Обслуживание токарного станка 1М63БФ101: узлы, расходники и регламент
Рязанский станкостроительный завод 1М63БФ101 · Токарные · Редакция Промсделки · чтение 6 мин · обновлено 15.11.2026
Токарный станок 1М63БФ101 с устройством цифровой индикации (УЦИ) рассчитан на обработку длинных валов, осей и труб с диаметром до 630 мм над станиной и расстоянием между центрами 2800 мм. Выпуск модели освоен Рязанским станкостроительным заводом в конце 1980-х годов, и сегодня это один из самых востребованных тяжелых станков на вторичном рынке. Долговечность станка напрямую зависит от того, как организовано его обслуживание. В этой статье — что нужно знать о регламенте, расходниках и типичных рисках для 1М63БФ101. Сведения основаны на паспортных данных и опыте эксплуатации станков серии 1М63.
Основные узлы, требующие внимания
Конструкция 1М63БФ101 классическая для тяжелых токарно-винторезных станков. Ключевые узлы, от которых зависит точность и ресурс:
- Шпиндельный узел. Установлен на прецизионных подшипниках (роликовых и упорных). Люфт или перегрев шпинделя — первая причина брака по точности. В паспорте станка указан допустимый радиальный зазор: не более 0,02 мм.
- Коробка скоростей и коробка подач. Все зубчатые колёса работают в масляной ванне. Износ шестерён и подшипников проявляется шумом и вибрацией.
- Суппорт и фартук. Направляющие качения (ласточкин хвост) и клинья суппорта — источник потери точности при износе. Регулировка зазоров клиньев и натяжение предохранительной муфты фартука выполняются по мере необходимости.
- Задняя бабка. Подвижный узел с пинолью. Люфт в механизме пиноли и износ направляющих бабки — частая причина биения центра.
- Устройство цифровой индикации (УЦИ). Электронный блок с оптическими линейками. Требует защиты от масла, стружки и ударов. Питание — 220 В, чувствителен к скачкам напряжения.
- Система смазки. Централизованная смазка направляющих и механизмов (ручная и автоматическая). Нарушение подачи масла — причина задиров и ускоренного износа.
Регламент обслуживания
В паспорте станка 1М63БФ101 приведён график работ для ежесменного, еженедельного и ежегодного обслуживания. Вот основные пункты:
Ежесменно (перед началом смены)
- Проверка уровня масла в коробке скоростей, коробке подач и фартуке. Марка масла — по паспорту: для системы смазки направляющих используют веретённое масло (например, И-20А), для коробок — индустриальное И-40А или И-50А.
- Ручная смазка направляющих станины и суппорта насосом-дозатором (до появления масла на поверхностях).
- Проверка работы УЦИ: включение, обнуление, перемещение по осям.
- Осмотр ремней главного привода — натяжение и целостность.
Еженедельно
- Очистка масляных фильтров в коробке скоростей (сменные сетчатые элементы).
- Проверка состояния оптических линеек УЦИ — отсутствие масляного тумана и стружки на них.
- Контроль зазора в направляющих суппорта и задней бабки. При необходимости — подтяжка клиньев.
Ежемесячно/раз в 500 часов работы
- Замена масла в коробке скоростей и коробке подач (первый раз после обкатки, далее по графику).
- Проверка тормоза шпинделя — остановка с нажатой кнопкой стоп должна быть плавной, без рывков.
- Ревизия подшипников шпинделя: замер люфта, смазка (обычно консистентная смазка Литол-24 для наружных подшипников, для внутренних — по инструкции).
Капитальный ремонт (через 8–10 лет интенсивной работы)
- Полная разборка, шлифовка направляющих станины, шабрение направляющих суппорта и бабки.
- Замена подшипников шпинделя, зубчатых колёс при износе.
- Восстановление ходового винта и гаек продольной подачи.
- Диагностика и замена оптических линеек УЦИ при необходимости.
Расходники и материалы
Для станков серии 1М63 завод рекомендует:
- Масло для коробок скоростей и подач — индустриальное И-40А, И-50А (ГОСТ 20799-88).
- Масло для гидропривода (если есть гидрокопировка) — веретённое АУ.
- Смазка для цепей и открытых зубчатых колёс — Циатим-201 или Литол-24.
- Охлаждающая жидкость (СОЖ) — эмульсия на основе минерального масла (концентрация 3–5%).
- Ремни главного привода — клиновые (профиль В-1600, В-1800 в зависимости от исполнения).
- Предохранители для УЦИ — 0,5 А, 1 А (обычные стеклянные).
- Оптические линейки для УЦИ — замена при попадании масла внутрь корпуса.
Что можно сделать своими силами, а что лучше доверить сервису
Владельцы станков 1М63БФ101 нередко выполняют часть работ самостоятельно. Вот примерное разделение:
Своими силами:
- Ежесменная смазка и проверка уровней.
- Замена масла в коробках (при наличии навыков и инструмента).
- Регулировка клиньев суппорта, натяжение ремней.
- Зачистка и замена ремней привода.
- Замена предохранителей и чистка контактов УЦИ.
Требуется вызов сервисной бригады:
- Ремонт шпиндельного узла (замена подшипников, регулировка натяга).
- Шлифовка и шабрение направляющих.
- Ремонт коробки скоростей — замена шестерён, подшипников.
- Восстановление ходового винта и гайки.
- Диагностика и ремонт УЦИ (блок управления, замена линейки).
Типичные ошибки, которые сокращают ресурс
По опыту эксплуатации станков серии 1М63, чаще всего к поломкам приводит:
- Работа без смазки направляющих. Суппорт начинает «схватывать» металл, появляются задиры. Ремонт — шабрение или замена направляющих.
- Длительная работа на высоких оборотах без перерыва. Перегрев шпинделя ведёт к выдавливанию смазки и ускоренному износу подшипников.
- Несвоевременная замена масла в коробках. Масло теряет вязкость, продукты износа абразивно действуют на шестерни.
- Попадание стружки на оптические линейки УЦИ. Нарушается показание координат, возможен выход из строя линейки.
- Удары при смене скоростей (без остановки шпинделя). Ломаются зубья шестерён.
- Использование неоригинальных или некачественных масел. Рекомендации по вязкости нарушать нельзя.
Пример станка 1М63БФ101 в продаже: что проверить при осмотре
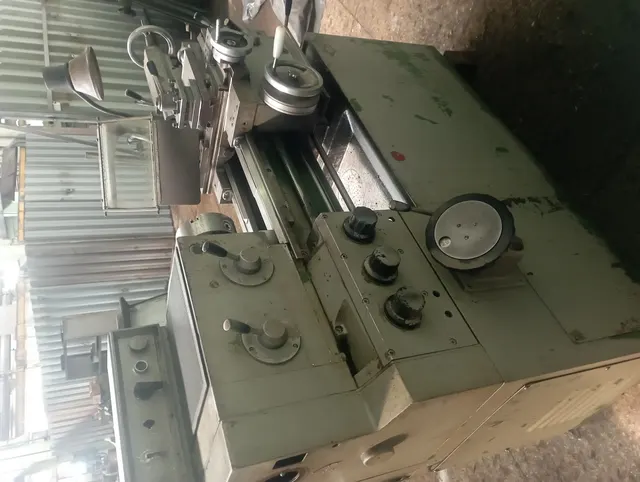
Чтобы разобрать это на реальном примере, возьмём один из 1М63БФ101, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: Токарный станок 1М63БФ101 с УЦИ, РМЦ 2800 мм, рабочий, проверка на месте.
Этот станок выпущен в 1987 году, имеет заводской номер 6595. Состояние — б/у, рабочее. Продавец предоставляет пробный пуск с изготовлением детали из своей заготовки. При осмотре такого экземпляра стоит обратить внимание на:
- Люфт шпинделя — проверять индикатором на торце патрона, радиальный и осевой.
- Состояние направляющих станины — наличие задиров, забоин, следов шабрения.
- Работу УЦИ — включение, показания при перемещении суппорта, отсутствие пропусков.
- Шум коробки скоростей на всех режимах.
- Уровень масла в коробках и наличие масла на направляющих при ручной смазке.
- Состояние задней бабки — лёгкость хода, люфт пиноли.
Цена этого станка (538 000 ₽ по данным каталога на 15.11.2026) является самой низкой среди предложений этой модели. Медианная цена — 1 980 000 ₽, максимальная — 2 750 000 ₽. Разброс объясняется разным состоянием и комплектацией. Для понимания позиционирования модели на рынке стоит сравнить её с соседними моделями из того же раздела.
| Модель | Предложений | Медиана цены | Разброс цен | Годы выпуска |
|---|---|---|---|---|
| 1М63БФ101 | 7 | 1 980 000 ₽ | 538 000 ₽ - 2 750 000 ₽ | 1987 |
| Московский станкостроительный завод «Кра 16К20 | 18 | 775 500 ₽ | 462 000 ₽ - 1 760 000 ₽ | 1974-2001 |
| Московский станкостроительный завод «Кра 1М63 | 14 | 990 000 ₽ | 385 000 ₽ - 9 900 000 ₽ | не указан |
| Московский станкостроительный завод «Кра 16К25 | 5 | 556 000 ₽ | 407 000 ₽ - 935 000 ₽ | не указан |
| Московский станкостроительный завод «Кра 1М65 | 5 | 2 310 000 ₽ | 1 298 000 ₽ - 4 950 000 ₽ | 1989 |
| 6ТИ | 5 | 605 000 ₽ | 440 000 ₽ - 660 000 ₽ | не указан |
Как видно из таблицы, 1М63БФ101 по медианной цене — один из самых дорогих в линейке тяжёлых токарных станков на вторичке, уступая только модели 1М65 Крамза. Цена оправдана длиной станины (РМЦ 2,8–3 м) и наличием УЦИ. При покупке стоит учитывать, что на станках с возрастом 30+ лет затраты на обслуживание могут составлять 15–30% от цены покупки, особенно если требует замены система смазки или УЦИ.
Вывод
Обслуживание станка 1М63БФ101 сводится к строгому соблюдению регламента смазки, своевременной замене масла и бережной работе переключения скоростей. При покупке б/у станка ключевые точки контроля — шпиндельный узел, направляющие, УЦИ и коробка скоростей. Чёткое следование паспортным указаниям и знание типичных слабых мест позволяют продлить ресурс станка на десятилетия.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Видео по теме
Самодельный станок скручивает металлическую трубу в спираль для декоративных или технических целей.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.