Россия ЦОД-450Л б/у: что проверить перед покупкой
Россия ЦОД-450Л · Горбыльные и делительные · Редакция Промсделки · чтение 6 мин · обновлено 02.11.2026
Кромкообрезной станок ЦОД-450Л (производитель «Россия») предназначен для обрезки кромок и деления досок. По паспорту станок обрабатывает доску толщиной от 10 до 60 мм, шириной от 60 до 700 мм и длиной от 800 до 7000 мм. Подача ручная. В пильный узел входят две пилы диаметром 350×50 мм, частота вращения 3000 об/мин, каждая пила приводится отдельным электродвигателем мощностью 5,5 кВт. Расстояние между пилами регулируется вручную, максимальное значение — 320 мм. Предусмотрено пиление в двух направлениях.
Двухпильная компоновка определяет главные точки контроля при покупке б/у: взаимное положение пил и состояние механизма развода. Ограничение по межпильному расстоянию (320 мм) означает, что за один проход обрабатывается полоса шириной до 320 мм; доску до 700 мм приходится переставлять. Отсюда важность ровного стола и предсказуемой настройки пил.
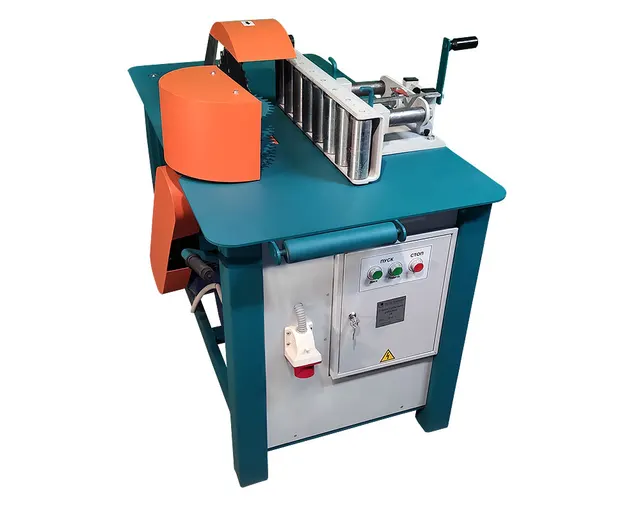
Чтобы разобрать проверку на реальном примере, возьмём один из ЦОД-450Л, представленных сейчас в продаже. Объявление находится здесь: ЦОД-450Л в Москве. На момент подготовки материала станок выставлен за 154 800 ₽, состояние и комплектность в объявлении не раскрыты, опубликовано одно фото. Поэтому реальное состояние можно оценить только при осмотре.
Что проверить в первую очередь
Осмотр начинают на холодном станке, отключив питание и зафиксировав механизм от случайного пуска.
Рама и стол
Ровный стол и жесткая рама — основа ручной подачи. Проверяют сварные швы по периметру: трещины или следы сварных «заплат» — признак последствий удара или усталостного разрушения. Крышку стола осматривают на вмятины, выпуклости и глубокие царапины. Параллельность направляющего упора плоскости пилы проверяют, измеряя расстояние от упора до полотна пилы в двух крайних точках хода. Разница больше 1 мм — уже проблема для чистовой обработки.
Особый риск — перекошенный стол или направляющие. На ручной подаче такой дефект сразу передается на деталь: доску уводит в сторону, кромка получается «ступенькой». Восстановление геометрии рамы требует сварки и последующей обработки, что сопоставимо с ценой простого станка.
Пильные валы и подшипники
Сняв защитный кожух и убедившись, что станок обесточен, рукой покачивают вал в радиальном и осевом направлениях. Люфт — это износ подшипников или посадочного места. Затем проворачивают вал от руки: усилие должно быть ровным, без заеданий. Если есть индикатор, измеряют радиальное биение посадочной поверхности под пилу. Биение больше 0,05–0,1 мм на новой пиле даст неровную кромку и повышенную вибрацию. Если индикатора нет, обращают внимание на ровность вращения и шум при пуске.
Механизм изменения межпильного расстояния
Ручная раздвижка обычно работает через винтовую пару или реечную передачу. Проверяют плавность хода на всём диапазоне. Закусывание, рывки или люфт в крайних положениях говорят об износе резьбовой пары. Нормой считается плавный ход с постоянным усилием и четкая фиксация установленного размера. Если механизм не держит размер, в работе придется постоянно подстраивать обе пилы, а это потеря времени и материал в отходы.
Электрооборудование
Осматривают шкаф: контакты магнитных пускателей должны быть без нагара и оплавлений, клеммы затянуты. Проверяют состояние кабелей на подвижных участках. При включении нажимают кнопки пуска и останова на обоих двигателях: они должны срабатывать четко. Любые «залипания» или искрение — повод требовать замены элементов или снижать цену.
| Узел | Когда проверять особенно тщательно | Типовой риск | Что смотреть |
|---|---|---|---|
| Рама и стол | При любой покупке | Трещины, перекос, увод заготовки | Сварные швы, плоскостность стола, параллельность упора пиле |
| Пильный вал с подшипниками | При любой покупке, особенно если следов обслуживания нет | Люфт, биение, заклинивание | Покачать вал, прокрутить от руки, послушать запуск |
| Механизм развода пил | Если планируются частые переналадки | Износ резьбовой пары, невозможность точно выставить размер | Плавность хода, четкость фиксации, люфт в крайних точках |
| Электрооборудование | Любой б/у станок | Отказ пуска, перегрев, пожар | Контакты на нагар, кнопки, целостность изоляции |
Как проверять станок в работе
После холодного осмотра переходят к запуску. До пуска вручную провернуть пилы, чтобы убедиться в отсутствии заклинивания. Время выхода на обороты должно быть коротким и ровным. Слух — главный инструмент: резкий гул, скрежет или визг указывают на подшипники. Нормальная работа: ровный шум, без стуков и «завываний».
Станок должен поработать без нагрузки 5–10 минут. Ладонь на раме не должна ощущать сильной вибрации. Корпус электродвигателя проверяют тыльной стороной ладони: нагрев за первые минуты — признак неисправности обмотки или подшипников.
Пробный рез выполняют на обрезках в пределах паспортного диапазона — лучше взять самый тонкий и самый толстый материал. При ручной подаче усилие должно быть равномерным. После реза измеряют ширину детали и сравнивают с установленным размером. Несовпадение указывает на люфт механизма развода или перекос пилы. Качество кромки тоже имеет значение: грубые рваные волокна говорят о затупленных пилах или неправильной выставке.
Так как у станка предусмотрено пиление в двух направлениях, прогоняют заготовку в обе стороны. Если в одну сторону доска идет ровно, а в другую ее уводит, направляющая изношена неравномерно или стол перекошен. Такой дефект дешевле выявить до покупки, чем исправлять после.
Какие узлы дорого обходятся в ремонте
Пильный вал в сборе — один из самых дорогих элементов. Даже простая замена подшипников требует разборки, съема шкивов и контроля биения. Если посадочное место изношено, меняют вал целиком. По цене это может приближаться к половине стоимости станка.
Электродвигатели — два мотора по 5,5 кВт. Перемотка одного сгоревшего двигателя стоит дорого, поэтому при осмотре на холодную и на запуске проверяют, нет ли запаха гари и перегрева.
Механизм раздвижки при износе винтовой пары меняется целиком. Найти готовую пару под конкретную модель бывает сложно, изготовление по месту удлиняет ремонт. Поэтому плавность хода и фиксация — один из главных критериев.
Рама и стол. Лопнувший сварной шов — это не «заварить и дальше работать», а восстановление геометрии станка с фрезеровкой. Такие работы выполняют не все мастерские, цена может оказаться несоразмерной цене б/у станка.
Комплектность и допустимые недостатки
В комплекте в идеале должны быть: штатные защитные кожухи пил, паспорт изделия, руководство по эксплуатации и ключи для переналадки. Отсутствие паспорта затрудняет определение заводских параметров и настроек. Если пилы в комплект не входят, при подсчете затрат закладывают покупку двух пил диаметром 350 мм.
Допустимыми считаются внешние потертости, мелкие царапины на нерабочих поверхностях и легкая коррозия без потери прочности. Нормальная работа механизмов без стуков и люфтов — важнее свежей краски.
Тревожные признаки, при которых лучше отказаться: трещины в раме, следы сварных заплат, осевой люфт пильного вала, невозможность зафиксировать размер на механизме развода, сильная вибрация при холостом ходе, запах горелой изоляции при запуске, перегрев двигателя на холостом ходу. Также насторожить должен отказ продавца провести пробный рез.
Короткий чек-лист осмотра
- Отключить станок от сети и зафиксировать от случайного пуска.
- Осмотреть раму и стол на трещины, сварные заплаты, вмятины.
- Прокрутить и покачать пильные валы: люфта и заеданий быть не должно.
- Проверить механизм раздвижки пил: плавный ход, четкая фиксация.
- Осмотреть электрошкаф на нагар, оплавления, надежность контактов.
- Запустить холодный пуск и послушать ровность работы, отсутствие стуков.
- Дать поработать на холостом ходу 5–10 минут, проверить нагрев двигателей.
- Сделать пробный рез на тонкой и толстой доске, замерить ширину прохода.
- Проверить станок в двух направлениях подачи.
- Сверить комплектность: кожухи, паспорт, ключи.
Этот список не заменяет полного технического обслуживания, но он помогает отсечь варианты, где ремонт обойдется дороже, чем вся покупка.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге