Обслуживание дробилки Россия DWC-350A: основные узлы, расходные материалы и регламент работ
Россия DWC-350A · Дробилки и рубительные · Редакция Промсделки · чтение 5 мин · обновлено 28.10.2026
Наклонная дисковая дробилка Россия DWC-350A (торговая марка X-Chipper) предназначена для переработки древесины в технологическую щепу. В зависимости от комплектации диаметр диска может составлять от 1300 до 2250 мм, установленная мощность главного двигателя — 110 кВт, рабочая производительность — 18–25 м³/ч при размере фракции 20–35 мм. Аппарат оснащён подающим конвейером длиной 6 м и выгрузным конвейером 10 м. Ниже приведены практические рекомендации по обслуживанию этой модели, основанные на типовой конструкции дисковых рубительных машин и паспортных данных.
Конструктивные особенности, влияющие на обслуживание
Диск дробилки изготавливается из литья или марганцевой стали, что обеспечивает высокую износостойкость, но затрудняет ремонт в полевых условиях — при появлении трещин или значительном износе диск заменяют целиком. Шесть ножей (режущий комплект) установлены по радиусу диска. Частота вращения диска — 650 об/мин. Отсутствие плавного пуска означает, что при каждом запуске на привод и ножи действуют ударные нагрузки — это требует контроля крепления ножей и состояния муфты или шкива.
Режущий инструмент: ножи
Что смотрят. Ножи — самый быстроизнашиваемый узел. Основные параметры: зазор между ножом и контрножом (декой), угол заточки, наличие выкрашиваний режущей кромки. В паспорте обычно указан допустимый износ по высоте резца.
Регламент. Владельцы дисковых дробилок сходной конструкции проверяют состояние ножей каждые 20–40 моточасов работы. Периодичность заточки — по факту затупления, ориентировочно через 50–100 м³ переработанной древесины в зависимости от породы и влажности.
Расходники. Ножи для DWC-350A — серийные пластины из инструментальной стали; при заказе ориентируются на геометрию посадочного места (крепление болтами или клиньями). Крепёж (болты, шайбы) рекомендуется заменять при каждой перестановке ножей, так как резьба вытягивается.
Типичные ошибки. Неравномерная затяжка болтов ножей приводит к вибрации и поломке диска. Пропуск плановой заточки увеличивает нагрузку на двигатель и снижает производительность. Заточка с нарушением угла (обычно 30–35°) ускоряет износ и может вызвать сколы.
Своими силами или сервис? Снятие и установка ножей — операция, которую выполняет квалифицированный механик. Заточка — на специализированном станке. Вызов представителей производителя требуется при замене контрножа (деки) или ремонте посадочных мест.
Диск и его крепление
Диск массой до нескольких тонн вращается на подшипниковом узле. Основные точки контроля: осевой и радиальный люфт, температура подшипников при работе (норма — до 60–70 °C), отсутствие трещин в теле диска (особенно вокруг отверстий крепления ножей).
Регламент. Проверка зазоров и визуальный осмотр диска — 1 раз в месяц или после каждой 500 тонны переработанного сырья. Подшипники смазывают через каждые 200–300 моточасов (тип смазки — по рекомендации завода: обычно литиевая консистентная смазка). Полную замену подшипников проводят по мере износа — ориентировочно через 3000–5000 моточасов.
Расходники. Подшипники (обычно сферические двухрядные, типоразмер зависит от диаметра диска), сальники, смазка. Для дисков из марганцевой стали при ремонте используется специальная электродуговая наплавка, но это делают только в сертифицированной мастерской.
Ошибки. Перегрузка дробилки (подача слишком крупных или влажных кусков) ведёт к заклиниванию диска и разрушению подшипников. Пропуск смазки — причина перегрева и выплавления сепаратора.
Конвейеры и система подачи
Подающий (6 м) и выгрузной (10 м) конвейеры оборудованы лентами, роликами и приводными барабанами. Износ ленты — основная проблема.
Регламент. Ежесменный осмотр ленты на предмет порезов, расслоений, отслоения резины. Проверка натяжения (провисание между роликами) — раз в неделю. Замена ленты — при износе более 30% толщины или сквозных повреждениях.
Расходники. Конвейерная лента шириной под загрузочное окно (650×500 мм), стыковочные болты (для механического соединения) или вулканизирующий материал. Ролики — при износе подшипников.
Ошибки. Работа с перекосом ленты приводит к её одностороннему износу и сходу с барабана. Недостаточное натяжение — пробуксовка и нагрев.
Электрооборудование и пуск
Двигатель мощностью 110 кВт, отсутствие плавного пуска. При запуске пусковые токи могут достигать 6–7-кратного номинала. Рекомендуется контролировать состояние контакторов, тепловых реле и изоляции кабеля.
Регламент. Проверка плотности контактных соединений — раз в квартал. Мегомметр — при плановом ТО (измерение сопротивления изоляции).
Типичные ошибки. Игнорирование провисания ремней привода (если они есть): из-за рывков при пуске ремень может соскочить или оборваться. Ремни заменяют комплектно.
Таблица: выбор исполнения диска
Поскольку модель DWC-350A может комплектоваться дисками разного диаметра (1300–2250 мм), при заказе или ремонте встаёт вопрос о выборе. В таблице приведены рекомендации для типовых условий.
| Диаметр диска | Когда подходит | Риск | Что проверить |
|---|---|---|---|
| 1300–1600 мм | Переработка тонкомера, обрезков, небольшие объёмы | Возможна нехватка инерции для крупных кусков | Совпадение крепёжных отверстий со ступицей |
| 1600–2000 мм | Оптимальный универсальный размер для большинства производств | Требует усиления фундамента, возрастает нагрузка на подшипники | Балансировка диска, состояние сварных швов |
| 2000–2250 мм | Максимальная производительность, переработка крупномерных отходов | Повышенный износ ножей из-за большей линейной скорости | Проверка динамической балансировки, толщина диска |
Пример реального экземпляра на рынке
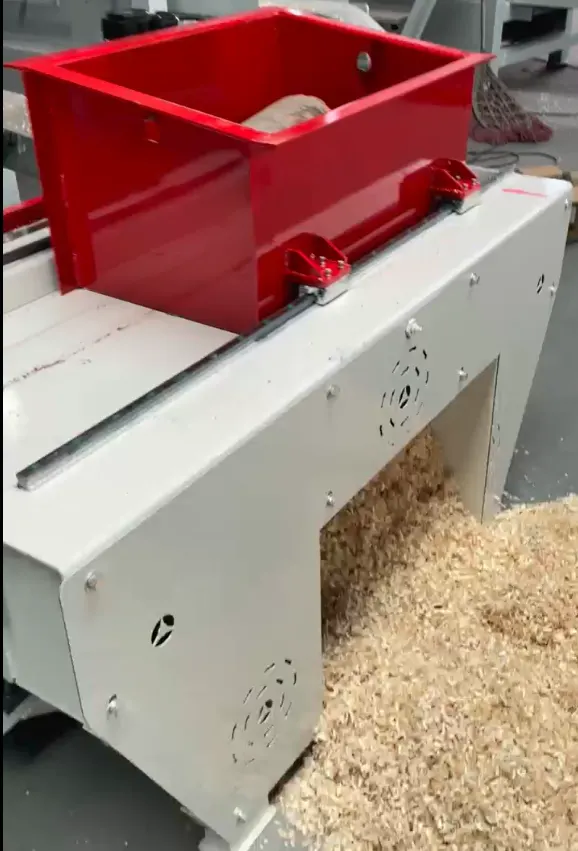
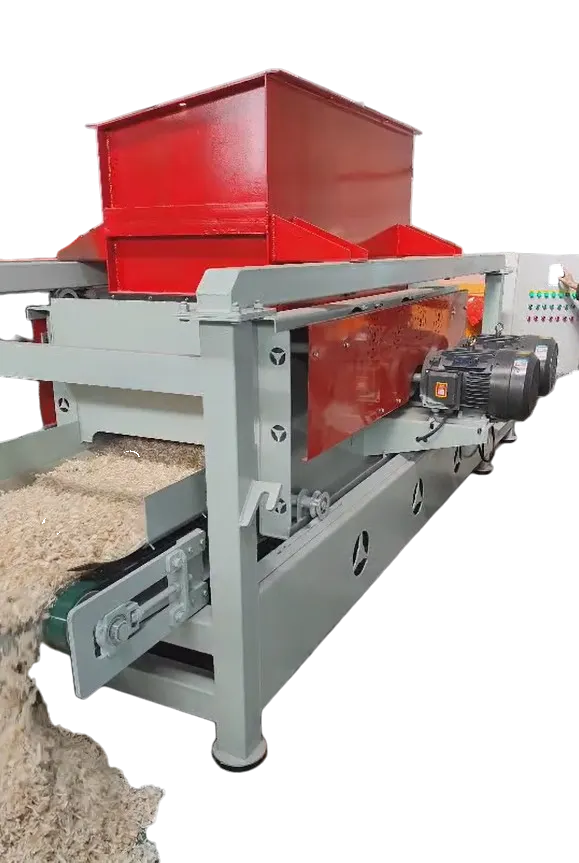
Чтобы разобрать это на реальном примере, возьмём один из дробилок Россия DWC-350A, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/diskovaya-drobilka-naklonnaya-x-chipper-dwc-a-dwc-350a/. На фото видна наклонная конструкция с конвейерами; состояние оборудования продавцом не указано. Цена — 5 180 500 рублей (на момент публикации), местонахождение — Москва.
При осмотре такого экземпляра стоит обратить внимание на состояние ножей (возможно, они уже изношены), на наличие люфта в подшипниковом узле диска, а также на износ конвейерной ленты. Отсутствие плавного пуска означает, что после запуска надо дать агрегату поработать на холостом ходу 1–2 минуты, чтобы масло (если есть централизованная смазка) распределилось по подшипникам.
Заключение
Обслуживание дробилки Россия DWC-350A сводится к регулярному контролю ножей, смазке подшипников, проверке конвейеров и электрооборудования. Типовой регламент включает ежесменный осмотр, еженедельную смазку, ежемесячную проверку диска и подшипников. При замене диска пользуйтесь таблицей выбора исполнения. Большинство операций по замене ножей и лент можно выполнить силами механика предприятия, но балансировку диска и ремонт подшипниковых узлов лучше поручать сервисной службе.
Конкретные данные по расходным материалам (марки подшипников, тип смазки) для DWC-350A в открытых источниках не опубликованы, поэтому при заказе деталей сверяйтесь с маркировкой на оригинальных узлах или обращайтесь к производителю.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.