Обслуживание бревнопильного станка Россия 12П350: что нужно знать
Россия 12П350 · Пилорамы · Редакция Промсделки · чтение 5 мин · обновлено 03.11.2026
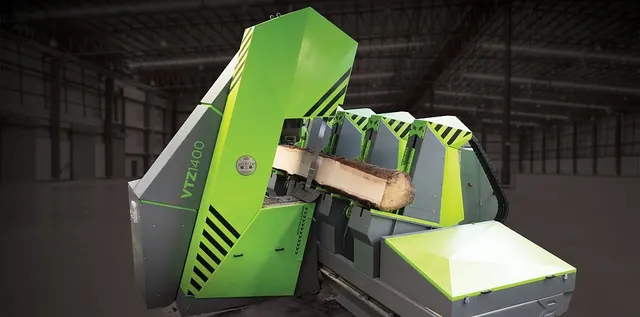
Бревнопильный станок Россия 12П350 (также известен как ТРИУМФ 12П350 Classic) предназначен для распиловки брёвен диаметром 100–350 мм и длиной от 1200 мм. Конструкция включает два пильных вала (верхний и нижний) мощностью по 22 кВт, цепную подачу до 22 м/мин и прямой привод пил. Отсутствие гидравлики и пневматики упрощает обслуживание, но требует внимания к механическим узлам. Ниже — разбор ключевых точек обслуживания, регламент и типичные ошибки, основанные на особенностях модели.
Основные узлы, требующие внимания
Конструкция станка определяет перечень узлов, которые проверяют и обслуживают регулярно:
- Пильные валы — два вала диаметром 75 мм, установленные на подшипниковых опорах. Прямой привод от электродвигателей исключает ремённую передачу, поэтому основная нагрузка ложится на подшипники и муфты.
- Подшипниковые узлы — воспринимают радиальные и осевые нагрузки от пил. В паспорте станка указан тип подшипников и периодичность смазки (обычно каждые 200–300 моточасов).
- Цепная подача — цепь и звёздочки, направляющие. Скорость подачи до 22 м/мин создаёт значительные нагрузки на цепь, особенно при распиловке твёрдых пород.
- Электродвигатели — три двигателя: верхний вал (22 кВт), нижний вал (22 кВт) и двигатель подачи (3 кВт). Общая мощность до 48,1 кВт. Требуют контроля нагрева и чистоты обдува.
- Система смазки — станок не имеет централизованной смазки; смазывают подшипники и цепь вручную по регламенту.
- Пилы — диаметр 500 мм, количество 6+6 (верхний и нижний валы). Качество заточки и разводки напрямую влияет на нагрузку на валы и качество распила.
Регламент обслуживания
Точный регламент указан в инструкции по эксплуатации. На основе типовой практики для станков такого класса можно выделить следующие интервалы:
Ежесменно (перед началом смены)
- Визуальный осмотр пил на предмет трещин, выкрашивания зубьев.
- Проверка натяжения цепи подачи (провисание не более 10–15 мм).
- Осмотр подшипниковых узлов на наличие люфта и постороннего шума.
- Контроль уровня смазки в редукторах (если есть) — в данной модели редукторы отсутствуют, так как привод прямой.
Еженедельно
- Очистка станка от опилок и смолы, особенно в зоне пильных валов и направляющих подачи.
- Смазка подшипников пильных валов (если предусмотрено пресс-маслёнками).
- Проверка состояния электродвигателей: нагрев корпуса (не выше 60–70 °C), отсутствие вибрации.
Ежемесячно
- Замена или заточка пил (в зависимости от объёма распила).
- Проверка состояния цепи подачи: износ звёздочек, вытяжка цепи.
- Ревизия подшипников: при появлении люфта — замена.
Сезонно (раз в полгода)
- Полная замена смазки в подшипниковых узлах (если не используется долговременная смазка).
- Проверка соосности пильных валов и параллельности направляющих.
- Диагностика электрооборудования: контакторы, тепловые реле, изоляция.
Расходные материалы
Для обслуживания станка Россия 12П350 потребуются:
- Пилы — диаметр 500 мм, посадочное отверстие под вал 75 мм. Рекомендуется использовать пилы с твёрдосплавными напайками для увеличения ресурса.
- Смазка — для подшипников: консистентная смазка типа Литол-24 или аналог. Для цепи подачи: цепное масло (вязкость SAE 90).
- Цепи — при износе заменяют комплектом (цепь + звёздочки).
- Подшипники — типоразмер указан в паспорте; обычно это радиальные сферические двухрядные подшипники.
Что делают своими силами, а что доверяют сервису
Большинство операций по обслуживанию станка можно выполнить силами штатного механика:
- Самостоятельно: замена пил, смазка подшипников, регулировка натяжения цепи, очистка станка, замена цепи и звёздочек.
- С привлечением сервисной службы: балансировка пильных валов, замена подшипников (требует съёмников и пресса), ремонт электродвигателей (перемотка, замена подшипников), проверка соосности валов лазерным нивелиром.
При отсутствии опыта не рекомендуется самостоятельно разбирать подшипниковые узлы без маркировки — неправильная сборка приведёт к биению вала и быстрому износу пил.
Типичные ошибки обслуживания и их последствия
На основе отзывов владельцев и практики эксплуатации бревнопильных станков с двумя валами можно выделить следующие частые ошибки:
- Экономия на смазке подшипников — приводит к перегреву, разрушению сепаратора и заклиниванию вала. Стоимость замены подшипникового узла может достигать 15–20 % от цены станка.
- Использование пил с неправильной разводкой — увеличивает нагрузку на валы, вызывает вибрацию и преждевременный износ подшипников.
- Несвоевременная замена цепи подачи — изношенная цепь проскальзывает, снижает производительность и может порвать направляющие.
- Игнорирование вибрации — вибрация на холостом ходу часто указывает на дисбаланс пил или износ подшипников. Продолжение работы ведёт к разрушению посадочных мест.
Сравнение вариантов обслуживания
| Узел / операция | Когда подходит самостоятельное выполнение | Риск при самостоятельном выполнении | Что проверить перед началом |
|---|---|---|---|
| Замена пил | При наличии опыта заточки и разводки, а также стенда для балансировки | Неправильная установка — биение, трещины пил | Состояние посадочных мест на валу, затяжка гаек |
| Смазка подшипников | При наличии пресс-маслёнок и регламента | Переполнение смазкой — перегрев, вытекание на пилы | Тип смазки, объём, частота |
| Замена цепи подачи | При наличии подходящего инструмента и новой цепи со звёздочками | Несовпадение шага цепи и звёздочек — ускоренный износ | Маркировка цепи, состояние звёздочек |
| Регулировка соосности валов | Только при наличии лазерного нивелира и опыта | Неправильная регулировка — заклинивание пил, поломка вала | Вызвать сервисную бригаду |
Чтобы разобрать это на реальном примере, возьмём один из станков Россия 12П350, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/brevnopilnyy-stanok-triumf-12p350-classic/. Конкретный экземпляр — станок ТРИУМФ 12П350 Classic, 2026 год выпуска не указан, цена 1 671 800 рублей, местонахождение Москва. Состояние в объявлении не раскрыто, поэтому при осмотре особое внимание стоит уделить состоянию пильных валов, подшипников и цепи подачи.
Вывод
Обслуживание станка Россия 12П350 не требует сложного оборудования, но нуждается в дисциплине: соблюдение регламента смазки, своевременная замена пил и контроль состояния цепи подачи. Наиболее критичные узлы — подшипники пильных валов и цепь подачи. Экономия на расходниках или пропуск регламентных работ быстро приводит к дорогостоящему ремонту. При покупке подержанного станка рекомендуется провести полную ревизию этих узлов до ввода в эксплуатацию.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.