Обслуживание барабанного измельчителя REX Line 736S
REX Line 736S · Дробилки и рубительные · Редакция Промсделки · чтение 5 мин · обновлено 28.10.2026
Барабанный измельчитель REX Line 736S — машина с производительностью до 50 м³/час и приводом 75 кВт. Приёмное окно 700×300 мм, ножевой вал несёт 2 ножа, подача материала обеспечивается четырьмя вальцами. Конструкция простая и прочная, рассчитана на постоянную работу с древесными отходами и получение щепы заданного размера (в базовой версии — 10 мм). От регулярности обслуживания напрямую зависит стабильность фракции и ресурс ножевого вала.
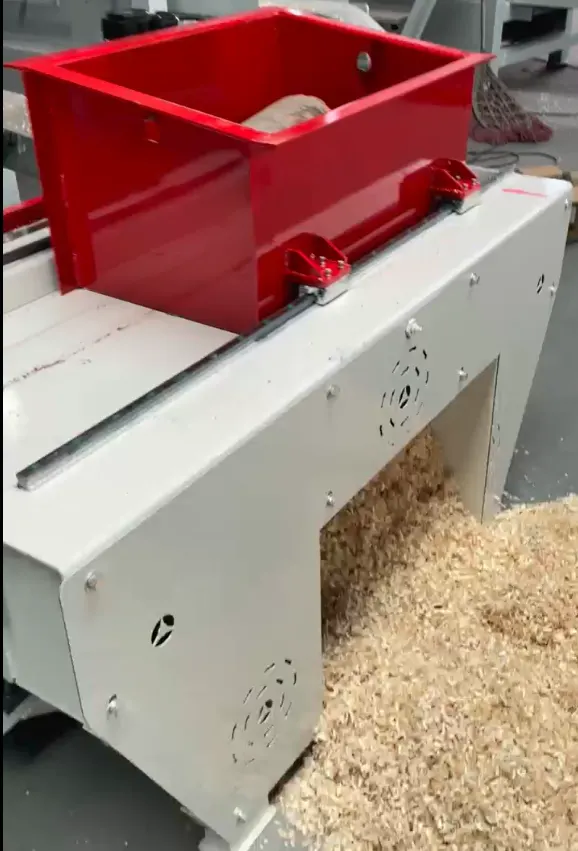
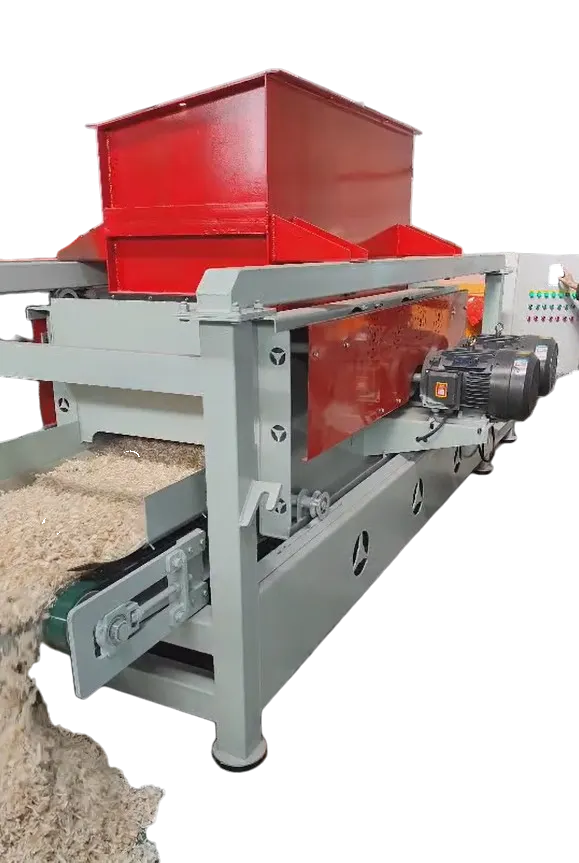
Чтобы разобрать это на реальном примере, возьмём один из барабанных измельчителей REX Line 736S, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: барабанный измельчитель REX Line AI Crusher 736S.
Узлы, требующие внимания
В барабанной рубительной машине основные нагрузки приходятся на ножевой вал, подающие вальцы, приводную группу и подшипниковые узлы. Для модели 736S с двумя ножами критичным является состояние режущей кромки и зазора между ножами и контрножом. Не менее важен синхронизированный износ четырёх подающих вальцов — их залипание провоцирует неравномерную подачу и перегруз двигателя.
Рассмотрим каждый узел отдельно.
Ножевой вал и ножи
Два ножа — это рабочая пара, которая превращает бревно в щепу. Сталь ножей, по отзывам владельцев аналогичного оборудования, трудная в обработке, но хорошо правится. Это плюс: можно поддерживать остроту длительное время без полной замены. Однако та же сталь склонна к появлению ржавчины после контакта с влажной древесиной, поэтому после смены или правки ножи стоит обрабатывать защитным составом.
При осмотре смотрят на наличие сколов, выкрашивания и равномерность износа по длине кромки. Допустимый износ указывается в паспорте машины; как правило, верхний предел — 0,3–0,5 мм. После этого нож либо перетачивают, либо переставляют на второе лезвие (если двусторонний).
Подающие вальцы
Четыре вальца захватывают сырьё и проталкивают его к ножевому валу. Их рифлёная поверхность со временем забивается смолой, опилками и корой, что снижает тяговое усилие. Если вальцы проскальзывают, машина начинает «жевать» материал, растёт нагрузка на двигатель и ножи быстрее тупятся.
В обслуживании подающие вальцы требуют регулярной очистки от налипшей массы и проверки подшипниковых опор. Люфт в опорах приводит к перекосу вальца и неравномерному зазору — это одна из частых причин заклинивания.
Привод и подшипники
Мощность 75 кВт передаётся через ремённую передачу (в некоторых комплектациях — через цепь). Натяжение ремней проверяют еженедельно, износ — по визуальным трещинам и блеску рабочей поверхности. Сильно вытянутый или протёртый ремень снижает передачу момента и приводит к проскальзыванию.
Подшипники ножевого вала и вальцов нагружены постоянно. Владельцы отмечают, что сборка у машин этого типа «чистенькая», но подшипники всё равно требуют регулярной смазки — обычно через пресс-маслёнки каждые 50–100 моточасов. Признак износа — повышенный гул или нагрев корпуса.
Регламент обслуживания
Точный график зависит от интенсивности работы, но базовый регламент для дробилок такого класса выглядит так:
- Ежесменно (после 8 часов работы): очистка приёмного окна и камеры от остатков, проверка натяжения ремней, осмотр ножей на сколы.
- Еженедельно (40–50 моточасов): правка ножей (если требуется), смазка подшипников, проверка зазора нож-контрнож, удаление налипшей смолы с вальцов.
- Ежемесячно (200–250 моточасов): контроль затяжки крепежа, замена или доворот ножей, осмотр подшипников на люфт, проверка состояния гидросистемы (если подача регулируется гидравликой).
- Каждые 500–1000 моточасов: замена ремней, замена масла в редукторе подачи (если предусмотрен), диагностика валов.
Для ножей из быстрого износа также характерен перекос зазора. Владельцы отмечают, что сталь «правится вполне приемлемо» — это значит, что правку можно выполнять на месте, а не отдавать ножи в заточку мастерам, если есть навык и подходящий инструмент.
Расходники и материалы
Для нормальной работы понадобятся:
- ножевые пластины (комплект — 2 шт., запасной комплект желателен);
- абразивные камни/алмазные пасты для правки — владельцы подчёркивают, что обычные пасты не справляются с твёрдой сталью, нужна алмазная;
- смазка для подшипников (литиевая или специальная для тяжелонагруженных узлов);
- ремни привода — по размеру из каталожного номера;
- защитный антикоррозионный состав для ножей (после очистки).
- очиститель для смолы и растительных остатков (щётки жёсткие, возможно алюминиевые).
Важный момент: на рынке встречаются неоригинальные ножи. Их геометрия и твёрдость могут отличаться, что увеличит износ вальцов и вала. В отзывах упоминается, что «материалы достойные», но если брать неоригинальные, лучше сверять твёрдость (60–66 HRC) и точность посадки.
Что делают самостоятельно, а что — сервис
Ежедневную очистку, проверку натяжения, правку ножей при небольшом затуплении можно выполнять силами оператора. Для этого достаточно слесарного инструмента, запасных ножей и абразивного камня. Смазка подшипников через маслёнки — тоже штатная операция.
Сервис необходим при:
- замене ножей с выверкой зазора по контрножу (требуются щупы и навык);
- регулировке подающих вальцов и замене их подшипников;
- балансировке ножевого вала (дисбаланс вызывает вибрацию);
- полной замене ремней или цепи привода — если нет опыта, неправильное натяжение быстро выведет подшипники из строя.
Попытка сэкономить на сервисе при заклинивании вальцов или сильном износе подшипников обычно приводит к более дорогому ремонту — замене вала или расточке корпуса.
Типичные ошибки обслуживания
Самая распространённая ошибка — игнорирование зазора между ножом и контрножом. Из-за этого растёт нагрузка на двигатель, появляется крупная щепа, повышается шум. Часто операторы не проверяют натяжение ремней после нагрева — ремни вытягиваются, натяжение падает, и начинается проскальзывание.
Вторая по частоте — некачественная очистка вальцов. Налипшая смола действует как абразив, ускоряя износ рифлений. Владельцы отмечают, что сталь ножей «сатин даёт ржавчину» — это значит, что после влажной работы ножи необходимо протереть и обработать защитным составом, оставлять их грязными нельзя.
Третья ошибка — работа на неправильной скорости подачи. Если оператор закладывает слишком большую партию, вальцы перегружаются, ножи испытывают ударные нагрузки, появляются сколы. Это не профилактика, а прямое нарушение режима эксплуатации.
Сравнение вариантов обслуживания
| Вариант | Когда подходит | Риск | Что проверить |
|---|---|---|---|
| Правка ножей на месте | Небольшой износ, есть навык и алмазная паста | Неравномерная кромка, изменение геометрии | Угол заточки, параллельность, чистота поверхности |
| Замена ножей новыми | сколы, выкрашивание, износ более 0,5 мм | Несоответствие оригиналу | Твёрдость, точность посадочных отверстий |
| Сервисная заточка | Сложная геометрия, нет своего оборудования | Срок ожидания, стоимость | Квалификация исполнителя, качество соблюдения угла |
| Самостоятельная замена ремней | Опыт работы с натяжными устройствами | Перекос, недотяг или перетяг | Параллельность шкивов, натяжение по прогибу |
Вывод
Обслуживание REX Line 736S сводится к трём пунктам: контролю остроты ножей, чистоте подающих вальцов и состоянию привода. При своевременной правке ножей и правильной очистке машина отрабатывает ресурс между плановыми ремонтами без серьёзных вложений. Отдельного внимания требует защита ножей от коррозии — сталь хорошо режет, но чувствительна к влаге. Если следовать регламенту и не пропускать смазку подшипников, дробилка сохраняет стабильную производительность 50 м³/час и ровную щепу 10 мм.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.