Как выбрать пятиосевой обрабатывающий центр с ЧПУ б/у: что проверить перед покупкой
Пятиосевые обрабатывающие центры с ЧПУ · Обрабатывающие центры · Редакция Промсделки · чтение 6 мин · обновлено 21.09.2026
Пятиосевые обрабатывающие центры с ЧПУ – сложное и дорогое оборудование. Покупка б/у станка позволяет сэкономить, но требует тщательной проверки: цена ошибки – сотни тысяч рублей на ремонт. В этой статье – пошаговый алгоритм осмотра, основанный на типовых дефектах пятиосевых машин. Вы узнаете, что смотреть на холодном станке, после прогрева и под нагрузкой, какие узлы обходятся дороже всего и когда от покупки лучше отказаться.
Что проверить в первую очередь
Внешний осмотр и документация
Начинают с визуальной оценки: состояние направляющих, защитных гармошек, смазочных систем. Смотрят на следы коррозии, течей масла, ударов. Проверяют наличие паспорта станка, сервисной истории, журналов замены масел и подшипников. Если документов нет – это повод усомниться в реальной наработке.
Нормальным считается равномерный износ защитных кожухов, небольшие потёртости на окрашенных поверхностях. Настораживают свежие подтёки масла на шпинделе или редукторах – они указывают на износ уплотнений или перегрев.
Геометрия и базирование
Проверяют плоскостность стола, параллельность осей, биение шпинделя. Без контрольно-измерительных приборов (лазер, индикаторная стойка) это сделать сложно, поэтому при осмотре используют индикатор часового типа. Норма: биение шпинделя на конус 0,01–0,02 мм, неплоскостность стола не более 0,05 мм на метр. Если замеры показывают отклонения 0,1 мм и больше – это либо износ подшипников, либо деформация станины. Восстановление геометрии на пятиосевом станке обойдётся в половину стоимости нового ремонта.
Люфты в линейных осях
Ручное перемещение суппорта маховиком или через систему ЧПУ в режиме JOG. На слух и на ощупь определяют зазоры в ШВП и направляющих качения. Норма – отсутствие ощутимого мёртвого хода. Если люфт превышает 0,03–0,05 мм, потребуется замена винтовой пары или подтяжка гаек. Цена вопроса – от 50 000 руб за ось без стоимости работ.
Как проверять в работе
Холодный пуск и прогрев
Включают станок, запускают обкатку шпинделя на низких оборотах (1000–3000 об/мин) в течение 15–20 минут. Слушают посторонние шумы: стук, скрежет, свист. Норма – ровный гул подшипников. После прогрева измеряют вибрацию шпинделя (можно приложить руку к корпусу). Норма – мелкая дрожь без ударов. Сильная вибрация, особенно на средних оборотах, говорит о дефекте подшипников или дисбалансе – ремонт от 100 000 руб.
Проверка револьверных и поворотных осей (A, B, C)
Особенность пятиосевого центра – наличие наклонных и вращательных осей. Их проверяют отдельно: задают угловое перемещение на 90°, 180°, 360° и контролируют точность позиционирования индикатором по калиброванному цилиндру. Норма – погрешность не более 0,01° на каждые 90°. Если станок «не доходит» или «перебегает» на значительные углы – износ червячной пары или ошибки энкодера. Ремонт червячной передачи – от 80 000 руб плюс настройка.
Тест под нагрузкой
Запускают пробную обработку простой детали (например, уступ или отверстие с разных сторон). Важно: инструмент должен касаться материала на всех пяти осях. Оценивают шероховатость поверхности, отсутствие «ступенек» между проходами. Если на обработанной плоскости видны полосы или шаг – значит есть люфт в шарико-винтовой паре или зазор в направляющих. Также смотрят на нагрев шпинделя: после 30 минут работы при полной нагрузке температура корпуса не должна превышать +50…+55 °C. Перегрев – признак износа подшипников или неисправной системы охлаждения.
Какие узлы дорого обходятся в ремонте
- Шпиндельный узел – замена подшипников с балансировкой: 120–250 тыс. руб. Замена шпинделя целиком – от 500 тыс. руб.
- Редукторы поворотных осей – червячные или роликовые передачи: от 80 до 300 тыс. руб. за ось.
- Шарико-винтовые пары (ШВП) – замена с гайкой: 40–100 тыс. руб. за ось + монтаж.
- Направляющие качения – ремонт кареток или замена рельсов: 80–150 тыс. руб. за ось.
- Система ЧПУ – ремонт платы управления или замена контроллера: 50–200 тыс. руб. в зависимости от бренда и сложности.
- Гидро- и пневмооборудование – утечки, замена клапанов, восстановление вакуумных столов (если есть): 20–70 тыс. руб.
Суммарный ремонт критических узлов может превысить стоимость самого станка. Поэтому осмотр должен быть системным.
Пример: что можно увидеть на конкретном станке
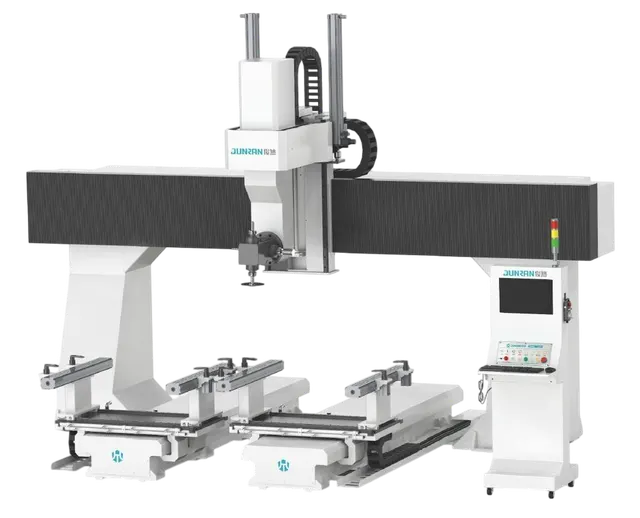
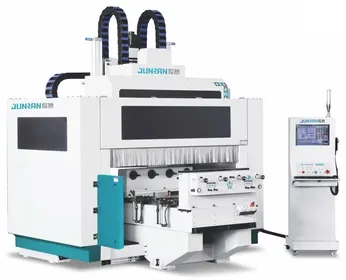
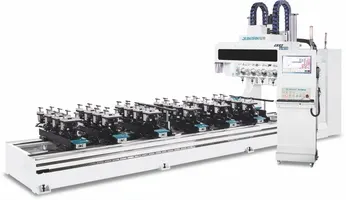
Чтобы разобрать это на реальном примере, возьмём один из пятиосевых обрабатывающих центров, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/pyatiosevye-obrabatyvayuschie-tsentry-s-chpu/.
На этом станке заявлены четыре поворотных вакуумных стола и комбинированная конструкция. Цена – 8 529 900 руб. Год выпуска не указан, состояние – «не указано». Это означает, что будущему покупателю нужно особенно тщательно проверить систему вакуумных столов (герметичность, работу вакуумных насосов) и отсутствие износа на поворотных осях. На фото видно, что стёкла гармошек направляющих чистые, без видимых повреждений, но необходимо оценить состояние подшипников шпинделя – без прогрева это невозможно.
Комплектность
При осмотре б/у пятиосевого центра проверяют:
- наличие всех стандартных аксессуаров: инструментальный магазин, сопло СОЖ, защитные экраны, панель оператора;
- комплектность документации: электрические схемы, гидравлическая схема, паспорт, сервисная книжка;
- наличие ЗИПа: запасных фильтров, ремней, предохранителей;
- рабочие файлы постпроцессора для типовых CAD/CAM-систем (если продавец обещал).
Часто при продаже «как есть» отсутствуют ручные штурвалы, ключи для фиксации поворотных осей или переходные плиты. Каждая некомплектность – дополнительная статья расходов, это стоит учесть.
Допустимые недостатки
Уплотнения направляющих с небольшими трещинами, царапины на окраске, потёртости на столе – это косметика. Если станок проходил регулярное ТО, допустим равномерный износ антифрикционных планок кареток. Нормой считается износ подшипников шпинделя не более 50% ресурса – его можно определить по характеру работы на средних оборотах (сравнить с паспортными данными о вибрации).
Настораживают: любые свежие следы подварки, сварные швы на станине (признак серьёзной аварии), отсутствие крышек датчиков, непрописанные параметры в памяти ЧПУ.
Тревожные признаки
- Стук или хруст при ручном перемещении любой оси.
- Разница в позиционировании при подходе к одной и той же точке из разных сторон (более 0,02 мм).
- Ошибки ЧПУ при включении – «Limit switch fault» или «Servo alarm» могут говорить о неисправности электропроводки или датчиков.
- Неравномерный износ конуса шпинделя (вмятины, царапины – проблема с зажимом инструмента).
- Наличие посторонних жидкостей в защитных коробах (вода, масло, эмульсия – разрушение уплотнений).
- Отсутствие возможности прогнать станок на всех пяти осях одновременно (продавец может ссылаться на «нет заготовки» – это повод для отказа).
Если хотя бы один из этих признаков выявлен, взвесьте разумность покупки даже со скидкой. Часто ремонт обходится дороже, чем переплата за экземпляр в лучшем состоянии.
Короткий чек-лист осмотра
- Документы – паспорт, журнал обслуживания, архив ПО.
- Холодный запуск – включение, ход осей без нагрузки, проверка датчиков.
- Шпиндель – прогрев, замер биения на конусе, проверка зажимного механизма.
- Поворотные оси – индикация углов, люфт при блокировке, работа червячной пары.
- СОЖ и гидравлика – давление, температуры, отсутствие утечек.
- Пробная обработка – геометрия детали, шероховатость, нагрев.
- Комплектность – наличие всех агрегатов, ЗИПа, документации.
Следуя этому алгоритму, вы сможете объективно оценить реальное состояние пятиосевого центра и избежать покупки «кота в мешке». Помните: даже серьёзный потенциальный дефект – не всегда приговор, но его цена должна быть включена в бюджет сделки.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.