Как проверить POWERMAC ES-723AH-S б/у: что важно осмотреть перед покупкой
POWERMAC ES-723AH-S · Четырёхсторонние · Редакция Промсделки · чтение 6 мин · обновлено 08.10.2026
Четырёхсторонний станок POWERMAC ES-723AH-S — тяжёлая семишпиндельная машина для обработки бруса сечением до 230х160 мм. Суммарная мощность 201,75 кВт, скорость подачи до 120 м/мин, масса 13 тонн. Станок нацелен на крупные деревообрабатывающие производства, где важна стабильность геометрии и высокая производительность. На вторичном рынке такие машины стоят дорого, и ошибка при покупке может обернуться миллионными затратами на ремонт. Ниже — пошаговая методика проверки конкретно этой модели, основанная на конструкции ES-723AH-S.
Что проверить в первую очередь
Начинают с оценки состояния станины. У POWERMAC ES-723AH-S станина массивная, термообработанная. Ищите трещины в районе крепления направляющих и под шпиндельными бабками. Трещина в станине — повод отказаться от покупки: восстановление требует сварки с предварительным нагревом и последущей механической обработкой, что сопоставимо с ценой станка.
Проверьте плоскость стола. Нижние ролики (диаметр 122 мм) должны лежать в одной плоскости без заметных ступенек. Уложите длинную линейку (не менее 2 метров) вдоль подачи — зазор более 0,3 мм говорит об износе стола или деформации. Верхние протягивающие ролики (диаметр 170 мм) осматривают на наличие выработки и рисок.
Обратите внимание на шильдики и таблички. На ES-723AH-S должны совпадать номера на станине, основных узлах и в инструкции. Расхождение — признак того, что станок собирали из нескольких доноров.
Как проверять в работе
Холодный пуск
Включите станок до прогрева. Прослушайте все семь шпинделей. Шпиндельные узлы ES-723AH-S: 1-й (нижний гор.) — 30 кВт, 2-й и 3-й (вертикальные) — по 18 кВт, 4-й (верхний гор.) — 30 кВт, 5-й и 6-й (нижний и верхний) — по 15 кВт, 7-й (нижний гор., пильный) — 45 кВт. На холодном пуске допустим ровный гул. Посторонние стуки, скрежет, вибрация — указывают на дефект подшипников или дисбаланс. Гидравлические контропоры (стоят на шпинделях 1,4,5,6,7) должны срабатывать чётко, без задержек. Проверьте работу каждого гидроцилиндра: поднимите и опустите шпиндель вручную или с пульта.
После выхода на режим (прогрев 15-20 мин)
Измерьте температуру корпусов шпинделей тыльной стороной ладони или пирометром. Для подшипников качения на 6000 об/мин норма — до 60-70°C при комнатной температуре. Сильный нагрев одного шпинделя на фоне остальных говорит о затянутом подшипнике или недостатке смазки. Перегрев выше 85°C — риск заклинивания.
Проверьте работу подачи. Привод подачи — 30 кВт, независимый. На холостом ходу плавно поднимите скорость от 12 до 120 м/мин. Рывки, ступенчатость, шум редуктора — признаки износа цепей или подшипников механизма подачи. Скорость должна набираться без вибраций корпуса.
Под нагрузкой
Если есть возможность, пропустите реальный брус (хотя бы пару метров). Слушайте качество обработки: на выходе не должно быть волнистости, перепадов по высоте, следов от подшипниковых опор. Обратите внимание на точность выставления шпинделей: после обработки измерьте сечение детали — разница между левой и правой стороной не более 0,2 мм. Если станок «не держит» размер — проблема либо в износе направляющих, либо в люфтах вертикального перемещения (ход правого и верхнего шпинделя 60 мм).
Проверьте боковые прижимные ролики (пневматика, 2 комплекта) и боковой прижимной ролик (1 комплект). Под нагрузкой они не должны вибрировать и оставлять следов на детали. Пневматические прижимные площадки на горизонтальных шпинделях (2 комплекта) должны плотно прилегать к заготовке. Если прижим отскакивает или дребезжит — придётся менять пневмоцилиндры или направляющие.
Какие узлы дорого обходятся в ремонте
- Шпиндельные головки. Подшипники шпинделей на 6000 об/мин — дорогие (часто SKF или FAG, требуют специальной запрессовки). Замена одного комплекта — от 150-200 тыс. руб. без работ. Дисбаланс инструмента тоже бьёт по подшипникам, поэтому оценивайте состояние посадочных мест под ножи.
- Гидравлические контропоры. На ES-723AH-S их пять. Утечки масла, заклинивание, износ уплотнений — типичная проблема. Ремонт одного узла около 30-50 тыс. руб.
- Подающий стол и ролики. Износ привода подачи (30 кВт) или замена редуктора — от 200 тыс. руб. Ролики (верхние и нижние) со временем протачивают или заменяют. Комплект нижних роликов — около 100 тыс. руб.
- Аспирационные патрубки. Диаметры: на 1-м и 4-м шпинделях Φ200 мм, на остальных Φ175 мм. Если система аспирации отсутствует или забита — страдает отвод стружки, перегреваются подшипники. Восстановление раструбов и патрубков — до 40 тыс. руб.
Реальный экземпляр для примера
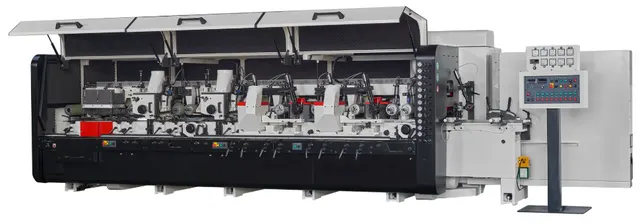
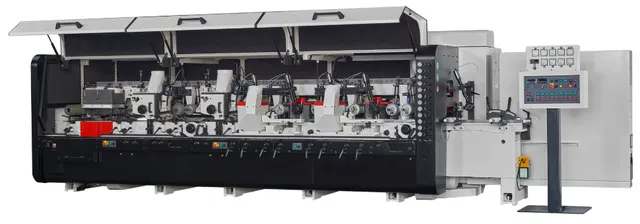
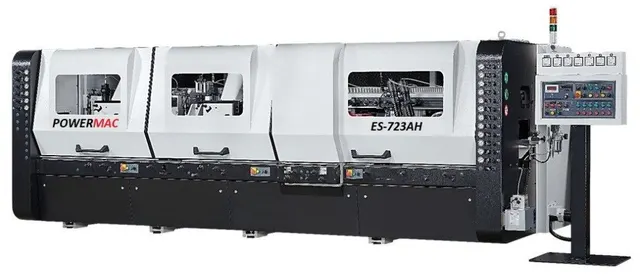
Чтобы разобрать это на реальном примере, возьмём один из POWERMAC ES-723AH-S, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/chetyrehstoronniy-stanok-powermac-es-723ah-s-saw-120-high-speed-es-723ah-s-120-saw/. На фото виден станок без видимых повреждений, но по снимку сложно оценить износ стола и состояние прижимов. Обратите внимание на отсутствие инструмента на шпинделях — возможно, ножи сняты для транспортировки. Если станок покупают без ножей, придётся дополнительно проверять посадочные конусы на забоины.
Комплектность
Для ES-723AH-S в базовой поставке должны быть:
- боковой прижимной ролик (1 комплект);
- боковые пневматические прижимные ролики подачи (2 комплекта);
- прижимные пневматические площадки на горизонтальных шпинделях (2 комплекта);
- гидравлические контропоры (5 шт.);
- быстрозажимные гайки (или переходники для инструмента).
Проверьте наличие паспорта и электрических схем. Без схемы диагностика неисправностей превращается в гадание. Уточните, есть ли пульт управления (обычно отдельный шкаф). Если пульт отсутствует или не родной — это усложняет ввод в эксплуатацию.
Допустимые недостатки и тревожные признаки
Допустимо
- Небольшие потёртости на роликах и столе, не влияющие на геометрию.
- Замена ряда пневмошлангов — это расходники.
- Один-два гидроцилиндра с незначительным потением (масляный налёт без капель).
Тревожные признаки, при которых лучше отказаться
- Трещины в станине или в районе крепления направляющих.
- Люфт в шпинделях более 0,05 мм — износ подшипников неизбежен.
- Течь гидравлики на контропорах (капли) — полная замена уплотнений всех пяти узлов.
- Неравномерная выработка нижних роликов (ступенька более 1 мм).
- Отсутствие документов на станок — высок риск, что модель не соответствует заявленному году и наработке.
Короткий чек-лист осмотра
- Визуально: станина, стол, ролики, прижимы.
- Холодный пуск: прослушать все 7 шпинделей, проверить контрольные световые индикаторы.
- Прогрев: измерить температуру корпусов шпинделей.
- Гидравлика: поднять каждый из 7 шпинделей (1,4,5,6,7 — контропоры, 2,3 — вертикальное перемещение).
- Подача: плавное изменение скорости, шум редуктора.
- Под нагрузкой: обработка бруса, проверка размера детали.
- Комплектность: прижимы, контропоры, аспирационные патрубки, документация.
- Инструмент: посадочные конусы, зажимные гайки.
Осмотр мощной семишпиндельной машины требует времени и, желательно, присутствия механика, знакомого с оборудованием POWERMAC. Не стесняйтесь использовать пирометр и индикатор часового типа. Лучше потерять день на осмотр, чем вложить миллионы в станок с пограничным техническим состоянием.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге