Обслуживание POWERMAC EN5S23: узлы, расходники и регламент
POWERMAC EN5S23 · Четырёхсторонние · Редакция Промсделки · чтение 6 мин · обновлено 02.11.2026
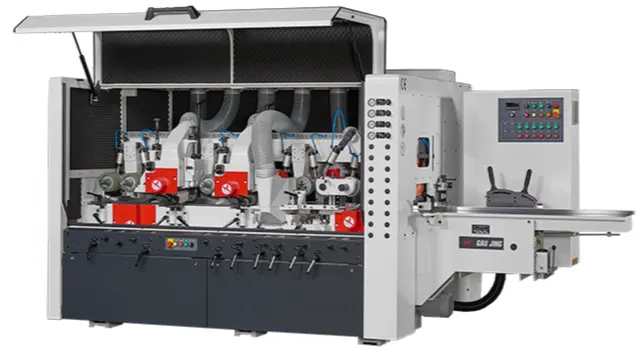
Четырёхсторонний станок POWERMAC EN5S23 — машина с пятью шпинделями, системой быстрой смены инструмента POWERLOCK HSK85 и сервоприводами вертикального позиционирования. При рабочей ширине до 260 мм и толщине до 160 мм он рассчитан на интенсивную эксплуатацию. Чтобы станок выдавал стабильное качество обработки и не простаивал из-за внезапных отказов, обслуживание должно быть системным. В этой статье — что, когда и как проверять, какие расходники ставить и где чаще всего ошибаются.
Узлы, требующие постоянного внимания
На POWERMAC EN5S23 можно выделить пять групп узлов, которые определяют ресурс станка и качество обработки. По данным из открытых источников, именно на них приходится основная часть регламентных работ.
1. Шпиндельный блок и система POWERLOCK HSK85
Станок оснащён пятью шпинделями: два верхних горизонтальных (10 и 7,5 кВт), левый и правый вертикальные, нижний горизонтальный. Все они используют систему быстрой смены POWERLOCK HSK85. Это коническое соединение с цанговым зажимом. При каждой смене инструмента проверяют состояние посадочных поверхностей — на конусе и в гнезде не должно быть забоин, царапин и следов коррозии. Даже небольшой дефект приводит к биению фрезы и ухудшению чистоты обработки.
Регламент: осмотр конусов — ежесменно. Очистка от стружки и пыли — после каждой смены инструмента. Смазка цангового механизма — раз в 40–50 часов работы по инструкции завода. Замена уплотнительных колец — при появлении люфта или раз в год.
2. Привод подачи и протягивающие ролики
Скорость подачи регулируется инвертором от 6 до 40 м/мин. Верхние протягивающие ролики диаметром 140 мм и ролики в столе диаметром 100 мм — это расходные элементы. Их поверхность изнашивается, особенно при обработке смолистых пород или заготовок с корой. Износ роликов ведёт к проскальзыванию и неравномерной подаче.
Регламент: проверка состояния рифления — еженедельно. Очистка от налипшей смолы — по мере загрязнения, но не реже одного раза в смену при работе с хвойными породами. Замена роликов — при износе рифления более чем на 1 мм по высоте зуба.
3. Система автоматического позиционирования (ATS) и сервоприводы
Вертикальные шпиндели настраиваются серводвигателями с системой ATS. Это электромеханический узел, который не требует ежедневной смазки, но нуждается в контроле точности. Смещение нулевой точки на 0,1 мм даёт брак по ширине или толщине заготовки.
Регламент: проверка точности позиционирования — раз в месяц по контрольной заготовке. Очистка направляющих и ходовых винтов от стружки — ежесменно. Смазка направляющих — по карте смазки, обычно раз в 100 часов.
4. Стружкоприёмники и система аспирации
Диаметр патрубков стружкоприёмников — 125 мм. При недостаточном отсосе стружка скапливается внутри станка, забивает направляющие и может попасть в механизм смены инструмента. Это одна из частых причин заклинивания POWERLOCK.
Регламент: проверка герметичности соединений — еженедельно. Очистка внутренних полостей от налипшей стружки — раз в месяц. Контроль скорости потока в аспирационной системе — не реже раза в квартал.
5. Станина и направляющие
Станина POWERMAC EN5S23 прошла термообработку, но направляющие столов и кареток всё равно изнашиваются. Критично — состояние направляющих подающего стола длиной 1800 мм. Износ приводит к перекосу заготовки на входе.
Регламент: проверка зазоров — раз в квартал. Смазка — по карте, но не реже одного раза в смену для открытых направляющих. При появлении рисок и задиров — шабрение или замена планок.
Расходники и материалы
Для обслуживания POWERMAC EN5S23 потребуются:
- Смазка для цангового механизма HSK85 — только рекомендованная производителем, обычно литиевая консистентная смазка без твёрдых добавок. Замена универсальной смазкой может вызвать заклинивание.
- Масло для направляющих — вязкость ISO VG 68 или 100 в зависимости от климата. Использование моторного масла недопустимо — оно не держит плёнку на вертикальных направляющих.
- Протягивающие ролики — оригинальные или качественные аналоги с твёрдостью резины 60–70 Shore A. Мягкие ролики быстро истираются, жёсткие — повреждают заготовку.
- Уплотнительные кольца POWERLOCK — комплект на все пять шпинделей. Дешёвые кольца из некачественной резины теряют эластичность за 2–3 месяца.
- Фильтры аспирации — если станок подключён к центральной системе, фильтры меняют по регламенту системы. При автономном циклоне — очистка фильтров раз в неделю.
Что делают своими силами, а что — с сервисом
Разделение работ типовое для четырёхсторонних станков этого класса.
Своими силами (силами механика производства):
- Ежесменный осмотр и очистка шпиндельных конусов, направляющих, роликов.
- Замена протягивающих роликов — операция на 30–40 минут, нужен только ключ-трещотка и домкрат для подъёма верхней траверсы.
- Смазка направляющих и цангового механизма.
- Проверка точности позиционирования ATS по контрольной заготовке.
- Замена уплотнительных колец POWERLOCK.
С привлечением сервисной службы:
- Ремонт или замена серводвигателей — требуется диагностика драйвера и энкодера.
- Шабрение направляющих станины — нужен квалифицированный шабровщик и эталонная плита.
- Ремонт гидравлики (если есть гидрозажимы) — обычно раз в 2–3 года.
- Калибровка системы ATS после замены сервопривода или ходового винта.
Типичные ошибки обслуживания, ведущие к поломкам
По отзывам владельцев и наблюдениям сервисных инженеров, чаще всего проблемы возникают из-за трёх вещей.
1. Пренебрежение очисткой конусов HSK85. Даже тонкий слой стружки или смолы на конусе нарушает центровку фрезы. При работе на высоких оборотах (шпиндель до 10 кВт) это вызывает вибрацию, которая разрушает подшипники шпинделя. Владельцы отмечают, что замена подшипников на таком станке — дорогостоящая операция, требующая разборки шпиндельного блока.
2. Использование неподходящей смазки для POWERLOCK. Некоторые механики пытаются сэкономить и закладывают в цанговый механизм графитную смазку или литол. Это приводит к загустеванию при низких температурах и заклиниванию механизма. В отдельных отзывах встречается случай, когда после замены смазки на литол потребовалась полная разборка и промывка всех пяти шпинделей.
3. Несвоевременная замена изношенных роликов. Когда рифление стирается, ролик начинает проскальзывать. Оператор увеличивает прижим, что деформирует ось ролика и приводит к износу подшипников. В итоге меняют не только ролик, но и ось в сборе.
Сравнение подходов к обслуживанию
| Вариант | Когда подходит | Риск | Что проверить |
|---|---|---|---|
| Обслуживание своими силами по регламенту | Стабильная загрузка, есть механик с опытом работы на четырёхсторонних станках | Пропуск скрытых дефектов (износ подшипников, люфт в сервоприводе) | Ежемесячная проверка точности позиционирования, вибродиагностика шпинделей |
| Обслуживание с ежегодным контрактом сервиса | Высокая загрузка, станок работает в 2–3 смены | Стоимость контракта (ориентировочно 5–8% от цены станка в год) | Полная ревизия шпинделей и сервоприводов раз в год |
| Ремонт по факту поломки | Нерегулярная работа, станок используется эпизодически | Внезапный отказ в середине заказа, простой на 2–5 дней | После каждого простоя — проверка всех узлов, особенно POWERLOCK |
Регламент обслуживания POWERMAC EN5S23
На основе данных из открытых источников и типовой практики для станков этого класса можно составить следующий регламент.
Ежесменно:
- Очистка конусов HSK85 на всех пяти шпинделях.
- Проверка состояния протягивающих роликов — визуально и на ощупь.
- Очистка направляющих столов от стружки.
- Контроль уровня масла в редукторе подачи (если есть масляная ванна).
Еженедельно:
- Проверка герметичности стружкоприёмников и соединений аспирации.
- Смазка направляющих по карте.
- Осмотр уплотнительных колец POWERLOCK — при необходимости замена.
Ежемесячно:
- Проверка точности позиционирования ATS по контрольной заготовке.
- Очистка внутренних полостей станка от налипшей стружки.
- Контроль зазоров в направляющих подающего стола.
Раз в квартал:
- Замена смазки в цанговом механизме POWERLOCK.
- Проверка состояния подшипников шпинделей — по вибрации и нагреву.
- Ревизия сервоприводов — очистка энкодеров, проверка кабелей.
Раз в год:
- Полная ревизия шпиндельного блока — замена подшипников при необходимости.
- Калибровка системы ATS.
- Замена всех уплотнительных колец POWERLOCK.
Чтобы разобрать это на реальном примере, возьмём один из POWERMAC EN5S23, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: Четырехсторонний станок с системой быстросъёмных шпинделей POWERMAC EN5S23. На фото видно общее состояние станка, но для оценки узлов потребуется личный осмотр.
Соблюдение регламента и использование правильных расходников — единственный способ удержать POWERMAC EN5S23 в рабочем состоянии без внезапных простоев. Особое внимание — системе POWERLOCK и состоянию протягивающих роликов. Остальные узлы при своевременной смазке и очистке ходят годами.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге