Обслуживание PEE-250: узлы, расходники и регламент
PEE-250 · Прессы · Редакция Промсделки · чтение 4 мин · обновлено 12.11.2026
Кривошипный пресс PEE-250 с номинальным усилием 250 тонн — распространённое оборудование на предприятиях, занимающихся холодной штамповкой, вырубкой, гибкой и другими операциями листовой обработки. Специализированная заводская документация по регламентному обслуживанию именно этой модели в открытом доступе встречается редко, поэтому ниже приведены обобщённые рекомендации, основанные на типовой практике эксплуатации однотипных кривошипных прессов. Материал поможет механику и технологу составить график работ и подобрать необходимые расходники.
Основные узлы, требующие внимания
Пресс PEE-250 (конструктивно — типовой однокривошипный пресс) включает следующие ответственные узлы, которые требуют периодического контроля и обслуживания:
- Муфта сцепления и тормоз — чаще всего фрикционная, многодисковая. Главный узел, определяющий надёжность включения и остановки ползуна. Износ фрикционных накладок и загрязнение маслом приводят к пробуксовке и перегреву.
- Ползун и направляющие — пара скольжения; зазоры и состояние смазки влияют на точность штамповки и износ инструмента. Измеряют зазор щупом.
- Кривошипно-шатунный механизм — подшипники скольжения (вкладыши) главного вала и шатуна. Требуют регулярной смазки, контроля температуры.
- Редуктор — зубчатые передачи и подшипники. Уровень и состояние масла проверяют не реже одного раза в месяц.
- Пневмосистема (при наличии) — цилиндры уравновешивателя, муфты; осушитель и фильтр воздуха. Влага и грязь вызывают коррозию и заедание.
- Смазочная система — централизованная или ручная. Подача смазки к каждому подшипнику должна быть обеспечена без пропусков.
- Электрооборудование — пускатели, контакты, датчики безопасности. Загрязнение и ослабление креплений — частые причины ложных срабатываний.
Расходные материалы и смазки
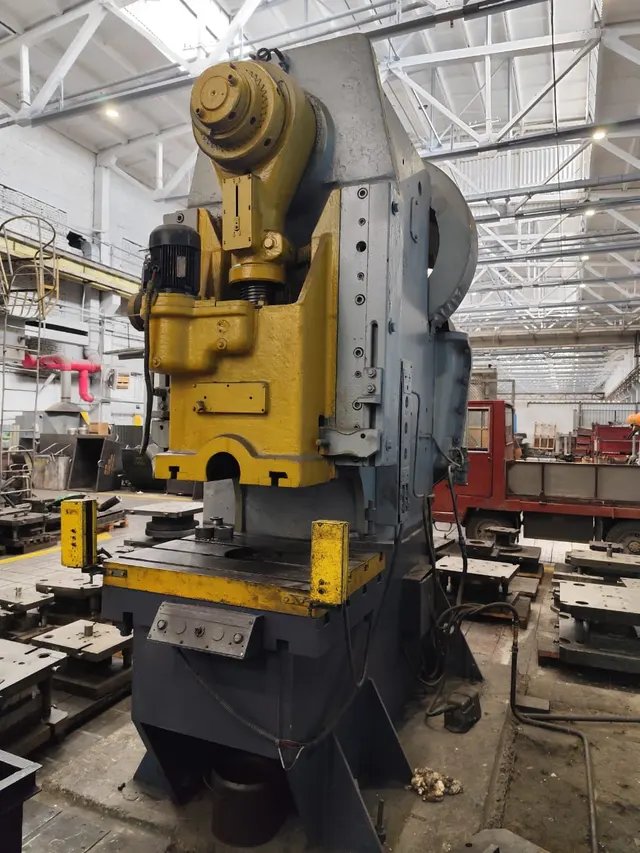
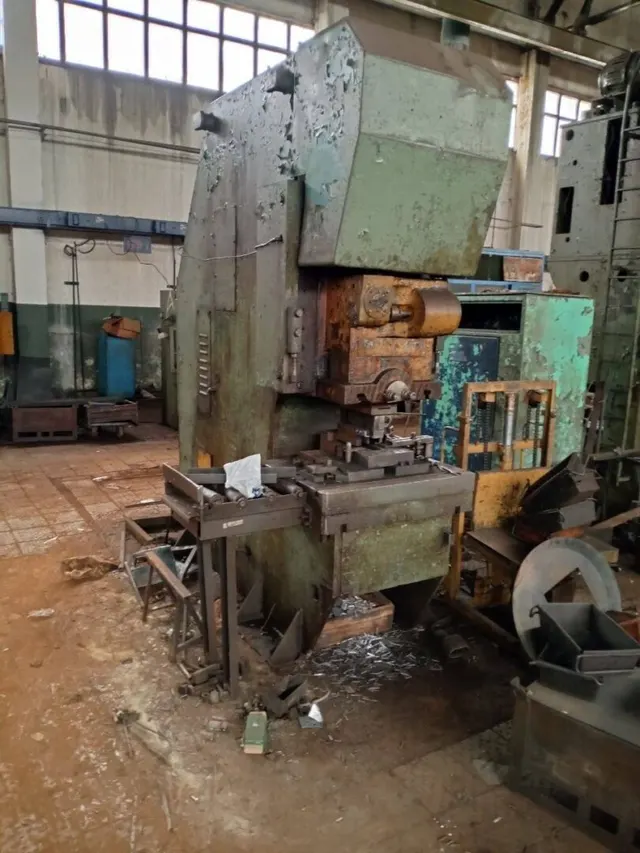
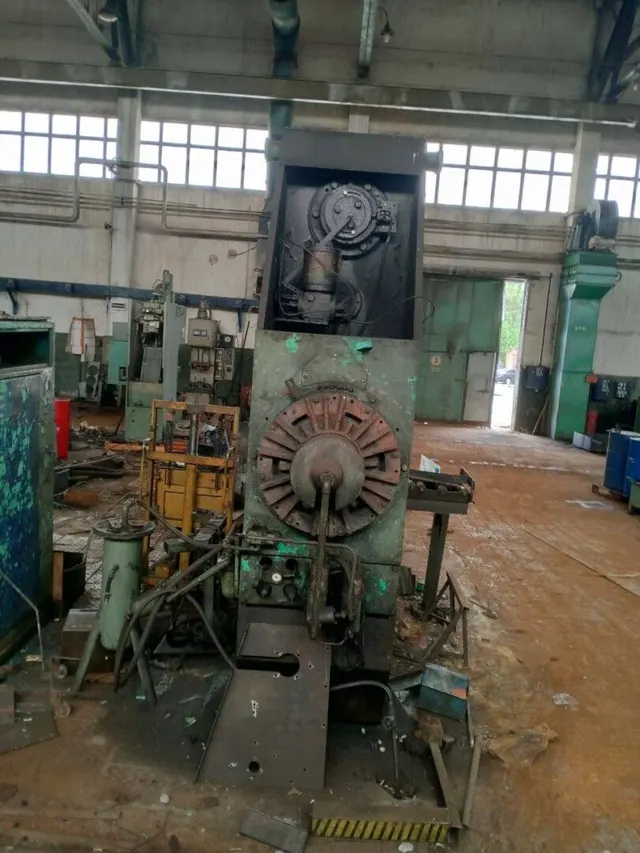
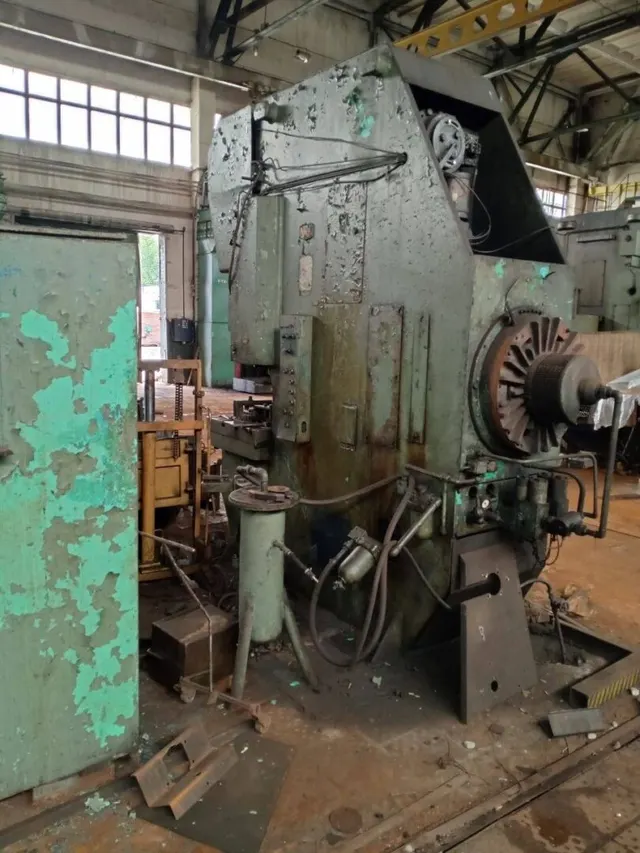
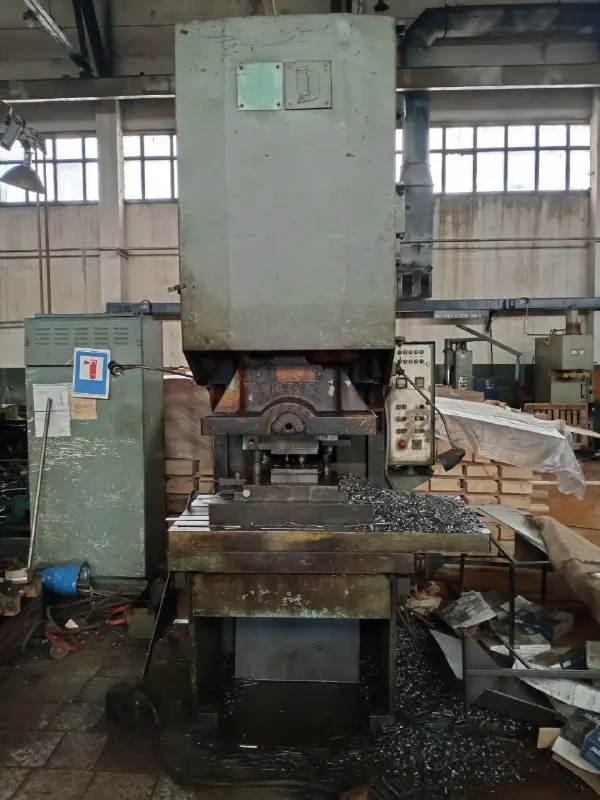
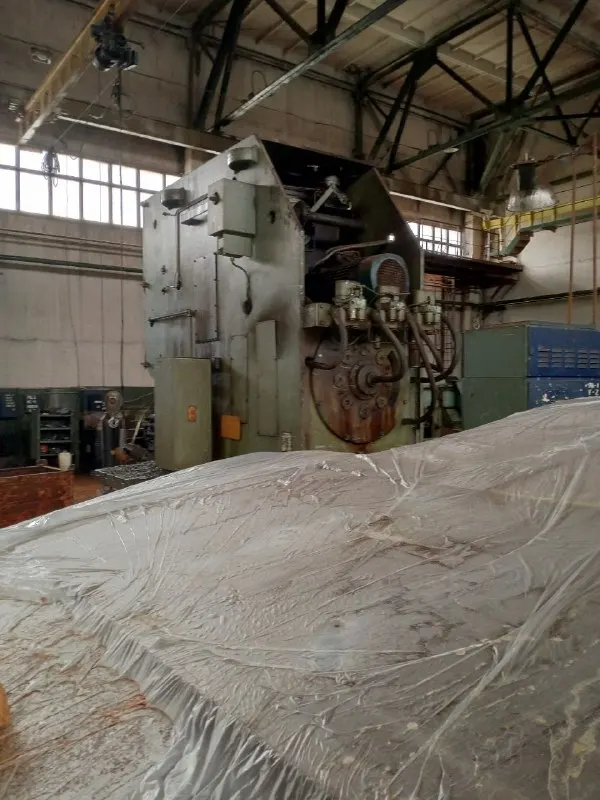
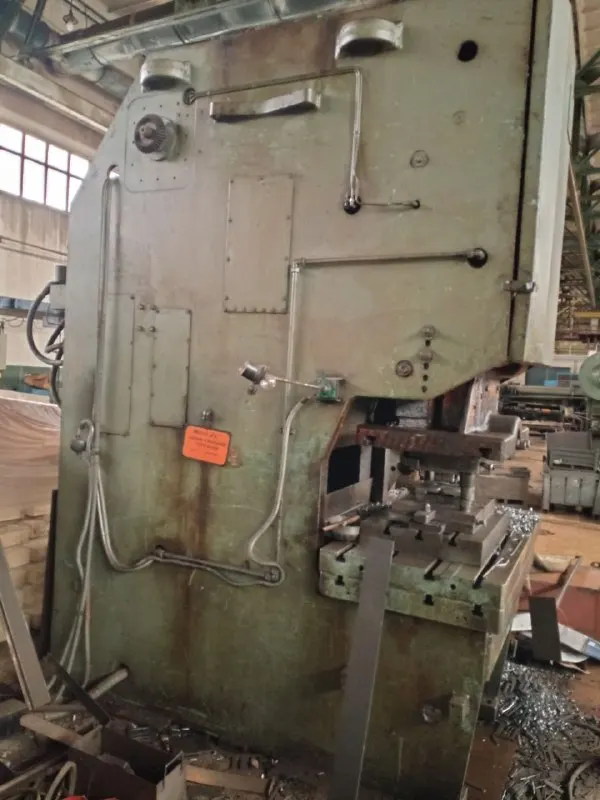
Чтобы разобрать сказанное на реальном примере, возьмём одну из позиций каталога: Пресс однокривошипный PEE-250. Дальше - фотографии этого экземпляра.
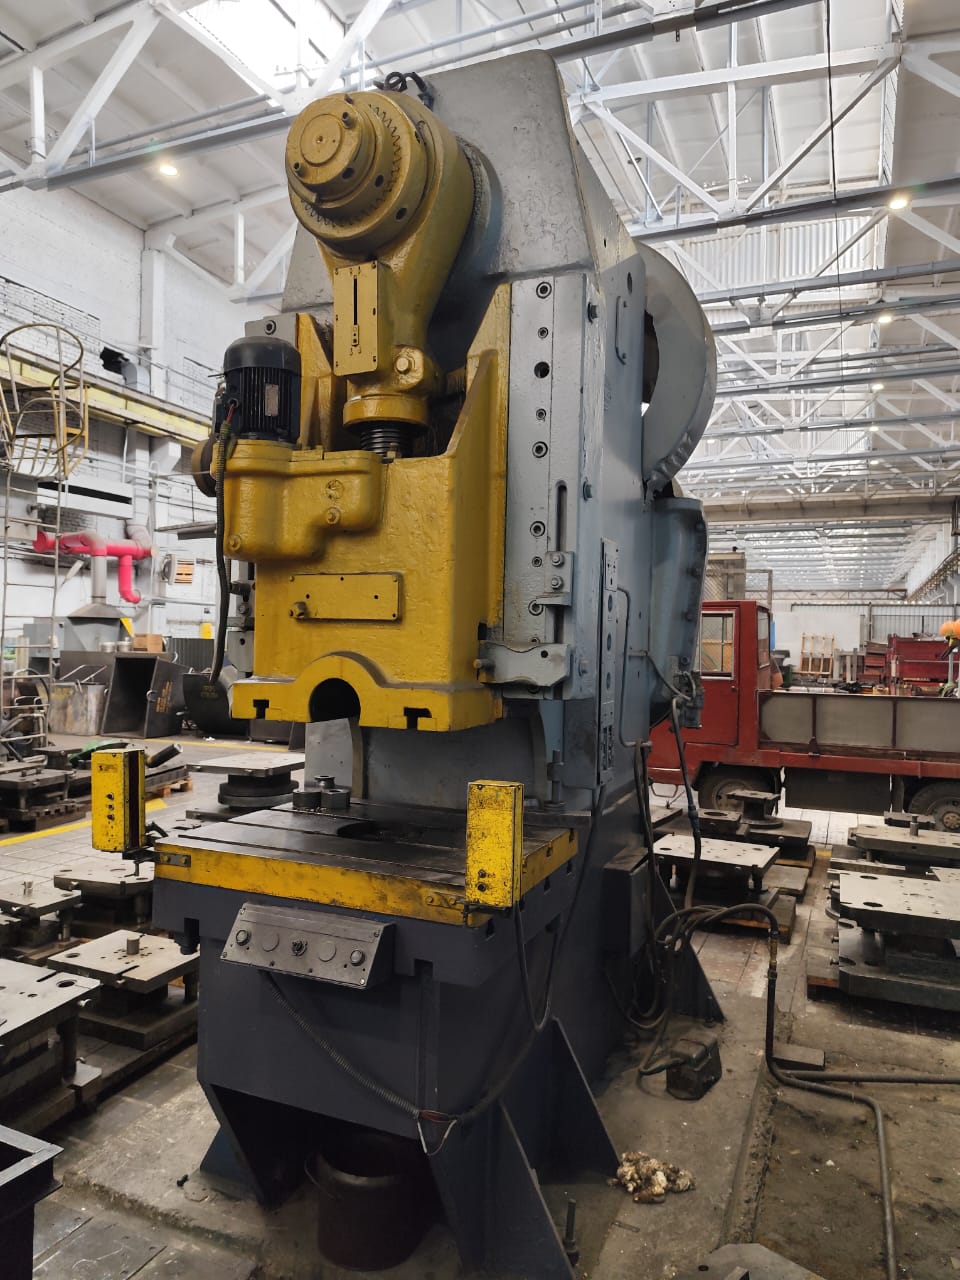
Пресс однокривошипный PEE-250 - фото 1 из 1 в карточке продавца
Для обслуживания PEE-250 применяются стандартные смазочные материалы для тяжёлых режимов работы:
- Масло индустриальное И-40А или И-50А — для редуктора и системы циркуляционной смазки (ISO VG 150–220 в зависимости от производителя).
- Пластичная смазка Литол-24 или её аналоги (Лита, ЕР) — для подшипников скольжения кривошипно-шатунного механизма и направляющих.
- Фрикционные накладки для муфты и тормоза — обычно из фрикционного материала на основе асбестовых или безасбестовых волокон. Заменяют комплектом при износе до 1–2 мм от исходной толщины (уточнять по паспорту).
- Фильтры смазочной системы (сетчатые или бумажные) — меняют при каждом сливе масла или раз в полгода.
- Ремни клиновые (при ременной передаче от электродвигателя) — проверяют натяжение и износ.
Влага в пневмосистеме удаляется через влагоотделитель; при интенсивной работе его чистят еженедельно.
Регламент обслуживания (типовой)
Точная периодичность зависит от интенсивности эксплуатации (обычно в сменах или тыс. циклов), но для пресса среднего режима (до 3–4 смен в сутки) можно ориентироваться на следующий график:
| Узел | Вид работы | Периодичность | Примечание |
|---|---|---|---|
| Муфта + тормоз | Визуальный осмотр накладок, регулировка хода | Ежесменно | При появлении запаха гари — остановить и проверить пробуксовку |
| Смазка направляющих и ползуна | Подача смазки через пресс-маслёнки | Каждые 4–6 часов работы | Использовать Литол-24, не допускать вытекания |
| Уровень масла в редукторе | Проверка щупом | Еженедельно | Долив до верхней метки |
| Пневматика: фильтр, влагоотделитель | Слив конденсата, очистка фильтра | Ежесменно (при работе с пневматикой) | |
| Зазоры в направляющих | Измерение щупом | 1 раз в 3 месяца | Норма 0,05–0,15 мм на сторону |
| Замена масла в редукторе | Слив старого, промывка, залив нового | 1 раз в год (или после 2000 моточасов) | Температура подшипников не более +70 °C |
| Подшипники главного вала | Контроль нагрева (термометр/рука) | Еженедельно | При нагреве выше +80 °C — остановка |
| Электромагнитные пускатели, датчики безопасности | Чистка контактов, проверка срабатывания | 1 раз в полугодие | Особенно при запылённости цеха |
Типичные ошибки обслуживания
На форумах и в отзывах механиков часто обсуждаются следующие ошибки, которые приводят к дорогостоящим поломкам PEE-250 и аналогичных прессов:
- Пропуск ежесменной смазки направляющих. В результате — задиры, увеличение зазора, потеря точности и выход из строя ползуна. Ремонт требует расточки и замены планок.
- Работа с изношенными фрикционными накладками. Муфта начинает пробуксовывать, перегревается, и раскалённые фрагменты накладок могут повредить шлифованные поверхности вала. Замена накладок обходится в 3–5 раз дешевле ремонта вала.
- Игнорирование уровня масла в редукторе. Нехватка ведёт к задирам зубьев и разрушению подшипников. Ремонт редуктора — один из самых затратных по времени и деталям.
- Перегрузка пресса по усилию. Попытка штамповать деталь большего сечения, чем номинальные 250 т, вызывает трещины в станине и ползуне. Допустимая нагрузка указана в паспорте, превышение даже на 10% снижает ресурс в разы.
- Работа с неисправной пневматикой. Заедание цилиндров уравновешивателя или муфты приводит к ударам и разрушению деталей привода.
- Пренебрежение регулировкой тормоза. Остановка ползуна не в верхнем положении — причина аварийных ситуаций и поломки штампа.
Чтобы разобрать это на реальном примере, возьмём один из кривошипных прессов PEE-250, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: Пресс однокривошипный PEE-250 на Промсделке. Состояние указано как рабочее; при осмотре такого экземпляра в первую очередь стоит проверить муфту, уровень масла в редукторе и зазоры в направляющих — именно эти узлы чаще всего требуют первоочередного вмешательства у машин с наработкой.
Заключение
Регулярное обслуживание PEE-250 сводится к систематическому контролю состояния муфты, смазки всех трущихся пар и своевременной замене расходных материалов. Придерживаясь описанного типового регламента, можно продлить ресурс пресса до капитального ремонта на 30–50% и избежать внеплановых простоев. Для точного планирования работ рекомендуется получить оригинальную документацию у производителя или восстановить её по номеру модели.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Видео по теме
Самодельный станок скручивает металлическую трубу в спираль для декоративных или технических целей.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.