Покупаете PEE-250 б/у? Что проверить до оплаты
PEE-250 · Прессы · Редакция Промсделки · чтение 6 мин · обновлено 24.10.2026
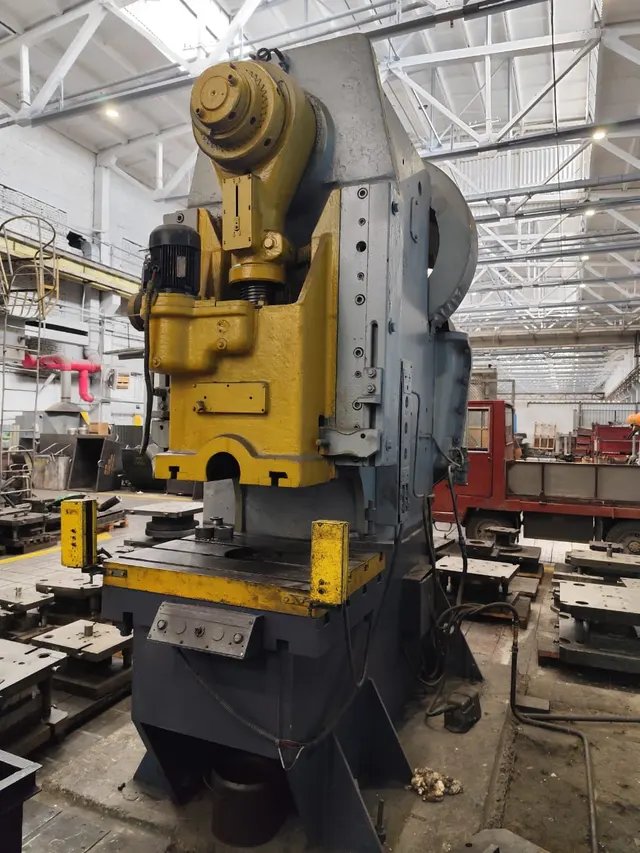
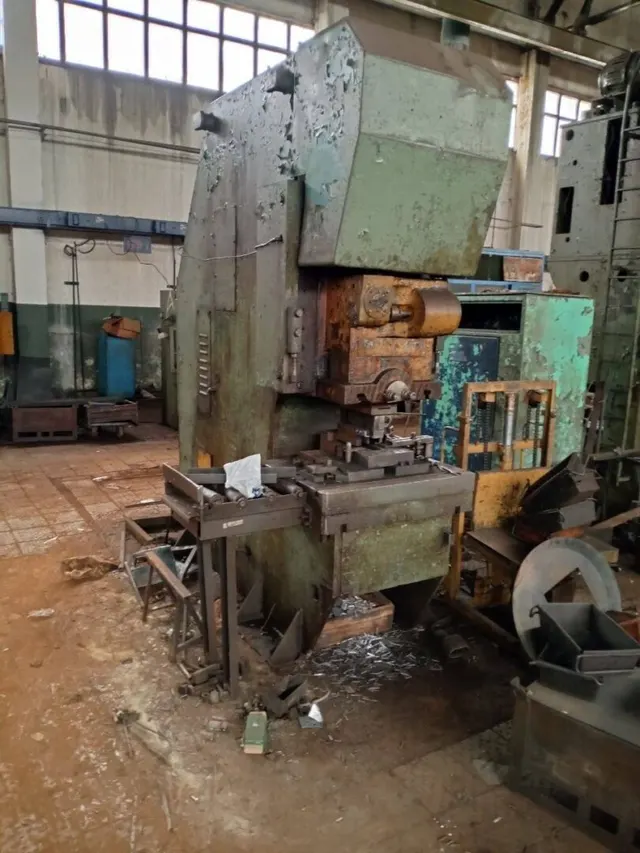
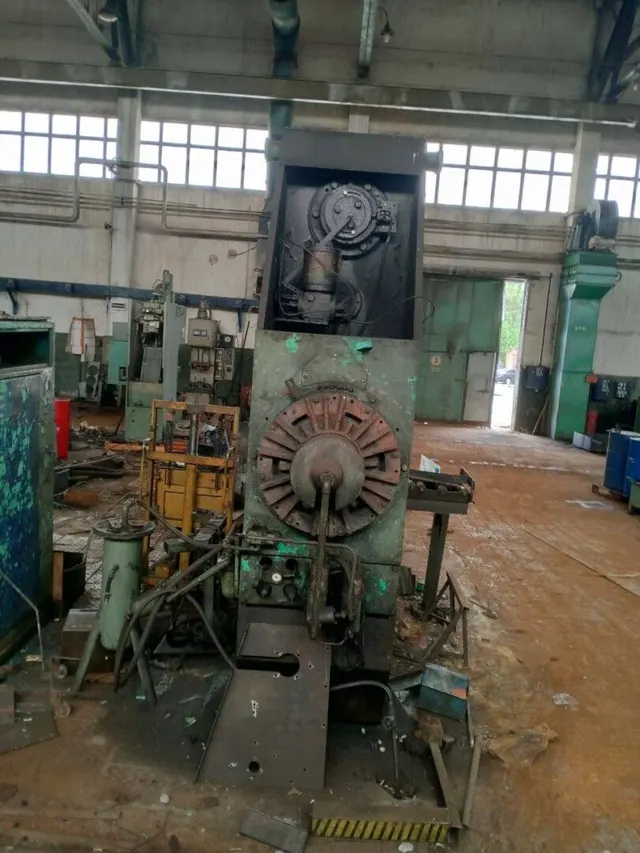
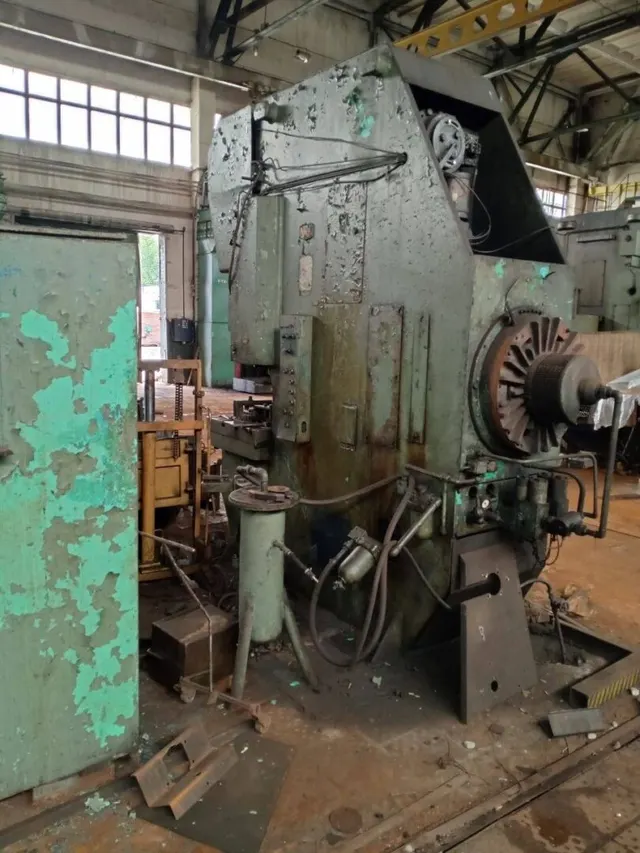
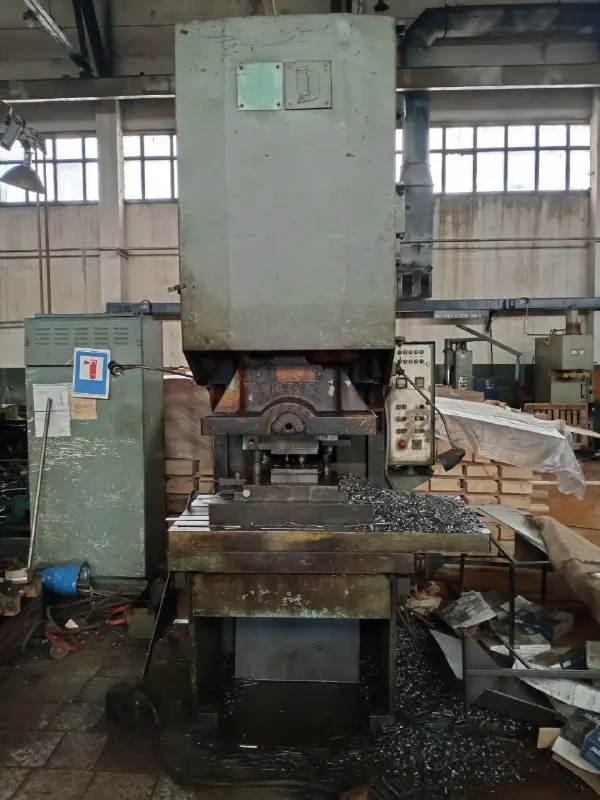
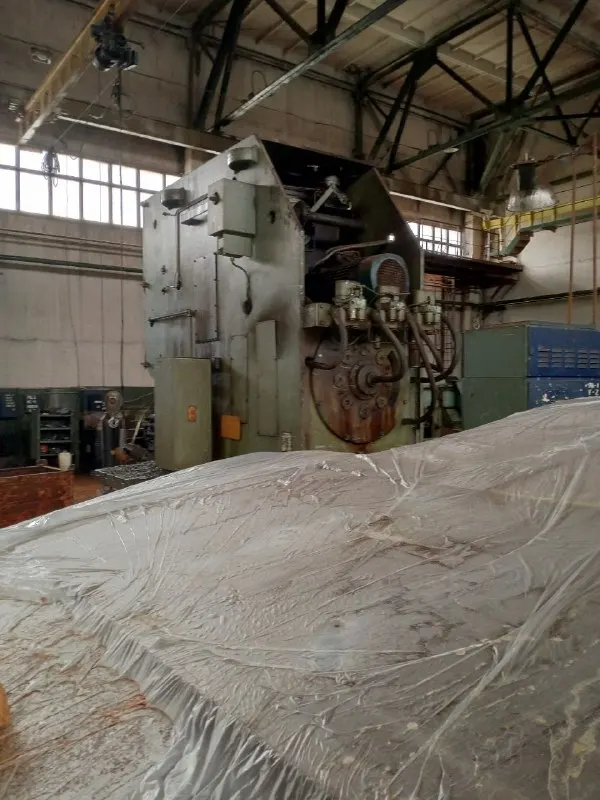
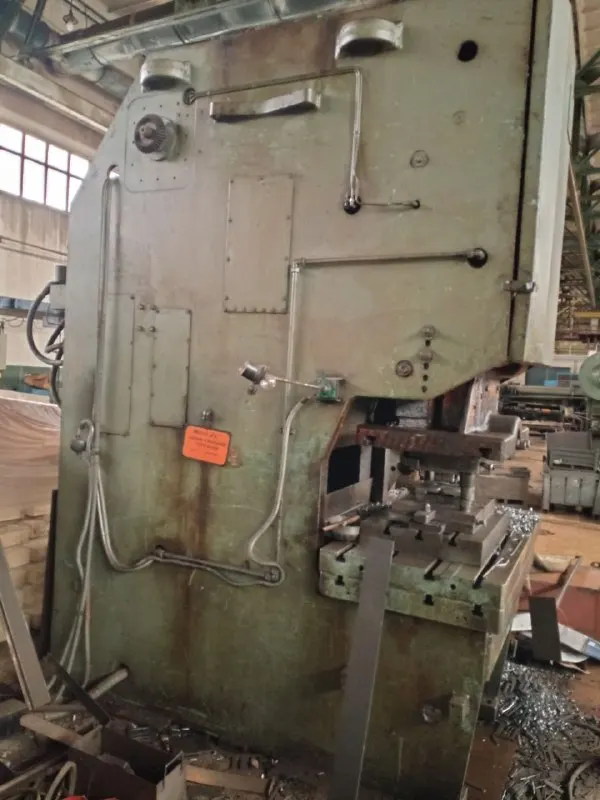
При покупке подержанного кривошипного пресса PEE-250 важно не просто оценить внешний вид, а проверить критичные узлы, от которых зависит ресурс и безопасность. Ниже — практическое руководство с разбором каждого важного элемента. Чтобы разобрать это на реальном примере, возьмём один из прессов PEE-250, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/press-odnokrivoshipnyy-pee-250/.
Что проверить в первую очередь (холодный осмотр)
Начинать нужно до пуска станка. Отключите питание, обесточьте пневмосистему (если есть) и осмотрите пресс при хорошем освещении.
Станина и направляющие ползуна
Проверьте станину на трещины, особенно в зоне шатуна и крепления штампа. Направляющие ползуна — прямоугольные или призматические. Норма: рабочие поверхности без глубоких задиров и выработки. Допускается сетка рисок от смазки, но не задиры. Насторожить должен ступенчатый износ (выработка более 0,2 мм по длине). Это грозит потерей точности штамповки и быстрым износом кривошипно-шатунного механизма.
Шатун и регулировочный клин
Проверьте люфт в верхней головке шатуна и в соединении с ползуном. Для этого покачайте шатун рукой. Допустимый осевой люфт — до 0,05 мм, радиальный — не более 0,03 мм. Люфт больше свидетельствует об износе вкладышей или пальца. Ремонт потребует замены пары «палец – вкладыш», что стоит в заводском исполнении от 15 000 руб., плюс разборка пресса.
Муфта включения и тормоз
У прессов PEE-250 старших годов выпуска чаще всего стоит фрикционная муфта (дисковая или конусная) и ленточный тормоз. Осмотрите фрикционные накладки: остаточная толщина должна быть не менее 3–4 мм. Трещины, сколы или масляные пятна на накладках — повод к замене. У тормоза проверьте износ ленты и ход штока пневмоцилиндра (если есть). Замена фрикционов обходится в 8–12 тыс. руб. в зависимости от версии, а замена тормозной ленты — около 5 тыс. руб.
Маховик и зубчатая передача
Осмотрите маховик на предмет трещин особенно в районе ступицы. Проверьте зацепление шестерён привода: нет ли сколов на зубьях, неравномерного износа. Большой люфт (более 0,2 мм на торце) указывает на износ шпоночного паза или подшипников. Это сложный ремонт с демонтажем маховика.
Система смазки
Убедитесь, что все маслопроводы целы, подводки к направляющим и шатуну не забиты. Наличие свежей смазки в сборе — плюс. Отсутствие смазки на направляющих при включении быстро приведёт к задирам.
Как проверять в работе (после прогрева и под нагрузкой)
После холодного осмотра запустите пресс на холостом ходу не менее 5–7 минут. Слушайте: посторонние стуки, металлический скрежет, вибрация — признаки проблем. Нормальный звук — ровный гул привода без резких перепадов. Обратите внимание на нагрев корпусов подшипников: допустимая температура масла в картере — до 65–70 °C, рука терпит. Если подшипник греет так, что нельзя дотронуться, это почти гарантированный износ.
Проверьте работу муфты: включите и выключите несколько раз. Муфта должна включаться без запаздывания, а тормоз — останавливать ползун в верхней мертвой точке (ВМТ). Если ползун останавливается с перебегом или не доходит до ВМТ — регулировка нарушена или износ накладок.
Если есть возможность, сделайте пробную штамповку на материале небольшой толщины (0,5–1 мм) или просто попытайтесь включить пресс под небольшим эксцентриковым усилием. При работе под нагрузкой просадка частоты вращения маховика не должна превышать 15% от номинала (контролируйте по тахометру или звуку). Более глубокое падение говорит о недостаточной мощности привода или заклинивании.
Проверьте работу системы смазки: после 2–3 циклов на направляющих должна выступить свежая смазка. Если смазка не поступает к точкам трения — это дорогостоящий ремонт маслостанции или забитые каналы.
Какие узлы дорого обходятся в ремонте
Ниже — таблица с критичными узлами, их нормальными параметрами, рисками и способами проверки.
| Узел | Когда подходит (норма) | Риск | Что проверить |
|---|---|---|---|
| Кривошипно-шатунный механизм | Люфт в головках шатуна до 0,05 мм; износ пальца не более 0,02 мм | Задиры, выкрашивание вкладышей, поломка шатуна | Покачать шатун, прокрутить коленвал (слышны ли стуки) |
| Фрикционная муфта | Остаточная толщина накладок ≥ 4 мм, отсутствие трещин | Потеря крутящего момента, невозможность включения, аварийный отказ | Осмотреть накладки, проверить пневмокамеру на герметичность (если есть) |
| Тормоз | Лента без трещин, толщина > 2 мм, ход штока 2–5 мм | Ползун не фиксируется в ВМТ, поломка штампа | Замерить ход, осмотреть привод тормоза |
| Направляющие ползуна | Выработка не более 0,15 мм на длине направляющих, отсутствие задиров | Уход ползуна, потеря точности, быстрый износ | Провести щупом по направляющим, замерить люфт |
| Подшипники маховика и коленвала | Температура корпуса до 70 °C, отсутствие стуков | Клинивание, разрушение подшипников, замена до 30 000 руб. | Прослушать, проверить нагрев после 5 мин работы |
| Электрооборудование и пневматика | Все контакты чистые, пневмоцилиндры не травят, манометры показывают давление | Ложные срабатывания, аварийные остановы, утечки | Проверить подводку, под давлением (4–6 атм) замерить падение |
Комплектность, допустимые недостатки и тревожные признаки
Комплектность
Что должно быть в комплекте с прессом:
- Паспорт и руководство по эксплуатации (даже копия) — подтверждает год выпуска и правила обслуживания.
- Электрошкаф (желательно заводской) с автоматическим выключателем и кнопками.
- Ограждение муфты и тормоза (безопасность обязательна).
- Инструмент для регулировки ползуна и зазора штампа.
- Ключи для обслуживания муфты и тормоза.
Отсутствие паспорта не критично, но повышает риски: вы не сможете уточнить номинальный ресурс и нормы затяжек.
Допустимые недостатки
Следующие дефекты считаются приемлемыми для б/у оборудования при условии их устранения без замены основных узлов:
- Поверхностная коррозия на станине и маховике (не влияет на прочность).
- Небольшой износ накладок муфты (до 40% от номинала).
- Следы регулировки зазоров на направляющих.
- Отсутствие отдельных болтов крепления штампов (комплект закупается отдельно).
Тревожные признаки — когда лучше отказаться
- Трещины на станине в районе шатунной опоры или под пресс-формой. Стоимость сварки и термообработки может превысить стоимость самого пресса.
- Люфт в шатуне более 0,1 мм — критический износ вкладышей и пальца, часто требуется расточка отверстия.
- Сколы зубьев маховика — зубчатый венец меняется только в сборе с маховиком (15–25 тыс. руб.).
- Стук подшипников коленвала — замена подшипников качения с демонтажем кривошипной камеры (от 20 тыс. руб.).
- Деформация ползуна или шатуна (заметна на глаз) — восстановление геометрии крайне дорого, проще искать другой пресс.
- Отсутствие тормоза или муфты в рабочем состоянии — пресс не включается или не тормозит, это не косметика, а условие безопасности.
Короткий чек-лист осмотра пресса PEE-250 б/у
- Холодный осмотр: станина — трещины, направляющие — выработка, шатун — люфт, муфта — толщина накладок, маховик — трещины/сколы, смазка — подводка.
- Пуск на холостом ходу: шумы, нагрев подшипников, работа муфты (включение/выключение), фиксация ВМТ тормозом.
- Проверка под нагрузкой: просадка оборотов маховика, поступление смазки, усилие пробной штамповки.
- Документация и комплектность: паспорт, электрошкаф, ограждения, инструмент.
Если пресс прошёл три этапа без замечаний, с большой вероятностью он отработает ещё не один год. Если на любом этапе обнаруживается «тревожный признак» — прикиньте стоимость ремонта и сравните с поиском другого экземпляра.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.