Как выбрать вайму ВП24-2400 б/у: что проверить перед покупкой
ООО «СТАНКОСИСТЕМЫ» ВП24-2400 · Прессы и ваймы · Редакция Промсделки · чтение 6 мин · обновлено 21.10.2026
Вайма пневматическая ВП24-2400/3000-2 от ООО «СТАНКОСИСТЕМЫ» — оборудование для сборки оконных и дверных блоков. Конструкция рассчитана на длину заготовок до 3000 мм, рабочая зона по длине — 2400 мм, по ширине — 100 мм, по высоте — 1300–1350 мм. В базовой комплектации 20 вертикальных пневмоцилиндров, 4 боковых пневмоприжима, два откатных фронтальных прижима (могут быть механическими или пневматическими). Усилие на одном пневмоцилиндре при давлении 10 бар — 1400 кгс. Главные прижимы перемещаются по длине, опорные пятки регулируются по высоте. Выпускается в двухстороннем исполнении.
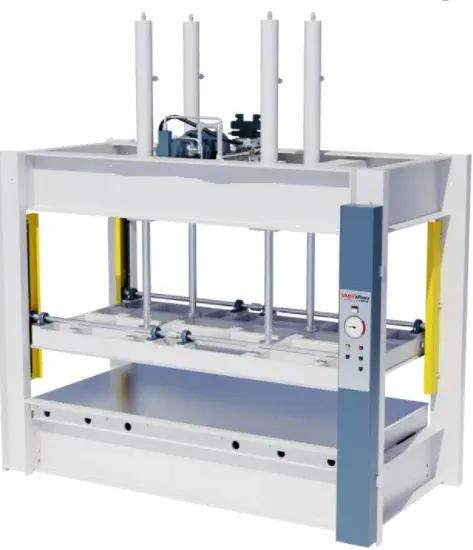
Чтобы разобрать это на реальном примере, возьмём один из ВП24-2400, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/vayma-pnevmaticheskaya-vp24-2400-vp24-3000-dlya-okon-i-dverey-vp24-24003000-2/. Экземпляр предлагается за 185 100 рублей, местонахождение — Москва. Состояние в объявлении не указано, но по фотографии видна общая компоновка: станина с направляющими, пневмоцилиндры, органы управления. Год выпуска не сообщается.
Что проверить в первую очередь
Первичный осмотр начинается с рамы и направляющих. У ВП24-2400 главные прижимы перемещаются по длине — они опираются на продольные направляющие. При осмотре обращают внимание на износ направляющих: задиры, коррозия, люфт между кареткой и направляющей. Нормальное состояние — ровная поверхность без выработки, перемещение каретки без рывков. Если каретка болтается или закусывает — это говорит либо о естественном износе, либо о деформации рамы после перегрузок. Ремонт направляющих — замена или перешлифовка — обходится дорого, часто требует разборки половины ваймы.
Следом проверяют пневмоцилиндры — их 24 штуки (20 вертикальных + 4 боковых). На холодном станке визуально смотрят на штоки: не должно быть следов коррозии, забоин, продольных рисок. Уплотнения — манжеты и сальники — со временем дубеют, особенно если станок долго стоял. Признак: на штоке маслянистый налёт или подтёки — значит, уплотнения пропускают. Это лечится заменой, работа несложная, но умножается на количество цилиндров. Если на всех цилиндрах разный износ — возможен неравномерный перекос усилия.
Фронтальные откатные прижимы — их четыре. Если они механические, проверяют винтовую передачу: износ резьбы, люфт гайки, плавность хода. Пневматические проверяют так же, как и основные цилиндры. Ход прижима не должен быть тугим или с заеданиями.
Как проверять в работе
Для проверки под нагрузкой нужен источник сжатого воздуха. Минимальное давление — 6–8 бар, рабочее по паспорту — 10 бар. Вайму подключают к пневмосети и последовательно включают каждую группу цилиндров.
Сначала вертикальные прижимы. Нажимают пуск — все 20 цилиндров должны одновременно выдвигаться. Проверяют синхронность: если один-два цилиндра задерживаются или не до конца выдвигаются — это указывает на заклинивание, недостаток смазки или износ внутренней полости. Опускают — цилиндры должны быстро и полностью вернуться в исходное положение. Замедленный возврат — признак ослабших возвратных пружин или загрязнения.
Боковые цилиндры проверяют отдельно. У ВП24-2400 их четыре, они переставляются по длине. Под давлением не должно быть утечек по резьбовым соединениям. Слушают: свист или шипение — воздух травит. Место утечки находят мыльным раствором.
Фронтальные прижимы проверяют на усилие прижима. Если они пневматические, то при подаче воздуха прижим должен доходить до упора с чётким усилием. Если механические — проворачивают маховик: сопротивление равномерное, без закусываний.
После прогрева (10–15 минут непрерывной работы) повторно осматривают штоки на нагрев. Нормально — чуть тёплые. Горячий цилиндр — перегрузка или недостаток смазки. Также обращают внимание на плавность хода опорных пяток: они регулируются по высоте, шаг перестановки должен быть чётким, без заеданий.
Какие узлы дорого обходятся в ремонте
Первый по стоимости — направляющие главных прижимов. Протяжённость направляющих — 2400 мм плюс каретки. При износе направляющие либо меняют целиком, либо фрезеруют и ставят компенсационные планки. В любом случае — демонтаж станины, снятие кареток, токарные работы. Ремонт может стоить от 30 до 50% цены ваймы.
Второй — пневмоцилиндры. Хотя отдельные цилиндры недороги, но при массовом износе (более 5–7 шт.) замена всех 24 обходится в 60–80 тысяч рублей плюс работа. Дешевле заменять уплотнения, если корпус не изношен.
Третий — пневмораспределители и система управления. На ВП24-2400 установлены пневмоклапаны, управляемые вручную или от педалей. При засорении золотников или износе уплотнений клапан начинает травить или срабатывать нечётко. Диагностика простая — подключают манометр на выходе. Замена отдельного клапана стоит порядка 5–10 тысяч рублей, но найти точную замену под старые модели иногда проблема.
Четвёртый — направляющие опорных пяток. Они перемещаются по высоте через резьбовую передачу. Износ резьбы приводит к тому, что пятка самопроизвольно опускается под нагрузкой. Ремонт — замена винтовой пары, если она не унифицирована — заказ по чертежам.
Комплектность
В объявлении не указана комплектация. Для ВП24-2400 стандартная поставка включает саму вайму, пневмораспределители, блок подготовки воздуха (фильтр-влагоотделитель, регулятор давления, маслораспылитель). При осмотре проверяют наличие всех пневмоцилиндров (20+4), всех фронтальных прижимов (4), опорных пяток. Должны быть все рукоятки перестановки упоров, винты фиксации кареток. Часто теряются быстросъёмные фиксаторы на боковых прижимах — их отсутствие некритично, но создаёт неудобство.
Также смотрят наличие воздушных шлангов и фитингов: они часто стоят на штуцерах. Если шланги пересохшие, с трещинами — это минус, но замена недорога. Блок подготовки воздуха — обязательный элемент: если его нет, значит, станок работал без фильтрации, что могло ускорить износ цилиндров.
Допустимые недостатки
Следы смазки на штоках цилиндров — норма, если это не свежие подтёки. Небольшая коррозия на нерабочих поверхностях станины допустима. Потёртости краски, царапины — не влияют на работу. Отсутствие одного из фронтальных прижимов можно компенсировать, если остальные целы — но это повод требовать скидку.
Лёгкий люфт в направляющих опорных пяток (до 1 мм) допускается, если нет подклинивания. Износ резьбы на винтах фиксации — исправляется заменой, стоимость копеечная.
Некритично, если на блоке подготовки воздуха сбито давление: регулируется поворотом. Отсутствие маслораспылителя — минус, но он докупается отдельно.
Тревожные признаки
Сильный люфт в направляющих главных прижимов (более 2 мм) — дорогой ремонт. Если направляющие задраны или имеют накат, от покупки лучше отказаться, если только продавец не снижает цену на 50–60%.
Несколько цилиндров с заклиниванием (шток не двигается при подаче воздуха) — это следствие коррозии изнутри. Вскрывать все цилиндры и шлифовать зеркало — долго и дорого. Если их больше трёх — задумайтесь.
Деформация станины: если при опущенных всех цилиндрах зазор между столом и прижимами меняется по длине более чем на 3 мм — рама погнута. Вайму восстанавливают рихтовкой с последующей проточкой, но это уже не заводская точность.
Следы масляных потёков на пневмоклапанах — клапаны травят. Если проблема массовая, замена клапанов умножается на их количество.
Отсутствие блока подготовки воздуха — косвенный признак, что станок работал в «грязном» цеху. Воздух без фильтрации ускоряет износ цилиндров.
Короткий чек-лист осмотра
При осмотре удобно иметь блокнот и последовательно пройти по пунктам:
- Направляющие главных прижимов — проверить на люфт, задиры, плавность перемещения каретки.
- Пневмоцилиндры вертикальные (20 шт.) — визуально штоки, подтёки, коррозия. Под воздухом — синхронность выхода, отсутствие заеданий.
- Пневмоцилиндры боковые (4 шт.) — аналогично.
- Фронтальные прижимы — ход, усилие, состояние винтовой пары, если механические.
- Опорные пятки — регулировка по высоте, фиксация, износ резьбы.
- Блок подготовки воздуха — наличие, работа регулятора, фильтра, маслораспылителя.
- Пневмораспределители — отсутствие утечек, чёткость срабатывания.
- Станина — осмотреть на трещины в местах сварных швов, особенно под каретками.
- Комплектность — все цилиндры, все прижимы, рукоятки, фиксаторы.
По итогам осмотра можно оценить реальный износ и торговаться. Если по трём и более пунктам из списка «тревожные признаки» есть проблемы, от покупки лучше отказаться — стоимость приведения в порядок может превысить цену самой ваймы. Если же дефекты касаются только уплотнений или смазки — это решается бюджетно, и станок можно брать.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге