Обслуживание гидравлического пресса SLH200-3GM: узлы, расходники и регламент
ООО «СТАНКОСИСТЕМЫ» SLH200-3GM · Прессы и ваймы · Редакция Промсделки · чтение 5 мин · обновлено 19.10.2026
Гидравлический пресс SLH200-3GM производства ООО «СТАНКОСИСТЕМЫ» предназначен для гибки листового металла толщиной до 6 мм и шириной до 200 мм. Длина обрабатываемой заготовки – до 6000 мм. Пресс оснащён гидростанцией с баком 100 л, насосом 4 кВт и рабочим давлением до 160 бар (заводская настройка – ограничение до 110 бар). Рабочий цилиндр диаметром 100 мм развивает усилие до 15 тс при 200 бар. В конструкции также предусмотрены три съёмных механических передних прижима с усилием 2×2000 кгс.
Чтобы разобрать это на реальном примере, возьмём один из прессов SLH200-3GM, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/press-gidravlicheskiy-modeli-slh-gm-co-semnymi-mehanicheskimi-frontalnymi-prizhimami-slh200-3gm/. Данный экземпляр находится в Москве, его стоимость – 504 900 рублей.
Узлы, требующие регулярного внимания
Гидростанция и масляный бак. Бак объёмом 100 л – основа гидросистемы. Основной узел – шестерённый насос мощностью 4 кВт с номинальной подачей 18 л/мин. Станция рассчитана на 6 гидролиний, хотя в базовой комплектации задействована одна. Самая частая проблема – перегрев масла из-за засорения фильтров или недостаточного уровня. При осмотре контролируют уровень масла по смотровому окну (или щупу), температуру корпуса насоса (рукой – не дольше 5 секунд при работающей станции) и отсутствие подтёков на соединениях.
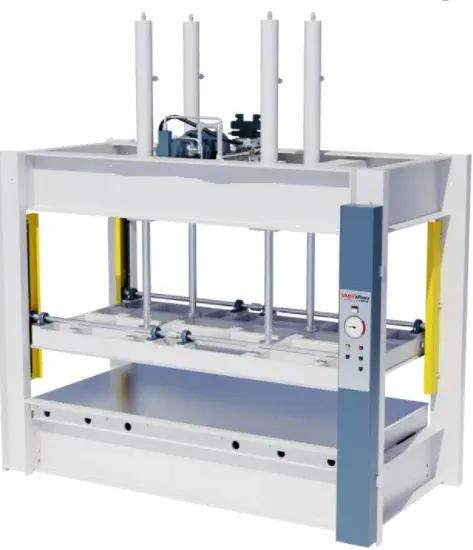
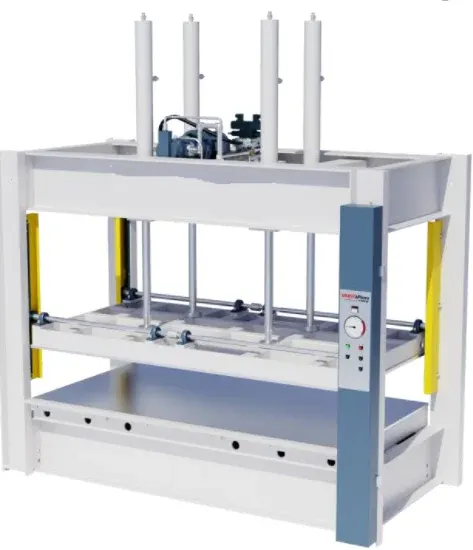
Рабочий гидроцилиндр. Диаметр 100 мм, ход поршня 160 мм. Цилиндр нагружается до 15 тс. Внимания требуют уплотнения поршня и штока (манжеты). Типичный признак износа – масляные подтёки на штоке или корпусе. Если шток покрыт масляной плёнкой и при остановке пресса образуются капли – уплотнения пора менять. Также важно следить за отсутствием царапин и забоин на хромированной поверхности штока.
Механические передние прижимы. В модели три съёмных прижима, каждый развивает усилие 2000 кгс по двум точкам. Это винтовые механизмы, работающие в ручном режиме. Они требуют периодической смазки трущихся частей (резьбовых пар, направляющих) и регулировки зазоров. Если прижимы не смазывать, усилие зажима становится нестабильным, а ход – тугим.
Система управления. В состав входит блок автоматического поддержания давления. Пульт управления, как правило, включает манометр (настройка до 110/160 бар) и переключатели. Стоит проверять точность показаний манометра – дрейф нуля указывает на необходимость поверки или замены.
Регламент обслуживания
Ежесменно (перед началом работы)
- Проверить уровень масла в баке. Минимальный уровень – по нижней метке маслоуказателя.
- Визуально осмотреть гидравлические шланги и фитинги на предмет подтеканий.
- Проверить состояние штока цилиндра.
- Убедиться, что передние прижимы не заклинены и легко перемещаются.
- Включить гидростанцию на холостом ходу на 2-3 минуты для прогрева масла (особенно в холодном цеху).
Еженедельно
- Очистить фильтр заливной горловины бака.
- Смазать направляющие и резьбу передних прижимов консистентной смазкой.
- Проверить герметичность соединений гидролиний.
- Удалить конденсат из воздушной полости бака (если предусмотрен сливной клапан).
Ежемесячно
- Заменить сменный элемент масляного фильтра (если фильтр стационарный – промыть или заменить картридж).
- Проверить момент затяжки крепёжа гидростанции и цилиндра.
- Выполнить несколько пробных циклов «под нагрузкой» (с полным усилием) для проверки стабильности давления.
Раз в полгода (или каждые 2000 моточасов)
- Полная замена гидравлического масла. Рекомендуемый тип – минеральное масло вязкостью ISO VG 46 (класс HL или HLP). Для бака 100 л потребуется около 90-95 литров с учётом остатков в системе.
- Замена фильтра сливной гидролинии.
- Ревизия уплотнений цилиндра. При обнаружении износа – замена манжетного комплекта.
- Проверка клапана ограничения давления (настройка заводская – 110 бар) – не допускать самопроизвольного сдвига настройки.
Расходные материалы
Гидравлическое масло. Для SLH200-3GM подходят масла вязкостью 46 сСт при 40 °C. Распространённые марки: Mobil DTE 24, Shell Tellus 46, Лукойл Гейзер 46 или аналоги. Нельзя смешивать масла разных основ (минеральное с синтетическим).
Фильтры. В гидростанции обычно установлен всасывающий и сливной фильтры. Рекомендуемая тонкость фильтрации – 25-40 мкм. Фильтры подбирают по присоединительным размерам (резьба G1/2 или G3/4).
Уплотнения цилиндра. Набор манжет и колец для цилиндра 100×160 мм. Приобретают по маркировке производителя; при замене желательно заменить и направляющие кольца поршня.
Что делают собственными силами, а что – с вызовом сервиса
Самостоятельно: замена масла, фильтров, смазка прижимов, подтяжка соединений, контроль давления по манометру, очистка бака. Для этого достаточно слесарного инструмента и набора ключей.
Приглашают сервисную службу: при замене уплотнений цилиндра (требуется разборка и специальный съёмник), при ремонте насоса (износ шестерни, трещины корпуса), при настройке клапанов после ремонта, а также при диагностике электрооборудования (пульт, датчики). Без опыта гидравлики не стоит вскрывать гидрораспределители – есть риск повредить золотники.
Типичные ошибки обслуживания, приводящие к поломкам
Работа на непрогретом масле. Запуск полной нагрузки при низкой температуре масла (ниже +15 °C) приводит к повышенному износу шестерённого насоса – масло густое, вспенивается, возрастает нагрузка на уплотнения.
Игнорирование подтеканий. Мелкие капли масла на штоке или соединении быстро переходят в интенсивное течение – теряется до 80% масла при остановке, насос «подсасывает» воздух, происходит кавитация и выход насоса из строя.
Неправильный подбор масла. Масло с неверной вязкостью (например, VG 68 вместо VG 46) или использование трансформаторного масла увеличивает трение и нагрев, снижает КПД гидросистемы.
Затяжка фитингов «на сухую». Без использования герметика или тефлоновой ленты возникает соосное смещение, разрыв шланга – внезапный гидроудар и поломка цилиндра.
Пренебрежение регулировкой передних прижимов. Если не выставлять одинаковый зазор с обеих сторон, лист смещается, возникает неравномерная нагрузка на одну сторону цилиндра – ускоряется износ направляющих втулок поршня.
Настройка давления выше заводского лимита (110 бар). Заводом установлено ограничение до 110 бар на клапане; поднимая выше, можно превысить расчётную прочность гидроцилиндра, особенно при работе с толстым листом. Ресурс уплотнений резко падает.
Соблюдение простого регламента позволяет прессу SLH200-3GM работать без капитального ремонта в течение 5-7 лет при средней нагрузке (1-2 смены). Регулярная замена масла и контроль уплотнений – залог стабильного усилия и отсутствия простоев.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге