Ошибки при покупке ООО «СТАНКОСИСТЕМЫ» SLH150-4 б/у и как их избежать
ООО «СТАНКОСИСТЕМЫ» SLH150-4 · Прессы и ваймы · Редакция Промсделки · чтение 9 мин · обновлено 12.11.2026
Гидравлический пресс SLH150-4,5GM — это вайма для склейки бруса, щитов и другого пиломатериала. Он рассчитан на заготовки длиной до 6000 мм, шириной до 200 мм и высотой до 1250 мм. Рабочая зона станка — 4500 мм по длине и 1250 мм по высоте. Усилие создают четыре силовых гидроцилиндра с ходом штока 160 мм и диаметром 80 мм. Каждый цилиндр развивает до 5600 кгс при рабочем давлении 110 бар (в паспорте указано справочно значение до 10000 кгс при 200 бар). В базовой комплектации стоят четыре съемных механических фронтальных прижима, усилие каждого — 2×2000 кгс.
Гидростанция — 6-поточная, бак на 100 литров, насос 4 кВт с производительностью 18 л/мин. Рабочее давление ограничено 110 бар, станция поддерживает заданное давление автоматически. Управление раздельными цилиндрами — опция, которую в б/у машинах нужно проверять отдельно. SLH150-4,5GM — достаточно распространенная машина в деревообработке, поэтому рынок б/у предлагает немало вариантов. Но износ узлов складывается из нагрузки, которой станок подвергался, и соблюдения регламента обслуживания. Разберем, что именно проверять перед покупкой.
Что проверить в первую очередь
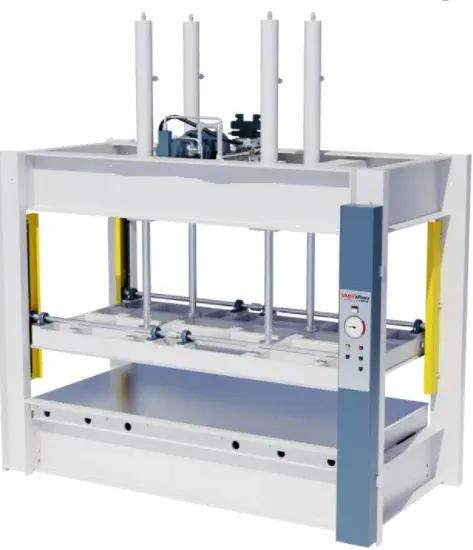
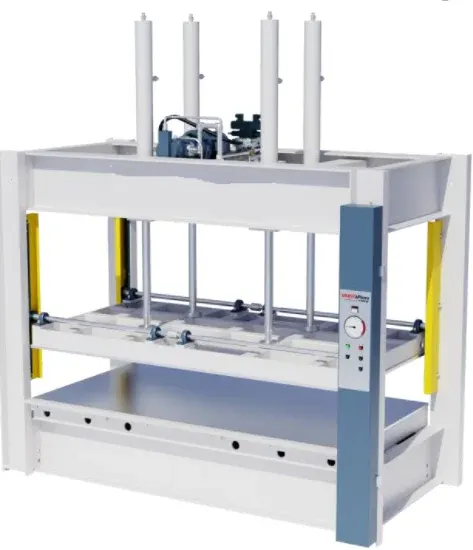
Чтобы разобрать сказанное на реальном примере, возьмём одну из позиций каталога: Пресс гидравлический модели SLH — GM со съемными механическими фронтальными прижимами, SLH150-4,5GM. Дальше - фотографии этого экземпляра.

Пресс гидравлический модели SLH — GM со съемными механическими фронтальными прижимами, SLH150-4,5GM - фото 1 из 1 в карточке продавца
Начинать осмотр нужно с холодного станка, не включая гидравлику. Это позволит оценить механическое состояние, не маскируя дефекты работой насоса.
Рама и направляющие
Рама ваймы несет всю нагрузку — если она геометрически повреждена, ремонт будет трудоемким и дорогим. Осмотрите стойки и верхнюю траверсу на трещины, следы сварки, деформации. Проверьте горизонтальность стола и вертикальность стоек. Для этого достаточно рулетки и уровня: замерьте диагонали рабочей зоны — расхождение более 3–4 мм говорит о перекосе. Направляющие, по которым перемещаются прижимы и опоры, должны быть без задиров и выработки. Обратите внимание на место стыка направляющих с рамой — там часто скапливается грязь и ржавчина, под которой могут оказаться царапины. Допустимый износ направляющих — до 0,1–0,2 мм по глубине. Если замер показывает больше половины миллиметра, это признак интенсивной эксплуатации без смазки — такой узел менять сложно и дорого.
Гидроцилиндры и штоки
Гидроцилиндры — основной силовой узел. Их обслуживание — самая крупная статья расходов на этих станках. Смотрите на шток: он должен быть ровным, без сколов хрома, глубоких царапин и следов коррозии. Незначительные риски от пыли — допустимы, но любой дефект глубиной более 0,2–0,3 мм будет разрушать манжету при работе. Проверьте состояние гильзы цилиндра — при снятом пыльнике (если возможно) осмотрите зеркало. На холодном станке легко заметить подтеки масла на штоке — даже небольшой масляный туман указывает на износ уплотнений. Оцените люфт штока в момент выхода из цилиндра: покачайте шток рукой — зазор более 0,5 мм недопустим, это вызывает перекос поршня и дальнейшее повреждение цилиндра.
Гидростанция
Гидростанция — сердце пресса. Откройте бак и посмотрите на масло: оно должно быть однородным, без пузырей воздуха и темных включений. Если масло мутное или пахнет горелым — это признак перегрева, который быстро убивает насос. Проверьте уровень масла — он должен быть на верхней отметке. Обратите внимание на состояние всасывающего фильтра: если он забит стружкой или шламом, насос будет работать с кавитацией, что сокращает ресурс. Осмотрите редукционный клапан — на нем не должно быть ржавчины и следов сильной подстройки (например, сорванных шлицев). Замерьте рабочее давление можно только в работе, но оценить состояние клапана по внешнему виду необходимо сразу. Если на станции есть манометр — проверьте его целостность и нулевую отметку.
Фронтальные прижимы
Съемные механические прижимы — это та часть, за которую продавцы часто завышают цену. В базе их четыре, каждый имеет винтовой механизм. Проверьте ходовые винты на изгиб и износ резьбы — закрутите гайку руками по всей длине, она должна ходить плавно, без люфта и закусывания. Оцените состояние прижимных губок — они должны быть ровными, без выработки и трещин. Проверьте фиксацию прижимов на направляющих — они должны надежно затягиваться, без качания. Наличие всех четырех прижимов обязательно — замена одного обойдется в несколько десятков тысяч рублей, не говоря о времени на поиск.
Как проверять в работе
Если холодный осмотр не выявил критических дефектов, переходите к работе станка. Это самый информативный этап.
Сначала включите насос и дайте станку прогреться 5–10 минут. Слушайте работу гидростанции: равномерный гул без свиста и стука указывает на нормальное состояние насоса. Любой посторонний звук — повод углубиться в диагностику. Проверьте холостой ход цилиндров: поднимите и опустите каждый по отдельности. Движение штока должно быть плавным, без рывков и остановок. Рывки на холостом ходу бывают при завоздушивании гидросистемы или износе цилиндров. Если цилиндры работают несинхронно (при отсутствии раздельного управления — поочередно), это нормально для данной модели.
Затем проверьте работу под нагрузкой. Поместите в рабочую зону заготовку (подойдет обрезок бруса) и создайте усилие. Смотрите, как падает давление после набора: быстрое снижение до нуля указывает на внутренние утечки в цилиндрах или клапане. Нормальное удержание — давление не должно падать более чем на 5–10% в течение 5 минут при неподвижном штоке. Проверьте максимальное давление на манометре: оно должно достигать 110 бар (ограничение по паспорту). Если станок оснащен раздельным управлением, поочередно нагрузите каждый цилиндр — это покажет, нет ли неисправности в конкретном узле. Усилие фронтальных прижимов проверяйте, затягивая винт до упора: зажим должен плотно фиксировать деталь без проскальзывания.
Обратите внимание на температуру масла после получасовой работы. Слегка теплый бак — нормально, горячий (нельзя держать руку) — симптом недостаточного охлаждения или износа насоса. Шум и нагрев — первые признаки того, что станок перегревали или работали на изношенном масле.
Какие узлы дорого обходятся в ремонте
Не все дефекты одинаково критичны, но часть из них способна сделать покупку невыгодной. Самый дорогой узел на SLH150-4,5GM — гидроцилиндры. Замена одного цилиндра с штоком и манжетами стоит 30–40% от цены б/у станка, и это без учета работы. Если шток имеет эллипсность или задиры — цилиндр подлежит переборке с расточкой гильзы, что удорожает ремонт вдвое.
Второй по стоимости узел — гидростанция. Насос, редукционный клапан и распределитель в сборе могут стоить более 100 тысяч рублей. Восстановление клапана возможно, но требует специалиста и слесарного оборудования. Если насос изношен (падает производительность), его замена — 60–80 тысяч, плюс работы. Третий критичный элемент — направляющие рамы. Их перешлифовка или замена требует полной разборки станка, поэтому ремонт обойдется в 70–120 тысяч рублей. Также дорого обходятся механические прижимы — резьбовая пара (винт и гайка) изготавливается под конкретный размер, замена одного прижима — от 25 тысяч.
Электрика — менее затратный участок, но при замене двигателя (4 кВт) или контакторов придется потратить около 15–20 тысяч. Если станок оснащен системой раздельного управления цилиндрами, проверьте блок клапанов — его ремонт может быть сопоставим с ремонтом гидростанции.
Зная эти узлы, вы сможете оценить потенциальные риски по факту осмотра. Если продавец заявляет сниженную цену из-за износа цилиндров, прикиньте стоимость их переборки и торгуйтесь вплоть до ее вычета.
Пример из каталога
Чтобы разобрать это на реальном примере, возьмем один из SLH150-4,5GM, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/press-gidravlicheskiy-modeli-slh-gm-co-semnymi-mehanicheskimi-frontalnymi-prizhimami-slh150-45gm/.
В объявлении указана цена 605 900 рублей, местонахождение — Москва. Год выпуска и фактическое состояние в объявлении не указаны — это позволяет продавцу торговаться, а покупателю вынужден рассчитывать только на осмотр. Фотографии есть, но они показывают общий вид, а не состояние гидравлики. Поэтому при поездке на осмотр нужно руководствоваться приведенным выше чек-листом. Отсутствие года выпуска стоит расценивать как существенный недостаток объявления — у б/у пресса ресурс напрямую зависит от возраста и наработки.
Комплектность
Согласно паспорту модели, в базовой поставке предусмотрены четыре съемных механических фронтальных прижима. Проверьте их наличие и состояние — это обязательный пункт. Многие продавцы снимают прижимы для использования на других станках, а затем предлагают докупить их отдельно. Уточните, входит ли гидростанция в комплект (обычно да), есть ли манометр, шланги высокого давления. Иногда в комплекте поставляются запасные манжеты и уплотнения — это плюс. Документация — паспорт с указанием заводского номера и гидросхема (схема гидравлики должна быть у станка). Если паспорт утерян — закажите выписку у производителя перед покупкой.
Опции — раздельное управление цилиндрами и дополнительный фронтальный прижим. Проверьте, установлены ли они. Наличие раздельного управления упрощает работу и позволяет экономить электроэнергию, но его стоимость в б/у станке не должна быть определяющей.
Допустимые недостатки
Не все дефекты требуют отказа от покупки. Следы краски, небольшие царапины на корпусе, потертости на рабочем столе — это естественный износ, не влияющий на работу. Если станок долго стоял без эксплуатации, легкая коррозия на незащищенных местах допустима, при условии что она не затрагивает штоки цилиндров и направляющие. Замененные крепежные детали, неоригинальные шланги — также приемлемы, если они подобраны по давлению (не менее 160 бар). Небольшой масляный подтек на корпусе цилиндра при горячем станке — причина для дополнительной диагностики, но не всегда повод для отказа.
Тревожные признаки
Есть ситуации, когда лучше отказаться от покупки, даже если цена низкая. Первый — глубокие задиры или коррозия на штоках цилиндров: это гарантированный ремонт с заменой штока. Второй — трещины и сварные швы на раме, особенно в местах крепления гидроцилиндров: такой станок нельзя нагружать по паспортным усилиям без капитального ремонта. Третий — явное уменьшение рабочего объема цилиндров (шток проходит меньше 160 мм) — указывает на износ манжет и внутреннюю течь.
Также настораживает: нестабильное давление при работе (падает на 20–30%), стук в гидростанции, следы перегрева масла (потемнение, горелый запах), отсутствие на станке шильдика с названием модели и заводским номером — это может указывать на то, что машина собрана из частей разных станков. Если продавец не может показать станок в работе — это серьезный риск.
Короткий чек-лист осмотра
- Рама: диагонали, трещины, сварные швы.
- Направляющие: выработка, задиры, состояние смазки.
- Штоки цилиндров: царапины, хром, подтеки масла.
- Гидростанция: уровень масла, чистота, фильтр, шум при пуске.
- Рабочее давление: достигает 110 бар и удерживается 5 минут без спада более 10%.
- Фронтальные прижимы: наличие 4 шт, плавность хода винта, зажимное усилие.
- Электрика: целостность кабеля, работа концевиков, пускателя.
- Документы: паспорт, гидросхема, заводской номер.
При покупке б/у SLH150-4,5GM главное — смотреть на гидроцилиндры и гидростанцию. Остальные узлы ремонтопригодны, но перечисленные два могут сделать станок нерентабельным. Используйте чек-лист при осмотре и не полагайтесь на слова продавца о том, что «он только что после ремонта» — проверяйте состояние, которое видно и слышно.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге