Как выбрать ООО «СТАНКОСИСТЕМЫ» SLH150-3GM б/у: что проверить перед покупкой
ООО «СТАНКОСИСТЕМЫ» SLH150-3GM · Прессы и ваймы · Редакция Промсделки · чтение 7 мин · обновлено 12.11.2026
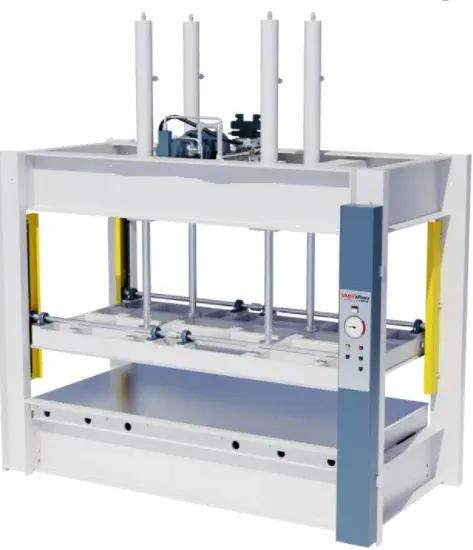
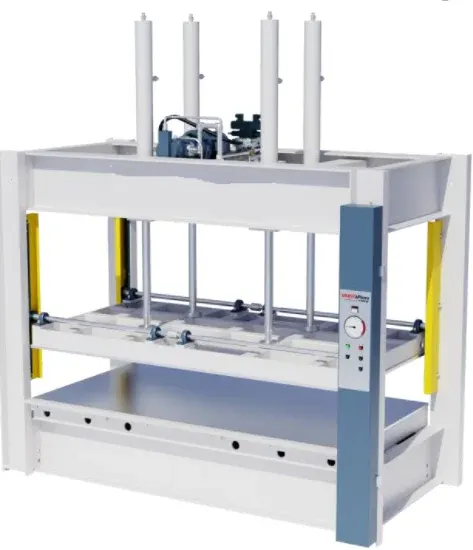
Гидравлический пресс SLH150-3GM производства ООО «СТАНКОСИСТЕМЫ» предназначен для склейки деревянных щитов, сращивания бруса и производства клееных конструкций. Модель оснащена тремя съёмными механическими фронтальными прижимами, гидростанцией с баком 100 л и насосом 4 кВт. Максимальное рабочее давление в системе ограничено 110 бар, что даёт усилие на каждом из трёх силовых цилиндров (диаметр 80 мм) порядка 5600 кгс.
Чтобы разобрать это на реальном примере, возьмём один из SLH150-3GM, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: просмотреть объявление. Цена — 460 000 рублей, станок находится в Москве. Год выпуска и состояние в объявлении не указаны, поэтому при осмотре нужно быть особенно внимательным.
Что проверить в первую очередь
Перед запуском пресса оценивают состояние гидростанции, силовых цилиндров и рамы. Эти узлы определяют остаточный ресурс и стоимость возможного ремонта.
Гидростанция и масло
Проверяют уровень масла в баке (100 л). На холодном станке масло должно быть прозрачным, без эмульсии и запаха гари. Через смотровое окно (если есть) смотрят на наличие пузырьков воздуха – это указывает на подсос на всасывающей линии. При снятой крышке заливной горловины оценивают состояние фильтра – он должен быть чистым, без видимых загрязнений. Норма: уровень по риске, масло светлое. Насторожить должны: тёмное или мутное масло, осадок на дне, запах горелого – это говорит о перегреве или износе насоса. Если масло не менялось годами, после покупки потребуется полная замена с промывкой системы (ориентировочно 8–12 тыс. руб. за масло и работу).
Силовые гидроцилиндры
Осматривают штоки цилиндров (ход 160 мм) на наличие коррозии, царапин, раковин. При незначительных дефектах можно отполировать мелкой шкуркой. Глубокая коррозия или продольные риски быстро разрушат уплотнения, замена манжет и ремонт штока обойдутся в 5–10 тыс. на цилиндр. Проверяют, нет ли подтёков масла по штоку в статическом состоянии – небольшой масляный след допустим, струящаяся течь требует замены уплотнений. Осматривают резьбовые соединения штуцеров – не должны быть ослаблены.
Рама и элементы жёсткости
Рама пресса испытывает значительные изгибающие нагрузки. Визуально проверяют сварные швы на поперечинах и местах крепления цилиндров. Трещины в сварных соединениях – основание для торга или отказа от покупки: заварить можно, но после сварки может возникнуть перекос, и пресс перестанет выдавать равномерное усилие по длине. Особое внимание – зонам вокруг креплений фронтальных прижимов. Допустимы следы коррозии на нерабочих поверхностях, но не на направляющих.
Фронтальные прижимы
Модель имеет три съёмных механических фронтальных прижима, каждый развивает усилие 2×2000 кгс. Проверяют комплектность: должны быть все три прижима, их винтовые механизмы должны вращаться свободно, без рывков. Резьба винтов не должна быть сорвана или деформирована. Съёмные прижимы крепятся к раме – оценивают износ посадочных мест. Прижимы часто теряются, поэтому если одного нет, его изготовление или поиск б/у может занять время и стоить от 10 тыс. руб.
Как проверять в работе
Чтобы разобрать сказанное на реальном примере, возьмём одну из позиций каталога: Пресс гидравлический модели SLH — GM со съемными механическими фронтальными прижимами, SLH150-3GM. Дальше - фотографии этого экземпляра.

Пресс гидравлический модели SLH — GM со съемными механическими фронтальными прижимами, SLH150-3GM - фото 1 из 1 в карточке продавца
После холодного осмотра переходят к включению. Перед запуском убеждаются, что масло залито, давление сброшено (манометр показывает 0), все кнопки аварийного останова отпущены.
Запуск насоса и проверка давления
Запускают гидростанцию. На слух оценивают, нет ли посторонних стуков, кавитационного свиста (частые причины – засорённый всасывающий фильтр или низкий уровень масла). После выхода на режим (30–40 с) манометр на станции должен показывать давление холостого хода – обычно 5–15 бар. Прогревают масло, прогоняя цилиндры без нагрузки (10–15 циклов). Затем устанавливают регулятор давления на 50 бар и подают команду на выдвижение всех трёх цилиндров одновременно. Давление должно расти плавно, без рывков. Достигнув заданного значения, фиксируют, удерживается ли давление в течение 2–3 минут без падения. Падение более чем на 5 бар за минуту с включённым насосом указывает на утечки в распределителе или цилиндрах.
Проверка под нагрузкой
Лучше всего – склеить тестовую деталь: набрать пакет ламелей (ширина до 200 мм, толщина до 150 мм) и произвести запрессовку. Если такой возможности нет, используют имитацию – деревянные бруски с заведомо завышенным зазором. При упоре в жёсткое препятствие (максимум 160 мм хода) цилиндры должны останавливаться, а давление расти до заданного. После отключения насоса смотрят на манометр: падение давления в течение 5 минут более чем на 10–15 бар говорит о внутренней утечке в распределителе или износе цилиндров. Наиболее чувствительны к этому месту посадки золотников гидрораспределителя – ремонт потребует разборки и, возможно, замены уплотнений или самого распределителя (10–25 тыс. руб.).
Проверка фронтальных прижимов
При работающем насосе зажимают имитатор доски в каждом прижиме по очереди. Усилие на прижимах – 2×2000 кгс, оно создаётся ручным винтом. Винт должен вращаться с одинаковым усилием на всём ходу. Люфты в резьбовой паре недопустимы – это приведёт к ослаблению прижима в процессе сушки. Также проверяют, что все три прижима перемещаются по направляющим (у них есть ход вдоль рамы). Направляющие не должны иметь забоин.
Проверка раздельного управления (опция)
В описании указано, что доступно раздельное управление гидроцилиндрами. Если на осматриваемом станке реализовано это опция, проверяют каждый цилиндр по отдельности: включают кнопку «цилиндр 1» – выдвигается только он, остальные стоят. Это позволяет править перекосы и дозировать усилие по длине заготовки. Если раздельного управления нет, все цилиндры работают синхронно, что может быть недостатком для длинномерных щитов (толщина может получиться разной).
Какие узлы дорого обходятся в ремонте
Главная затратная часть этого пресса – гидравлика. По опыту владельцев деревообрабатывающих прессов, наиболее дороги:
- Силовые гидроцилиндры. Замена одного цилиндра (новый) – от 30 тыс. руб., восстановление (гильзовка, новый шток, уплотнения) – 15–25 тыс. Ремонт всех трёх сразу может превысить 60 тыс. руб.
- Гидрораспределитель (6-поточный). Типичная причина – износ уплотнений золотников, замена уплотнений ~3–5 тыс., новый узел – 15–25 тыс.
- Насосная станция. Насос (обычно шестерённый) – 8–15 тыс. Двигатель 4 кВт – 10–12 тыс. Фильтры – сменные, около 1–2 тыс.
- Фронтальные прижимы. Новый прижим в сборе – 15–20 тыс. Изготовление по месту – от 10 тыс.
- Рама. Трещины сварных швов требуют сварки с последующей проверкой соосности. Цена работ может быть невысока (2–5 тыс.), но если повело раму – выравнивание дорого (10–20 тыс.) и не всегда возможно.
Электрооборудование (кнопки, реле, кабель) относительно дёшево – до 5 тыс. на замену.
Комплектность
Для SLH150-3GM стандартный комплект включает:
- гидравлический пресс (рама с тремя силовыми цилиндрами);
- гидростанция (бак 100 л, насос, распределитель, манометр, регулятор давления);
- три съёмных механических фронтальных прижима;
- электрический шкаф управления;
- паспорт и руководство по эксплуатации (желательно).
При осмотре убеждаются, что все три прижима на месте. Если один утерян, это повод для торга (10–15 тыс.). Паспорт не критичен, но упрощает поиск схем и заказ запчастей. Если нет электрической схемы, можно снять её с натуры.
Допустимые недостатки и тревожные признаки
Допустимые дефекты для б/у:
- потертости краски, царапины, следы коррозии на нерабочих поверхностях;
- незначительные подтёки масла по штоку при стоячем станке (единичные капли);
- износ резьбы винтов прижимов (если винт ходит с небольшим усилием, но не болтается);
- износ направляющих в пределах 0,5–1 мм (проверяется щупом).
Тревожные признаки, при которых лучше отказаться:
- сквозные трещины сварных швов рамы или основания;
- глубокая коррозия на штоках цилиндров, особенно в зоне уплотнений;
- гидростанция не создаёт давление выше 50 бар при запертой линии (неисправный насос или перепускной клапан);
- неравномерное выдвижение цилиндров – один опережает другие на 20–30 мм (износ направляющих или разная протечка в цилиндрах);
- посторонние стуки в насосе (кавитация или разрушение подшипников);
- отсутствие одного или двух фронтальных прижимов (если они были в комплекте по документам).
При наличии любого из этих признаков без возможности осмотра под нагрузкой и общения с продавцом – покупку откладывают.
Короткий чек-лист осмотра
- Документы и комплектация – паспорт, схема, три прижима, пульт.
- Рама и сварные швы – трещины, деформации.
- Гидростанция – уровень, качество масла, состояние фильтра.
- Цилиндры – состояние штоков, течи, люфты.
- Фронтальные прижимы – комплектность, состояние резьбы, ход.
- Холостой ход – запуск, давление, шум, утечки.
- Работа под нагрузкой – набор давления, удержание, синхронность цилиндров.
- Электрика – работа кнопок, аварийный стоп.
Этот чек-лист позволяет за 20–30 минут оценить реальное состояние пресса и принять взвешенное решение. Даже если внешне станок выглядит хорошо, именно гидравлика часто скрывает сюрпризы. Лучше потратить время на проверку, чем потом вложить половину цены в ремонт.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге