Ошибки при покупке ООО «СТАНКОСИСТЕМЫ» SL-3UN б/у и как их избежать
ООО «СТАНКОСИСТЕМЫ» SL-3UN · Прессы и ваймы · Редакция Промсделки · чтение 8 мин · обновлено 12.11.2026
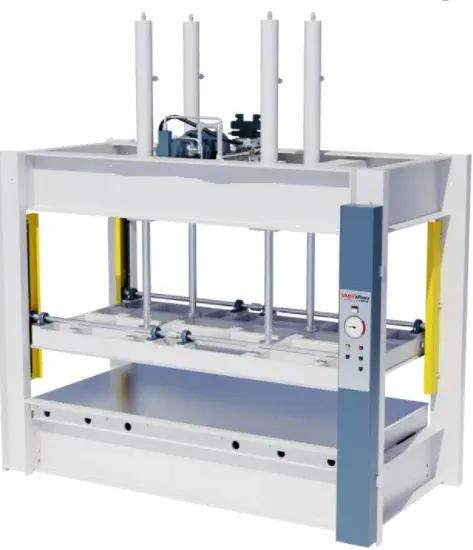
Гидравлический пресс ООО «СТАНКОСИСТЕМЫ» SL-3UN — это специализированный станок для склеивания мебельных щитов из ламелей. Модель рассчитана на заготовки длиной до 6000 мм и шириной пласти доски 150–200 мм. Рабочая зона по длине — 3040 мм, по высоте — 1250 мм. Шесть силовых гидрострубцин с цилиндрами диаметром 80 мм развивают усилие 5600 кгс при рабочем давлении 110 бар. Гидростанция рассчитана на 160 бар, но ограничена на 110 бар. Управление раздельное, по каждой из шести секций гидрораспределителя. Фронтальная фиксация щита выполняется пятью съёмными механическими прижимами усилием 2000 кгс.
Для подержанного станка главные точки контроля — геометрия станины, состояние гидравлики и комплектность. Эти три позиции определяют, будет ли пресс давать ровный щит и не превратится ли покупка в постоянные вложения в ремонт.
Чтобы разобрать это на реальном примере, возьмём один из SL-3UN, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: объявление.
По данным объявления, цена этого экземпляра — 774 200 рублей, станок находится в Москве. Год выпуска, состояние и наработка не указаны, поэтому решающим становится только личный осмотр. Сравнивать этот экземпляр с новым можно лишь после проверки гидравлики и комплекта.
Что проверить в первую очередь
Чтобы разобрать сказанное на реальном примере, возьмём одну из позиций каталога: Пресс гидравлический универсальный для склеивания щита SL-UN, SL-3UN. Дальше - фотографии этого экземпляра.

Пресс гидравлический универсальный для склеивания щита SL-UN, SL-3UN - фото 1 из 1 в карточке продавца
Станина и геометрия
- Что проверять: сварные швы, опорные плоскости, параллельность верхней и нижней плит.
- Как проверять: осмотреть раму, особенно углы и места крепления цилиндров; рулеткой или лазерным уровнем проверить диагонали рабочей зоны и уровни плит.
- Норма: диагонали совпадают, плиты параллельны, сварные швы без трещин и следов повторной варки.
- Что должно насторожить: свежая краска на отдельных участках рамы, подкладные пластины под пятками, следы зачистки и сварки поверх заводского шва.
- Чем грозит: перекос станины не устраняется регулировкой; щит получается клиновидным, прижим по длине неравномерный, а ремонт рамы — дорогой и не всегда результативный.
Силовые гидроцилиндры
- Что проверять: состояние штоков, корпусов, сальников, крепление цилиндров.
- Как проверять: осмотреть штоки на задиры, коррозию и продольные риски; обратить внимание на подтёки масла по штоку и стыку корпуса; вручную проверить люфты в шарнирах.
- Норма: шток зеркальный, без рисок, подтёков нет, цилиндр выдвигается и возвращается плавно.
- Что должно насторожить: масло на штоке, рывки при ходе, стук в конце хода, следы переборки с грубой обработкой.
- Чем грозит: замена сальников — это ещё не катастрофа, а вот задир штока или износ гильзы требуют шлифовки, гильзовки или замены цилиндра. При шести цилиндрах это ощутимые деньги.
Гидростанция и давление
- Что проверять: насос, электродвигатель, гидробак, фильтр, манометр, предохранительный клапан.
- Как проверять: проверить уровень и цвет масла; запустить станок и дать поработать 10–15 минут; следить за давлением по манометру, посторонними шумами и нагревом бака.
- Норма: давление стабильно поднимается до 110 бар, насос шумит ровно, бак нагревается умеренно, масло светлое без металлической пыли.
- Что должно насторожить: манометр «плавает», давление ниже 110 бар, насос воет, бак быстро нагревается, масло мутное или с хлопьями.
- Чем грозит: износ насоса или засорение гидросистемы. Стружка в масле обычно означает, что придётся промывать бак и гидролинии, менять фильтры и, возможно, ремонтировать не один цилиндр.
Гидрораспределитель и управление
- Что проверять: все шесть секций распределителя, ручки, удержание давления в каждой секции.
- Как проверять: включить каждую секцию по очереди, дать цилиндру упереться в упор и выждать одну-две минуты; убедиться, что давление не падает и поршень не смещается.
- Норма: все секции переключаются чётко, без рывков, ручки фиксируются, давление держится.
- Что должно насторожить: отдельная секция не работает, цилиндр самопроизвольно отходит под нагрузкой, распределитель гудит или травит масло.
- Чем грозит: замена многосекционного распределителя — дорогая операция. Если клапан травит, склеенный щит будет разжиматься, пока клей не схватится.
Фронтальные прижимы и упоры
- Что проверять: количество гидрострубцин, кронштейнов, прижимов, задних упоров и их работоспособность.
- Как проверять: посчитать: силовых гидрострубцин должно быть 6, кронштейнов под фронтальный прижим — 7, съёмных прижимов — 5, задних упоров — 7. Проверить ход винтов, затяжку гаек, фиксацию на кронштейнах.
- Норма: детали не погнуты, резьба целая, прижимы устанавливаются и снимаются руками.
- Что должно насторожить: отсутствие части прижимов или упоров, сорванная резьба, погнутые винты, расслоение металла на кронштейнах.
- Чем грозит: докупить недостающие прижимы сложно и дорого, особенно если они нестандартные. Без фронтальной фиксации край щита может отойти, а качество склейки упадёт.
Как проверять в работе
На холодном станке
- Убедиться, что уровень масла в баке нормальный, а само масло чистое.
- Осмотреть рукава высокого давления: без трещин, перегибов и потёртостей об острые кромки.
- Проверить электрооборудование: кнопки, концевики, надёжность подключения двигателя.
- Обратить внимание на общее состояние окраски: многочисленные подтёки масла на раме говорят о том, что станку давно не занимались.
После прогрева
- Запустить станок и дать гидросистеме поработать 10–15 минут.
- Прослушать работу насоса и цилиндров: посторонние стуки, вой, скрежет — повод остановить проверку.
- Проверить манометр: давление должно стабильно набираться до 110 бар и не падать без видимой причины.
- Осмотреть все цилиндры на подтёки, особенно через несколько минут после выключения.
Под нагрузкой
- Уложить в пресс доски в диапазоне рабочей ширины 150–200 мм.
- Включить все шесть секций, довести давление до 110 бар и выдержать 5–10 минут.
- Проверить поочерёдной работой каждой секции, что она реально управляется отдельно и держит давление.
- Убедиться, что фронтальные прижимы прижимают щит по всей длине, а не только по краям.
- Проверить рабочий ход штока: плавный, без рывков, полный ход около 160 мм.
Если продавец не даёт запустить станок под нагрузкой — это само по себе тревожный признак. Оценить гидравлику на глаз невозможно, поэтому цена должна учитывать риск скрытых дефектов.
Какие узлы дорого обходятся в ремонте
Дороже всего у SL-3UN ремонтируются силовые гидроцилиндры, насос гидростанции и гидрораспределитель. Изношенный цилиндр требует расточки или гильзовки корпуса, шлифовки или замены штока, установки новых сальников. При шести цилиндрах суммарный ремонт может оказаться сопоставимым с заметной долей цены станка.
Насос гидростанции часто выходит из строя из-за загрязнённого масла и несвоевременной замены фильтров. Замена насоса — это не только стоимость детали, но и промывка бака и магистралей. Многосекционный гидрораспределитель с раздельным управлением 1.1.1.1.1.1 — сложный узел: если одна секция не держит давление, потребуется переборка золотника или замена блока целиком.
Дешевле устраняются подтёки на соединениях, замена манометра и уплотнений. Но если в масле есть металлическая стружка, дешёвым ремонтом, скорее всего, не обойдётся. Отдельная статья — трещины в станине. На длинной рабочей зоне 3040 мм потеря геометрии почти не поддаётся холодной правке, а сварка с фрезеровкой плоскостей стоит дорого и не всегда даёт нужную плоскостность.
Комплектность
Заводская комплектация SL-3UN по паспортным данным включает:
- 6 силовых гидрострубцин;
- 5 съёмных механических фронтальных прижимов;
- 7 кронштейнов под фронтальные прижимы;
- 7 задних регулируемых упоров;
- гидростанцию с баком 100 л, насосом 4 кВт и производительностью 18 л/мин;
- манометр и рукава высокого давления.
Дополнительно стоит проверить возможность перестановки нижних пяток гидрострубцин по высоте с шагом 100 мм: крепёж и отверстия не должны быть сорваны. Отсутствие одного прижима или упора — уже повод для пересчёта цены. Ниже — сравнение типовых состояний комплекта.
| Вариант комплекта | Когда подходит | Риск | Что проверить |
|---|---|---|---|
| Полный комплект: 6 гидрострубцин, 5 прижимов, 7 упоров | Для серийной работы и предсказуемой производительности | Низкий, но возможна скрытая выработка гидравлики | Давление, утечки, плавность хода всех шести цилиндров |
| Нет одного–двух прижимов или упоров | Если щиты короче 3 м и прижимы можно переставлять по местам | Докупка отдельных элементов дороже ожидаемого | Резьбу кронштейнов, все 7 мест установки, возможность заказа у производителя |
| Не работает одна секция распределителя или травит цилиндр | Только при снижении цены, сопоставимом со стоимостью ремонта | Ремонт гидравлики непредсказуем по срокам | Манометр, удержание давления, цвет масла, посторонние шумы |
Допустимые недостатки
Надо понимать, что у рабочего б/у станка идеальной внешности не бывает. Можно спокойно принимать следующие дефекты:
- сколы краски, царапины и потёртости на раме и столе;
- лёгкий ржавый налёт на нерабочих поверхностях, винтах и гайках;
- небольшие масляные пятна в нижней части гидробака, если нет активной течи;
- отсутствие бумажной инструкции, если маркировка модели и паспортные данные подтверждаются;
- следы замены шлангов и уплотнений — при условии, что работа выполнена аккуратно.
Тревожные признаки
От покупки лучше отказаться, если присутствует хотя бы один из следующих признаков:
- трещины в сварных швах станины, особенно в углах рамы;
- следы перегрева гидростанции: потемневшая краска на баке, оплавленные провода;
- металлические опилки или стружка в масле;
- глубокие задиры на штоках цилиндров;
- не работает хотя бы одна секция гидрораспределителя;
- станок не удаётся запустить, а продавец не даёт объяснения;
- отсутствует табличка с моделью и серийным номером, а паспорт не предоставлен;
- погнутые кронштейны или срезанная резьба на посадочных местах прижимов.
Любой из этих дефектов может означать серьёзный ремонт. Даже если цена занижена, правильно оценить стоимость восстановления «на коленке» не получится.
Короткий чек-лист осмотра
- Сверить табличку с моделью, серийный номер с документами.
- Осмотреть станину на трещины и следы сварки.
- Проверить диагонали и параллельность плит.
- Оценить уровень и цвет масла в гидробаке.
- Запустить станок, послушать насос, проверить давление по манометру.
- Прогнать все шесть секций распределителя, проверить удержание давления.
- Осмотреть штоки на задиры, цилиндры на подтёки.
- Посчитать гидрострубцины, прижимы, кронштейны и упоры.
- Проверить резьбы и фиксацию фронтальных прижимов.
- Если есть возможность — уложить доски, нагрузить пресс до 110 бар и подержать под давлением 10–15 минут.
SL-3UN — практичный станок для щитового производства, но его покупка оправдана только тогда, когда гидравлика в порядке, а комплектность соответствует заводской. Идеального состояния у б/у оборудования не бывает, но критические узлы должны работать. Если при осмотре не удалось проверить станок под нагрузкой или видны следы серьёзного ремонта рамы — лучше продолжить поиски.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге