Обслуживание гидравлического пресса ООО «СТАНКОСИСТЕМЫ» PT 8GP: узлы, расходники и регламент
ООО «СТАНКОСИСТЕМЫ» PT 8GP · Прессы и ваймы · Редакция Промсделки · чтение 5 мин · обновлено 20.10.2026
Гидравлический пресс ООО «СТАНКОСИСТЕМЫ» PT 8GP предназначен для склеивания и прессования мебельных щитов и столярных заготовок. В основе конструкции — гидростанция мощностью 4 кВт с баком на 100 литров, 6-поточная система подачи масла к силовым гидрострубцинам и три откатных пневматических фронтальных прижима. Рабочее давление гидросистемы ограничено 110 бар, что обеспечивает усилие на гидроцилиндре 3500 кгс. Ресурс и стабильность работы этого оборудования напрямую зависят от своевременного обслуживания гидравлики, пневматики и механической части.
Ниже разобраны ключевые узлы пресса, расходные материалы, необходимые для обслуживания, и типичные ошибки, которых следует избегать. Материал подготовлен на основе паспортных данных модели и практики эксплуатации аналогичного оборудования.
Гидравлическая система: сердце пресса
Узлы. Гидростанция (насос 4 кВт, бак 100 л), 6-поточный распределитель, силовые гидрострубцины (GP) с диаметром цилиндра 63 мм и ходом штока 160 мм. Рабочее давление в системе — 110 бар, максимальное паспортное давление станции — 160 бар.
Расходники. Основной расходник — гидравлическое масло. Для систем такого класса обычно применяется масло вязкостью ISO VG 32 или ISO VG 46. Точная марка должна быть указана в паспорте пресса. Объем системы с учетом бака — около 80–90 литров. Также требуются фильтры: всасывающий на баке, сливной и воздушный. Уплотнения гидроцилиндров (манжеты, грязесъемники) — расходники, которые меняются при появлении течи.
Регламент. Замена масла и фильтров — раз в год или каждые 2000 моточасов работы, в зависимости от того, что наступит раньше. При интенсивной работе (две смены) интервал сокращают до 6 месяцев. Ежемесячно проверяют уровень масла в баке и осматривают шланги высокого давления на предмет потертостей. Давление на манометре должно стабильно держаться на заданном уровне без провалов. При замене масла важно промыть бак и удалить отстой. Заливать новое масло рекомендуется через фильтр заливной горловины.
Типичные ошибки. Самая распространенная — работа на старом масле. Со временем масло насыщается продуктами износа (стружка, шлам), которые работают как абразив, убивая плунжерную пару насоса и забивая 6-поточный распределитель. Вторая ошибка — попытка поднять рабочее давление выше 110 бар. Конструкция рассчитана на этот запас, но превышение ведет к ускоренному износу манжет и шлангов.
6-поточный распределитель. Этот узел равномерно распределяет давление между гидрострубцинами. Если одна из секций не держит давление, проблема часто в загрязнении золотника. Промывка распределителя — операция для квалифицированного сервиса, вскрывать его без опыта не рекомендуется.
Пневматические фронтальные прижимы
Узлы. Три откатных пневматических прижима с усилием 1000 кгс и ходом планки 100 мм. Они обеспечивают фиксацию пакета заготовок перед началом прессования гидрострубцинами.
Расходники. Уплотнения пневмоцилиндров (манжеты, кольца). Смазка для пневматики (например, силиконовая или специальная для пневмоинструмента). Главное требование к расходникам — качественный осушенный сжатый воздух.
Регламент. Еженедельная смазка штоков и направляющих планок. Проверка работы пневмораспределителей (золотниковых клапанов). Слив конденсата из фильтра-влагоотделителя на входе в пресс.
Типичные ошибки. Влажный воздух — главный враг пневматики. Он вызывает коррозию цилиндров и примерзание механизмов в зимнее время. Отсутствие смазки приводит к заклиниванию планок и перекосу прижима. Если прижим работает рывками или не фиксирует, качество склейки падает — появляются щели в торцах заготовок.
Механическая часть и направляющие
Узлы. Подшипниковые опоры гидрострубцин, переставляемые упоры (три задних съемных), опорные площадки с регулировкой по высоте, нижние пятки с шагом перестановки 100 мм.
Расходники. Смазка для направляющих (литол-24, графитная смазка или аналоги). Подшипники качения для опор гидрострубцин.
Регламент. После каждой смены — очистка направляющих от остатков клея и опилок. При перестройке пресса на другой формат — смазка резьбовых соединений переставляемых упоров. Ежеквартально — проверка затяжки крепежа опорных площадок и состояния подшипников. Нижние пятки переставляются с шагом 100 мм. Со временем пазы забиваются клеем, и фиксация становится ненадежной. Рекомендуется прочищать пазы металлической щеткой и продувать сжатым воздухом при каждой смене формата.
Типичные ошибки. Попадание клея на направляющие. Застывший клей создает дополнительное сопротивление, затрудняет перемещение гидрострубцин и может вызвать люфт. Износ подшипников опор — если не заметить вовремя, появляется перекос гидрострубцины, что ведет к неравномерному усилию прессования. Три задних съемных упора служат базой для выравнивания заготовок, их перестановка должна быть легкой, без заеданий.
Автоматика поддержания давления
В конструкции пресса предусмотрено автоматическое поддержание заданного давления. Эта система компенсирует естественные утечки в гидросистеме и усадку склеиваемых заготовок. Если давление плавает в процессе выдержки, нужно проверять герметичность гидроцилиндров и работу обратного клапана. Электронный блок управления и датчики давления требуют аккуратного обращения — скачки напряжения в сети могут вывести их из строя, поэтому рекомендуется стабилизатор.
Что делают своими силами, а что доверяют сервису
Своими силами. Замена масла и фильтров гидростанции — стандартная процедура, не требующая специальных навыков. Смазка направляющих и пневмоприжимов. Замена уплотнений пневмоцилиндров. Визуальный осмотр электроники и проводки.
Сервис. Ремонт гидронасоса (замена подшипников, плунжерной группы). Замена или ремонт 6-поточного гидрораспределителя. Ремонт электронного блока управления и датчиков давления. Замена гидроцилиндров — требует демонтажа и точной настройки.
Реальный экземпляр на рынке
Чтобы разобрать это на реальном примере, возьмём один из прессов PT 8GP, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: ссылка.
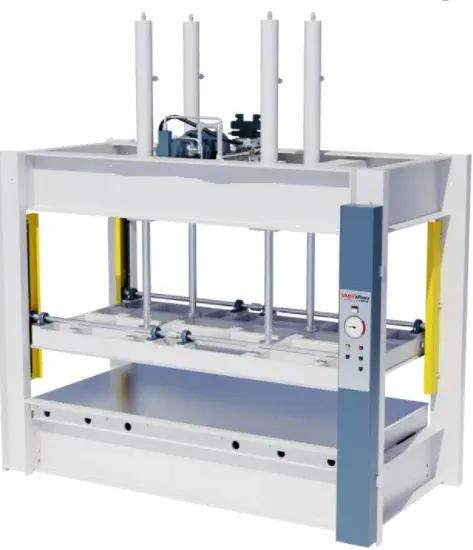
Данный экземпляр находится в Москве. Состояние в объявлении не указано, что при осмотре требует особого внимания к гидравлике и пневматике. Цена — 807 800 рублей. На фотографии видна общая компоновка пресса, расположение гидростанции и пневмоприжимов.
Вывод
Пресс PT 8GP — сложное гидравлическое и пневматическое оборудование, стабильность работы которого полностью определяется дисциплиной обслуживания. В отзывах на серию PT 8 подчеркивается, что реализация технологических возможностей и удобство работы напрямую зависят от технического состояния гидравлики и пневматики. Своевременная замена масла, фильтров, смазка направляющих и контроль за состоянием уплотнений — это не просто рекомендации, а условие рентабельности и качества склейки.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге