Обзор ООО «СТАНКОСИСТЕМЫ» PT 6GP: для каких задач подходит
ООО «СТАНКОСИСТЕМЫ» PT 6GP · Прессы и ваймы · Редакция Промсделки · чтение 6 мин · обновлено 20.10.2026
Гидравлический пресс PT 6GP производства ООО «СТАНКОСИСТЕМЫ» позиционируется как оборудование для обработки длинномерных заготовок — сварки, правки, сборки узлов. В отличие от универсальных прессов с неподвижной станиной, эта модель построена по модульному принципу: шесть силовых гидрострубцин, три пневматических фронтальных прижима и возможность перестановки упоров по длине и высоте. Чтобы понять, на каких задачах станок действительно эффективен, а где его возможностей не хватит, стоит разобрать каждую цифру из паспорта в привязке к реальному производству.
Усилие и гидравлика: что дают 5600 кгс
В паспорте указано усилие 3500/5600 кгс — это значение на один силовой цилиндр при рабочем давлении 110 бар и максимальном 160 бар. Диаметр цилиндра 63 мм, ход не регламентирован, но по косвенным признакам (ход планки фронтального прижима 100 мм) можно предположить, что ход штока гидроцилиндров также ограничен конструкцией направляющих. Суммарное усилие шести цилиндров при 110 бар — около 21 тс, при 160 бар — до 33,6 тс. Это не пресс для штамповки или глубокой высадки: усилие распределено по точкам, а не по всей плите. Станок предназначен для местной правки, прижима деталей при сварке, фиксации пакетов листов. Если нужна равномерная нагрузка на площадь, например, для склеивания щитов или формовки, PT 6GP не подойдёт — здесь точечное воздействие.
Гидростанция: бак 100 л, мощность 4 кВт, производительность 18 л/мин, шестипоточная. Это значит, что масло подаётся одновременно ко всем шести цилиндрам, но скорость перемещения штоков невысокая. Для быстрого подвода используется пневматика фронтальных прижимов — они создают предварительное усилие 1000 кгс каждый, а затем включается гидравлика. Такая схема сокращает цикл, но требует наличия сжатого воздуха на участке (расход не указан, но для трёх пневмоцилиндров диаметром, скорее всего, 50–80 мм потребуется компрессор производительностью не менее 200 л/мин).
Рабочая зона: длина, ширина, высота
Максимальная длина обработки — 6500 мм, ширина — 150 мм, высота — 1250 мм. Эти цифры определяют габарит заготовки, который можно разместить между струбцинами. Ширина 150 мм — узкий диапазон: деталь должна быть относительно плоской или иметь выступающие части не шире 150 мм. Фактически станок рассчитан на длинномерные профили, швеллеры, двутавры, полосы. Высота 1250 мм позволяет обрабатывать вертикальные стенки балок высотой до метра с запасом. Рабочая зона по длине — 3200 мм (расстояние между крайними точками приложения усилия?), в паспорте указано «рабочая зона по длине — 3200 мм», вероятно, это расстояние между крайними струбцинами в их базовом положении. При этом сами струбцины можно перемещать по длине, что даёт гибкость в позиционировании.
Нижние пятки переставляются по высоте с шагом 100 мм. Это удобно для настройки под разную толщину деталей, но шаг крупный — точная подгонка возможна только за счёт хода штока. Если деталь имеет высоту, не кратную 100 мм, придётся компенсировать ходом гидроцилиндра, что уменьшает его эффективный ход.
Фронтальные прижимы и задние упоры
Три откатных пневматических фронтальных прижима с усилием 1000 кгс каждый — это, по сути, быстрозажимные элементы для фиксации детали перед включением гидравлики. Они откатываются назад, освобождая рабочую зону. Ход планки 100 мм — небольшой, но достаточный для захвата фланцев или полок. Задние съёмные упоры (три штуки) позволяют позиционировать деталь по длине. Упоры переставляются и регулируются, что важно при повторяющихся операциях — можно выставить упоры под конкретную длину и не размечать каждую заготовку.
В целом конструкция напоминает сборочно-сварочные стенды, где требуется фиксация длинномерных элементов в нескольких точках. PT 6GP может работать как правщик для балок после сварки (усадка, деформации), так и как прижимное устройство при сборке под сварку.
С чем обычно сравнивают PT 6GP
Прямые аналоги — гидравлические прессы с откатными струбцинами других производителей, например, серии PSH или SG. Отличие PT 6GP — комбинация пневматических и гидравлических зажимов, что редко встречается в бюджетном сегменте. Чаще встречаются полностью гидравлические или полностью пневматические системы. Пневмогидравлическая схема даёт выигрыш в скорости, но усложняет обслуживание (два вида приводов). По усилию PT 6GP находится в нижней части среднего класса: прессы на 50–100 тс для правки балок встречаются чаще, но они стоят значительно дороже. Для задач, где не нужно большое усилие, а важна точность позиционирования и длина обработки, PT 6GP может быть оправдан.
Сравнение с механическими винтовыми прессами не в пользу PT 6GP по стоимости, но гидравлика позволяет плавно регулировать усилие и автоматически поддерживать давление — это плюс при сварке, где деталь может «дышать» от нагрева.
Обслуживание и запчасти
Гидростанция с баком 100 л требует регулярной замены масла (обычно раз в год, если станок работает в одну смену). Фильтры — всасывающий и возвратный — стандартные, подходят от многих гидравлических систем. Уплотнения гидроцилиндров (манжеты, грязесъёмники) — типовые для цилиндров диаметром 63 мм, найти несложно. Пневматическая часть: цилиндры фронтальных прижимов, скорее всего, стандартные ISO 6431, ход 100 мм. Клапаны управления пневматикой — 5/2 распределители. Сложность может возникнуть с блоком управления гидравликой: шестипоточная станция подразумевает шесть независимых клапанов или один многоканальный. В паспорте не указан тип управления (ручное, электрогидравлическое), но судя по наличию автоматического поддержания давления, есть обратная связь по давлению. При поиске запчастей стоит уточнять у производителя или искать по маркировке на гидрораспределителе.
Типичные проблемы гидравлических прессов такого типа — утечки через уплотнения штоков (особенно при работе на максимальном давлении 160 бар) и загрязнение масла из-за недостаточной фильтрации. Владельцы отмечают, что при интенсивной эксплуатации желательно установить дополнительный фильтр тонкой очистки и контролировать температуру масла (бак 100 л без охлаждения может перегреваться при длительной работе).
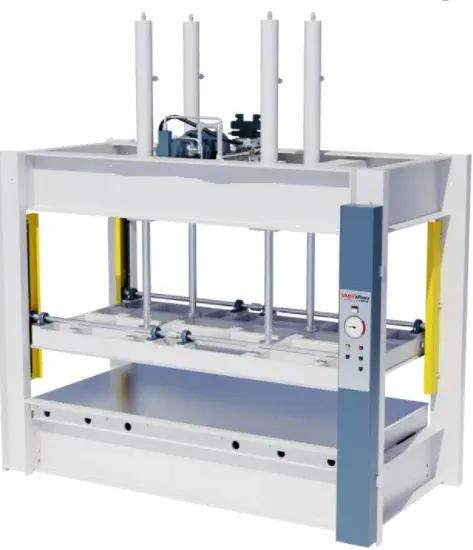
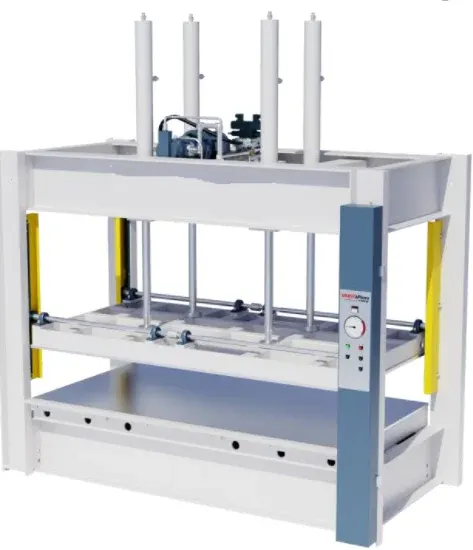
Чтобы разобрать это на реальном примере, возьмём один из PT 6GP, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/press-gidravlicheskiy-slu-pt-c-otkatnymi-pnevmaticheskimi-frontalnymi-prizhimami-slu-pt-6gp/. Экземпляр находится в Москве, цена — 807 800 рублей, состояние в объявлении не указано. На фото видна общая компоновка: станина с направляющими, гидростанция справа, пульт управления. Визуально станок выглядит как новый или с минимальной наработкой, но без осмотра гидравлики и пневматики делать выводы о реальном износе нельзя.
Выводы
PT 6GP — нишевое оборудование для правки и фиксации длинномерных заготовок. Его сильные стороны: большая длина обработки (6500 мм), комбинированный пневмогидравлический привод, возможность перестановки струбцин и упоров. Слабые: ограниченная ширина (150 мм), точечное приложение усилия, крупный шаг перестановки пяток (100 мм), отсутствие информации о точности поддержания давления и ресурсе уплотнений. Перед покупкой стоит уточнить у продавца реальное состояние гидроцилиндров, наличие паспорта и инструкции, а также возможность пусконаладки. Для производства, где требуется править балки двутаврового профиля или фиксировать листы при сварке, этот пресс может быть эффективным вложением, если его усилие (до 33 тс суммарно) достаточно для конкретных деталей.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге