Как выбрать ООО «СТАНКОСИСТЕМЫ» GRP 9GP б/у: что проверить перед покупкой
ООО «СТАНКОСИСТЕМЫ» GRP 9GP · Прессы и ваймы · Редакция Промсделки · чтение 7 мин · обновлено 20.10.2026
Гидравлический пресс GRP 9GP производства ООО «СТАНКОСИСТЕМЫ» предназначен для обработки длинномерных заготовок — длиной до 6500 мм, шириной до 200 мм и высотой до 1250 мм. Конструкция включает откатные пневматические фронтальные прижимы, от 9 до 18 силовых откатных гидрострубцин (GP) на подшипниковых опорах и гидростанцию с баком 100 л. При покупке б/у такого оборудования важно оценить состояние гидравлики, направляющих, упоров и системы управления. Ниже — порядок действий для осмотра, проверки под нагрузкой и выявления скрытых дефектов.
Что проверить в первую очередь
Рама и станина. Пресс имеет рабочую зону длиной 6400 мм и высотой 1250 мм. Осмотрите сварные швы станины на наличие трещин, особенно в местах крепления направляющих и в зонах приварки опорных пяток. Допустимы следы коррозии поверхностного слоя, но без глубоких раковин и расслоений. Деформация станины — повод для отказа: восстановление геометрии сложное и дорогое.
Гидравлическая станция. Штатная станция — 6-поточная, 4 кВт, 18 л/мин, с баком 100 л. Рабочее давление ограничено 110 бар, но конструктивно допускается до 160 бар. Проверьте уровень и состояние масла: эмульсия белого цвета говорит о попадании воды, тёмный цвет с запахом гари — о перегреве и износе насоса. Включите станцию на холодную: насос должен работать без посторонних звуков (вой, стук, скрежет). Манометр на линии должен показывать стабильное давление при включении, без резких скачков.
Силовые гидроцилиндры. Диаметр цилиндров — 80 мм, усилие регулируется от 5600 кгс при 110 бар до 10000 кгс при 200 бар (последнее — справочно, не для работы на пределе). У каждого цилиндр ход штока 160 мм. Проверьте штоки на риски, задиры, коррозию. Допустимы мелкие точки коррозии на нерабочей части, но на рабочей поверхности не должно быть дефектов, цепляющих манжету. Утечки масла по штоку при неработающем прессе — признак износа уплотнений.
Фронтальные прижимы. Три откатных пневматических прижима с усилием 1000 кгс и ходом планки 60 мм. Проверьте легкость перемещения прижимов по направляющим: заедания указывают на износ или повреждение подшипников качения. Проверьте работу пневмопривода: скорость выдвижения и усилие прижатия — при подаче воздуха планка должна чётко фиксировать заготовку.
Задние упоры и опорные площадки. В комплекте три задних съёмных переставляемых регулируемых упора. Проверьте их фиксацию: люфт в направляющих пазах недопустим. Опорные площадки (регулируются по высоте) — проверьте винтовой механизм на лёгкость хода и износ резьбы.
Как проверять в работе
Осмотр на холодном станке даёт представление о внешнем состоянии, но основное — проверка под давлением и в динамике.
Проверка на холодную (без нагрузки). Включите гидростанцию, дайте поработать на холостом ходу 2–3 минуты. Слушайте насос — не должно быть металлического стука. Поднимите давление до 50–60 бар с помощью регулятора (должно быть плавное изменение). Проверьте срабатывание всех гидрострубцин: каждая должна выдвигаться и возвращаться без задержек. Если какая-то не двигается — возможен заклинивание цилиндра или засорение линии.
Проверка после прогрева. До 10 минут работы на рабочем давлении (около 100 бар). Приложите руку к корпусу гидростанции — температура масла не должна превышать 60–65 °C (комфортная — до 50 °C). Проверьте все соединения на наличие подтёков: особенно точки подключения гибких шлангов высокого давления (как правило, на гидрострубцинах). Повышенный шум насоса после прогрева — признак износа подшипников или кавитации.
Проверка под нагрузкой. Установите заготовку длиной 3000–4000 мм и толщиной не менее 50 мм (аналогия — листовой металл или швеллер). Включите фронтальные прижимы, создайте рабочее давление 110 бар. Нагрузку держите 2–3 минуты. При этом проверьте: удержание давления системой (падение не более 5% за минуту), отсутствие прогиба станины, неизменное положение заготовки относительно упоров. Затем сбросьте давление — цилиндры должны вернуться без залипания.
Какие узлы дорого обходятся в ремонте
Самые затратные элементы — это гидроцилиндры главного хода и гидростанция. Капитальный ремонт одного гидроцилиндра (замена штока, гильзы, уплотнений) может превышать 30 000–40 000 руб. без стоимости демонтажа. Восстановление изношенного насоса (шестерённого или пластинчатого) обойдётся от 25 000 руб. с заменой подшипников. Полная замена гидростанции в сборе — 150 000–200 000 руб.
Ремонт подшипниковых опор гидрострубцин: подшипники скольжения или качения (конструкция откатных GP) — при износе замена одного узла стоит 5000–8000 руб., но если опора деформирована, её придётся менять целиком. Заменить механизм регулировки высоты опорных площадок — до 10 000 руб. за единицу, при том что их много (до 9–18 штук). Пневматические прижимы — самый дешёвый узел (новый комплект — около 20 000 руб.), но при частых отказах пневматики стоимость может накапливаться.
Производитель предоставляет гарантию 3 года на новое оборудование, а также оказывает послегарантийное обслуживание и ремонт (по данным открытых источников). Для б/у станка это означает, что поставщик может провести диагностику и ремонт за отдельную плату — стоит уточнить эту возможность перед покупкой.
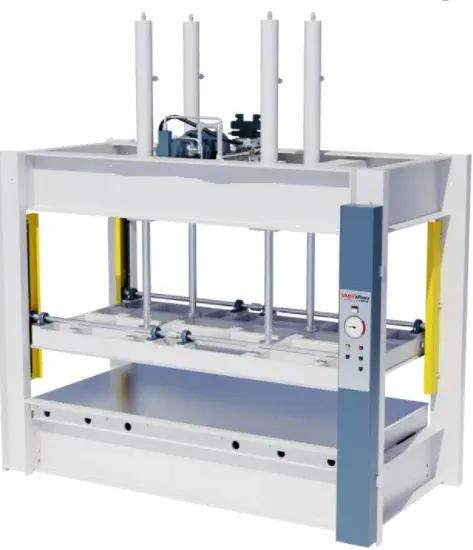
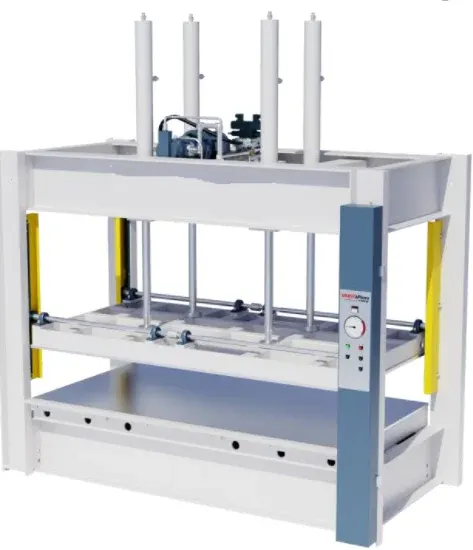
Чтобы разобрать это на реальном примере, возьмём один из GRP 9GP, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/press-gidravlicheskiy-slu-grp-c-otkatnymi-pnevmaticheskimi-frontalnymi-prizhimami-slu-grp-9gp/. Данный экземпляр предлагается за 757 400 руб., расположен в Москве. Год выпуска и состояние в объявлении не указаны, но по описанию станок может быть в исправном состоянии. Фото (одно) показывает станок с откатными прижимами и гидрострубцинами на подшипниковых опорах. При осмотре такого экземпляра особое внимание стоит уделить визуальному состоянию гидроцилиндров — они видны на фото рядом со станиной, и гидростанции (расположена слева).
Комплектность, допустимые недостатки и тревожные признаки
Комплектность. По паспорту на модель GRP 9GP в базовую комплектацию входят: три задних съёмных переставляемых регулируемых упора, три откатных фронтальных прижима, гидростанция с баком 100 л и насосом 4 кВт, от 9 до 18 силовых откатных гидрострубцин (количество зависит от длины рабочей зоны — для данной модели типовое значение 9–18, в объявлении не уточнено, но обычно для длины 6400 мм устанавливают 12–15 штук). Также должны быть опорные площадки с регулировкой высоты. При осмотре сверьте фактическое количество с паспортным — неполный комплект (менее 9 гидрострубцин) снижает производительность и потребует дополнительных вложений.
Допустимые недостатки. Для б/у станка приемлемы: следы рабочего износа на направляющих (неглубокие царапины), потёртости на гидрострубцинах, незначительные утечки на соединениях (до нескольких капель в час), износ краски и небольшие участки коррозии на нерабочих поверхностях. Допускается люфт фронтальных прижимов в направляющих в пределах 0,5–1 мм, если он компенсируется регулировками.
Тревожные признаки (когда лучше отказаться):
- Трещины в сварных швах станины — грозят разрушением под нагрузкой;
- Деформация станины (неплоскостность более 2 мм на длине 1 м) — восстановление стоит не менее 100 000 руб. и не гарантирует точности;
- Заклинивание хотя бы одного гидроцилиндра без возможности стравить давление — скорее всего, потребуется разборка;
- Сильный износ штоков (глубокие задиры) — замена штока или гильзы цилиндра, от 20 000 руб. за единицу;
- Не работает или отсутствует регулятор давления — гидростанция может требовать замены;
- Пневматические прижимы не держат давление или не выдвигаются — ремонт обычно недорогой, но может свидетельствовать о небрежной эксплуатации;
- Отсутствие документации (паспорт, гидросхема) — не критично, но усложнит диагностику.
Короткий чек-лист осмотра
- Визуально осмотреть станину, направляющие, сварные швы.
- Проверить уровень и цвет масла в гидростанции.
- Запустить на холодную — оценить шум насоса и стабильность давления.
- Проверить каждый цилиндр и прижим на выдвижение при 50–60 бар.
- После прогрева (10 мин) проверить утечки в соединениях, температуру масла, отсутствие постороннего шума.
- Под нагрузкой (110 бар) — проверить удержание давления, прогиб станины, фиксацию заготовки.
- Сверить комплектацию: упоры, прижимы, гидрострубцины (количество), опорные площадки.
- Оценить состояние штоков: риски, задиры, коррозия.
- Проверить работу регулятора давления — плавность изменения.
- Проверить ход штоков — полное втягивание/выдвижение без заеданий.
Соблюдение этой последовательности снижает риск купить станок со скрытыми дефектами. Перед покупкой также имеет смысл запросить у продавца видеозапись работы под нагрузкой — это позволит увидеть динамику без личного выезда.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге