Обслуживание гидравлического пресса GRP 8GP ООО «СТАНКОСИСТЕМЫ»
ООО «СТАНКОСИСТЕМЫ» GRP 8GP · Прессы и ваймы · Редакция Промсделки · чтение 5 мин · обновлено 20.10.2026
Гидравлические прессы SLU-GRP 8GP, выпускаемые ООО «СТАНКОСИСТЕМЫ», предназначены для прессования и сборки длинномерных заготовок длиной до 6500 мм, шириной до 200 мм и высотой до 1250 мм. Особенность этой модели — комбинированный привод: гидравлика создаёт основное усилие до 5600 кгс на цилиндрах, а пневматика приводит в действие откатные фронтальные прижимы. Такая схема требует обслуживания двух независимых систем, и именно на них обращают внимание при эксплуатации.
Чтобы разобрать это на реальном примере, возьмём один из SLU-GRP 8GP, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: SLU-GRP 8GP. Эта машина предлагается за 757 400 рублей в Москве, но техника обслуживания рассматривается применительно ко всей модели.
Конструкция и узлы, требующие внимания
По устройству пресса можно выделить несколько групп узлов, от состояния которых зависит безотказная работа. Ниже — перечень и особенности их обслуживания.
Гидростанция и гидравлическая система
В GRP 8GP используются бак на 100 л, шестипоточная гидрораспределительная система, насосная установка мощностью 4 кВт и производительностью 18 л/мин. Рабочее давление ограничено настройкой 110 бар, максимально справочно допускается 160 бар, но постоянная работа на таком режиме для данной модели не предусмотрена. Требуется регулярный контроль уровня масла в баке, проверка фильтров и состояния трубопроводов. Гидравлическое масло — главный расходный материал; его марка и периодичность замены указываются в руководстве по эксплуатации. При появлении подтёков на соединениях или снижении давления до 100–105 бар следует искать засорение фильтра или износ уплотнений.
Силовые гидроцилиндры
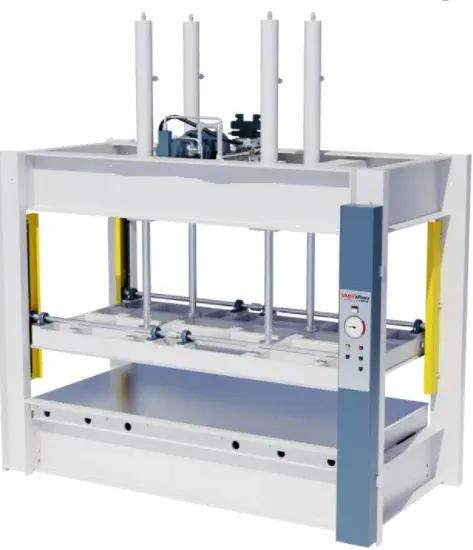
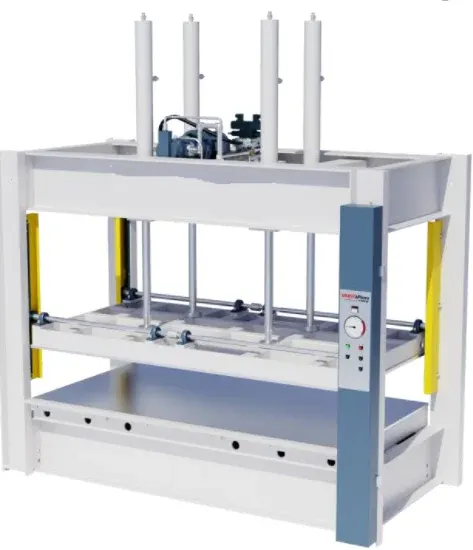
В прессе устанавливаются цилиндры диаметром 80 мм с ходом штока 160 мм. Они входят в состав откатных гидрострубцин, количество которых в комплекте — от 8 до 16 штук. Каждый цилиндр создаёт усилие, пропорциональное давлению; суммарное усилие регулируется в пределах до 5600 кгс при 110 бар. Наиболее уязвимое место — шток и его уплотнения. Поверхность штока нужно предохранять от царапин, задиров и попадания абразива. Пыльники и манжеты при обнаружении деформации или трещин подлежат замене; эту работу выполняет сервисная служба, так как требует разборки цилиндра и подбора ремкомплекта.
Пневматические фронтальные прижимы
Три откатных фронтальных прижима работают от сжатого воздуха и развивают усилие до 1000 кгс при ходе планки 60 мм. К пневмосистеме предъявляются требование по чистоте воздуха: в линии должен стоять фильтр-влагоотделитель, иначе в цилиндрах прижимов накапливается конденсат, вызывающий коррозию и преждевременный износ. Обслуживание сводится к удалению конденсата из ресивера, проверке давления воздуха и смазке подвижных частей. Пневмоцилиндры фронтальных прижимов имеют ограниченный ресурс манжет; при снижении усилия прижима или медленном ходе планки их заменяют.
Откатные гидрострубцины и подшипниковые опоры
Гидрострубцины перемещаются по направляющим вдоль станины, обеспечивая установку цилиндров по длине заготовки. Опорные каретки оснащены подшипниками. Учитывая, что оборудование работает в помещениях с древесной пылью и опилками, направления необходимо регулярно очищать и смазывать. Загрязнение направляющих увеличивает сопротивление перемещению, ведёт к износу подшипников и может вызвать заклинивание каретки. Периодичность смазки указана в руководстве; при отсутствии данных заводской документации её выполняют не реже одного раза в месяц при интенсивной эксплуатации.
Опорные площадки и упоры
Пресс комплектуется тремя задними съёмными упорами с регулируемым положением и тремя опорными площадками, которые перемещаются по высоте. Эти элементы служат для базирования детали и не испытывают больших нагрузок, но их неисправность может нарушить процесс прессования. Перед началом работы проверяют надёжность фиксации упоров и опор; ослабленные крепления могут привести к сдвигу заготовки и перекосу нагрузки на гидроцилиндры.
Сервисное обслуживание: что заявлено изготовителем
ООО «СТАНКОСИСТЕМЫ» указывает, что предоставляет полный комплекс услуг по своему оборудованию: установку, наладку, запуск, гарантийное и послегарантийное обслуживание, ремонт, а также замену деталей. Для пресса с несколькими гидроцилиндрами и пневмоприжимами особенно важна первоначальная наладка: она включает настройку давления на каждой линии, проверку синхронности хода штоков и работоспособность всех откатных механизмов. Без специальных манометров и стендов сделать это корректно практически невозможно.
Поэтому, когда встаёт вопрос, что делать своими силами, а что доверить сервису, разумно исходить из сложности операции. Ежедневный осмотр, контроль масла по уровнемеру, очистка направляющих и проверка целостности шлангов обычно находятся в компетенции эксплуатирующего персонала. Замена уплотнений, ремонт насоса, регулировка предохранительных клапанов и любые работы, требующие слива масла и разборки гидравлических узлов, должны выполняться аттестованными сервисными инженерами. Это условие часто является обязательным для сохранения гарантии.
Что касается расходников и материалов, то в открытых источниках по модели GRP 8GP не публикуются их точные перечни. Марки гидравлического масла, смазок, типы фильтров и уплотнений указаны в заводском руководстве. Перед покупкой оборудования имеет смысл запросить у изготовителя состав комплекта для технического обслуживания — это избавит от необходимости искать аналоги и рисковать несовместимостью.
Ошибки обслуживания, которые ведут к поломкам
В доступных материалах нет статистики по конкретным неисправностям модели GRP 8GP. Вместе с тем общая практика гидравлических прессов аналогичного класса показывает, что большинство отказов связано с тремя типами ошибок.
Первая — игнорирование чистоты гидравлического масла. При прессовании древесных материалов пыль и мелкая стружка попадают на открытые части станка, а затем могут проникать в бак. Забитый фильтр и абразив в масле приводят к износу насоса и золотников распределителя. Для защиты следует следить за герметичностью заливной горловины и своевременно менять фильтрующие элементы.
Вторая — постоянная работа на давлении выше заводского предела. Если деталь не поддаётся усилию 5600 кгс и оператор увеличивает давление настройкой, то возникает перегрузка гидроцилиндров, траверс и упоров. Это может проявляться в виде трещин на сварных швах станины, выдавливания манжет и отказа клапанов. Производитель прямо ограничивает рабочее давление 110 бар; эксплуатация на режиме выше справочного не поддерживается конструкцией.
Третья — невнимание к пневматическому контуру. В общем опыте эксплуатации гидравлических прессов встречаются случаи, когда из-за отсутствия влагоотделения фронтальные прижимы начинают двигаться рывками, а внутри цилиндра скапливается вода. Это приводит к заклиниванию при подаче детали и, как следствие, к повреждению подготовленных к прессованию заготовок. Регулярная продувка пневмолинии и контроль ресивера — простые меры, предотвращающие такие проблемы.
Вывод
Обслуживание пресса GRP 8GP должно строиться вокруг двух контуров: гидравлического и пневматического. Первый требует внимания к маслу, фильтрам, герметичности цилиндров; второй — к чистоте сжатого воздуха и исправности прижимов. Технически сложные работы следует относить к зоне ответственности сервисной службы изготовителя, тем более что производитель заявляет выполнение таких работ в штатном режиме. Соблюдение заводских инструкций по регламенту и расходным материалам — единственный способ обеспечить заявленное усилие и ресурс пресса.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге