SL-UN(4PT) «Станкосистемы»: что даёт вайма с восемью гидрострубцинами и четырьмя пневмоприжимами
ООО «СТАНКОСИСТЕМЫ» 4PT · Прессы и ваймы · Редакция Промсделки · чтение 6 мин · обновлено 13.10.2026
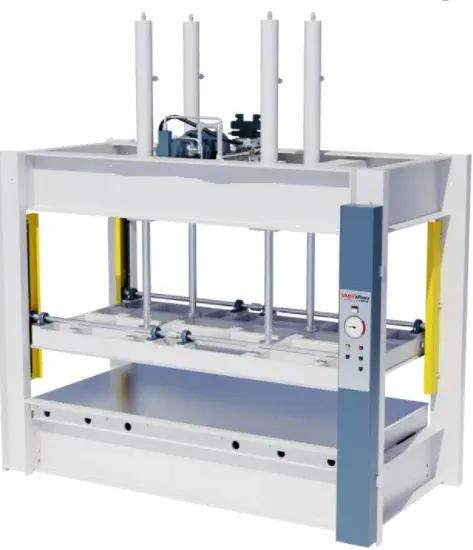
SL-UN(4PT) от «Станкосистемы» — гидравлическая вайма-пресс: восемь силовых гидрострубцин сжимают собираемый пакет, четыре откатных пневматических прижима прижимают заготовки к задним упорам. Индекс «4PT» в обозначении — это четыре фронтальных прижима, то есть конкретная компоновка машины, а не опция. Ниже — что каждая паспортная цифра значит в смене.
Рабочая зона: почему 6 000 мм и 4 260 мм — это разные вещи
В паспорте рядом стоят максимальная длина обработки 6 000 мм и рабочая зона длиной 4 260 мм. Разница принципиальная: восемь гидрострубцин распределены именно по 4,26 м, то есть примерно одна струбцина на каждые 530 мм длины. Если уложить шестиметровую заготовку, около 870 мм с каждого конца окажутся вне зоны силового зажатия — клеевой шов там держится только на подставках и собственной массе. Шестиметровые детали собирать можно, но концы нужно поддерживать ровными опорами в одной плоскости со столом, иначе пакет «уведёт».
Высота рабочей зоны 1 250 мм — это просвет, в который заводится пакет. Под разную толщину переставляются нижние опорные пятки струбцин: шаг 100 мм, то есть грубая настройка под типоразмер. Рабочий ход штока — 160 мм, он выбирает остаток без перестановки пяток. Наибольшая ширина пласти доски — до 200 мм: заготовку с более широкой пластью штатно не обжать, и это ограничение по геометрии прижимов, а не по усилию.
Усилие: что реально даёт гидравлика на 110 бар
Паспорт указывает регулируемое усилие силовых цилиндров 5 600 / 10 000 кгс при 110 / 200 бар. Расчёт по диаметру 80 мм это подтверждает: при 110 бар один цилиндр даёт около 5,6 тс, при 200 бар — около 10 тс. Но гидростанция ограничена 110 бар, значит в штатной конфигурации доступен именно нижний предел — порядка 5,6 тс на струбцину, суммарно около 45 тс по всей зоне. Цифра 10 000 кгс — справочная, для давления, которое станция штатно не выдаёт.
5,6 тс на струбцину при шаге около 530 мм — это рабочий диапазон для склейки щитов и сращивания заготовок из массива. Усилие регулируемое: на тонких ламелях и мягких породах его снижают, чтобы не продавить древесину и не выдавить клей из шва. Важнее не максимум, а равномерность — при групповом включении струбцин нагрузка по длине пакета должна быть одинаковой.
Фронтальные прижимы, базирование и опции
Четыре откатных прижима на пневмоцилиндрах ПЦ100х125 дают 500 кгс при 6 бар и 800 кгс при 10 бар, ход прижимной планки — 100 мм. Механизм «пантограф» ведёт планку параллельно, без перекоса заготовки. Практический вывод для цеха: нужна стабильная пневмосеть на 6–10 бар с ресивером и влагоотделителем. Разница между 6 и 10 бар — почти двукратная по усилию, а при просадке давления прижим ослабнет и заготовки разъедутся по плоскости, то есть брак пойдёт не по шву, а по геометрии.
Базу задают четыре задних регулируемых упора с шагом 10 мм — это точная настройка, ей и выставляют плоскость. Нижние пятки струбцин переставляются шагом 100 мм, то есть в десять раз грубее: их назначение — переход между типоразмерами, а не подстройка «по факту». Шестиканальный гидрораспределитель обслуживает восемь струбцин, поэтому в базовом исполнении часть цилиндров работает группами; раздельное управление гидроцилиндрами — опция, и она полезна там, где в смене много коротких заготовок: не нужно гонять масло через все восемь струбцин.
Гидростанция и темп работы
Бак 100 л, привод 4 кВт, производительность 18 л/мин, шесть потоков, автоматическое поддержание заданного давления. Объём одного цилиндра Ø80 при ходе 160 мм — около 0,8 л, всех восьми — порядка 6,4 л; расчётно это около 20 секунд на полный подвод при 18 л/мин. То есть темп определяется не гидравликой, а укладкой заготовки, нанесением клея и выдержкой.
Автоматическое поддержание давления — самая недооценённая функция. При выдержке под клеем давление в системе падает: древесина даёт усадку, масло меняет вязкость от температуры. Станция подкачивает сама, и оператору не нужно стоять у манометра всю выдержку. Обратная сторона: если порог выставлен неверно или манометр врёт, брак вылезет уже после раскрытия пакета.
С чем сравнивают и где машина уместна
Первый круг сравнения — винтовые ваймы: там усилие задаёт оператор вручную, повторяемость ниже, зато нет гидравлики и электрики. Второй — пневматические ваймы: быстрее по подводу, но 6–8 бар дают на порядок меньшее усилие на струбцину, чем 110 бар в гидравлике. Поэтому SL-UN(4PT) — это машина под серийную сборку щитов и сращивание, где важна воспроизводимая геометрия и одинаковое давление от партии к партии.
Уместен на участках столярного щита, мебельного производства, домостроения — там, где номенклатура укладывается в 4 260 мм по длине, 1 250 мм по высоте зоны и 200 мм по пласти. Откатные фронтальные прижимы не мешают укладке, что для сменной работы с частой переналадкой заметнее, чем кажется по описанию.
Где возможностей не хватит
- Пласть доски шире 200 мм — прижим её штатно не обжимает.
- Пакет выше 1 250 мм — не заводится в рабочую зону.
- Длина свыше 4 260 мм — вне зоны силового зажатия, только с поддержкой концов.
- Запрессовка металла, правка толстого бруса, ремонтные работы с большим сосредоточенным усилием — 5,6 тс на струбцину для этого мало, и это другая категория оборудования.
Отдельно стоит оговорить нагрев: в приведённых данных он не указан. Под клеи, требующие подогрева шва, возможности машины надо уточнять у изготовителя по конкретной комплектации, а не додумывать.
Обслуживание и запчасти
По сервису заявлены гарантия 3 года, гарантийный и послегарантийный ремонт, замена и восстановление деталей. Для цеха это означает, что узлы ремонтопригодны по программе изготовителя, а не меняются в сборе целиком. Расходники предсказуемы: масло в баке на 100 л, фильтры, уплотнения штоков и поршней, манжеты пневмоцилиндров ПЦ100х125, шланги высокого давления, манометры.
Главный враг на такой машине — не износ гидравлики, а застывшие клеевые потёки на задних упорах, пятках и планках прижимов. Клей, забившийся в упор, смещает базу на десятые доли миллиметра, и щит уходит по плоскости. Чистка упоров и планок каждую смену плюс контроль давления по манометру при зажатой струбцине дают больше, чем любой регламент по маслу. Пневматику дополнительно защищают влагоотделителем: конденсат в цилиндрах — типовая причина отказов прижимов.
Разбор на конкретном экземпляре
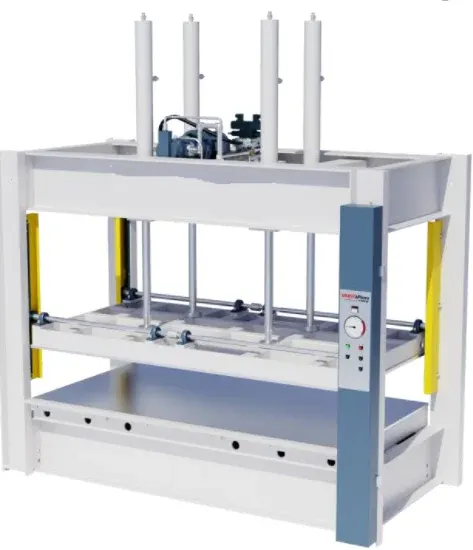
Чтобы разобрать это на реальном примере, возьмём один из SL-UN(4PT), представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: пресс гидравлический SL-UN(4PT) с пневматическими фронтальными прижимами.
По этому предложению заявлены цена 841 500 ₽ и нахождение в Москве; год выпуска и состояние в карточке не указаны, комплектность по опциям не раскрыта. Фотография одна, поэтому по ней нельзя оценить ни состояние штоков, ни износ упоров. Всё, что касается конкретной машины, придётся выяснять до сделки: год, наработку, наличие раздельного управления гидроцилиндрами, комплект ЗИП, следы подтёков масла под станцией.
Что смотреть при осмотре
- Манометр под нагрузкой: держит ли станция давление и как часто подкачивает.
- Проверить оба уровня фронтальных прижимов — 6 и 10 бар, все четыре по очереди.
- Люфт пантографов и состояние прижимных планок.
- Штоки цилиндров на задиры и следы масла, шланги на потёртости.
- Прогнать все восемь струбцин и убедиться, что ход 160 мм выбирается полностью.
- Состояние задних упоров и пяток — на них видно, чистили машину или нет.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге