Слабые места ООО «СТАНКОСИСТЕМЫ» 3PT: что проверить перед покупкой
ООО «СТАНКОСИСТЕМЫ» 3PT · Прессы и ваймы · Редакция Промсделки · чтение 5 мин · обновлено 13.10.2026
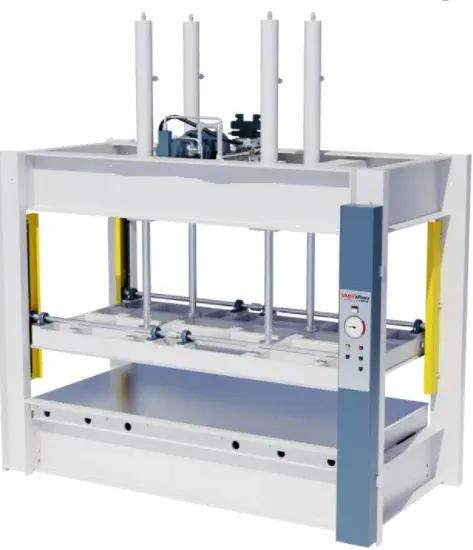
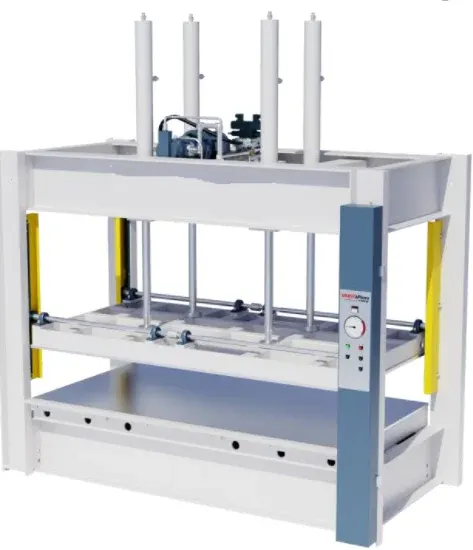
Гидравлический пресс 3PT производства ООО «СТАНКОСИСТЕМЫ» — это оборудование для правки и гибки длинномерных заготовок длиной до 6000 мм. В конструкции заложены шесть силовых гидроцилиндров диаметром 80 мм с ходом 160 мм, пневматические фронтальные прижимы с механизмом «пантограф» и гидростанция на 100 л. Специфических отзывов владельцев именно по этой модели в открытых источниках найти не удалось, поэтому рекомендации ниже основаны на типовых проблемах гидравлических прессов и особенностях устройства 3PT. При осмотре конкретного экземпляра стоит проверить каждый узел, чтобы не получить дорогостоящий ремонт сразу после покупки.
Чтобы разобрать это на реальном примере, возьмём один из прессов 3PT, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/press-gidravlicheskiy-sl-unpt-s-pnevmaticheskimi-frontalnymi-prizhimami-sl-un3pt/. Оборудование находится в Москве, цена 841 500 рублей. Состояние не указано, поэтому осмотр обязателен.
Гидростанция и масляная система
Сердце пресса — гидростанция мощностью 4 кВт, производительностью 18 л/мин, с баком 100 л. Давление в системе ограничено 110 бар, хотя насос способен развивать до 160 бар. Автоматическое поддержание давления реализовано через реле и клапаны.
Что может пойти не так: загрязнение рабочей жидкости стружкой или продуктами износа — типичная проблема для прессов, работающих в цехах с металлообработкой. Грязное масло быстро выводит из строя гидрораспределители и уплотнения цилиндров. Также возможен износ насоса: снижение производительности, шум, нагрев.
Как проверить при осмотре:
- Откройте заливную горловину бака и оцените цвет и запах масла. Мутное, тёмное или с горелым запахом — признак перегрева или загрязнения.
- Включите станцию на несколько минут. Послушайте насос: равномерный гул без металлических стуков и вибрации — норма.
- Проверьте манометр: при включении давление должно подниматься до установленного значения (обычно 110 бар) и стабильно держаться. Если стрелка плавает или падает — неисправен клапан или утечка.
- Осмотрите все шланги и фитинги на предмет подтёков масла. Особенно места соединений с гидроцилиндрами.
Во что обходится исправление: замена масла и фильтров — 5–10 тыс. руб. в зависимости от объёма. Ремонт или замена насоса — от 20 тыс. руб. Замена гидрораспределителя — 8–15 тыс. руб. Если запустить загрязнение, может потребоваться промывка всей системы.
Силовые гидроцилиндры (6 шт.)
Цилиндры диаметром 80 мм, ход штока 160 мм. Они создают усилие до 10 000 кгс при 200 бар (справочно, рабочее давление ограничено 110 бар). Штоки работают в условиях высоких нагрузок и контакта с заготовками.
Типичные проблемы: износ уплотнений (манжет, грязесъёмников), коррозия штоков из-за попадания влаги или агрессивных сред, задиры на зеркале цилиндра. Реже — деформация штока при перегрузке.
Как проверить:
- Визуально осмотрите штоки на наличие царапин, коррозии, следов масла. Сухой шток с блестящей поверхностью — хорошо. Если на штоке видна масляная плёнка или капли — сальник пропускает.
- Попеременно подайте давление на каждый цилиндр (если есть раздельное управление). Шток должен выдвигаться плавно, без рывков и заеданий. Обратное движение — тоже без задержек.
- Проверьте люфт: возьмитесь за шток рукой и покачайте в поперечном направлении. Допустимый люфт — не более 0,5 мм на конце штока. Больше — износ направляющих втулок.
- Осмотрите места крепления цилиндров к станине: трещины в проушинах или сварных швах недопустимы.
Стоимость ремонта: замена комплекта уплотнений на один цилиндр — 3–5 тыс. руб. (работа + запчасти). Замена штока или гильзы — от 15 тыс. руб. за цилиндр.
Пневматические фронтальные прижимы (3 шт.)
Прижимы выполнены на базе пневмоцилиндров ПЦ100х125 с механизмом «пантограф». Усилие прижима — 500–800 кгс в зависимости от давления воздуха (6–10 бар). Ход планки 100 мм.
Слабые места: пантограф — шарнирный механизм, который со временем изнашивается: появляются люфты в осях, деформация рычагов. Пневмоцилиндры страдают от износа манжет и коррозии штоков, особенно при работе во влажной среде.
Как проверить:
- Подайте воздух на прижимы. Планка должна опускаться и подниматься без заеданий, синхронно слева и справа. Асинхронность — признак износа пантографа или заклинивания одной стороны.
- Покачайте планку рукой в горизонтальной плоскости. Люфт в шарнирах пантографа более 2–3 мм говорит о необходимости замены втулок или осей.
- Осмотрите пневмоцилиндры: на штоках не должно быть коррозии, на корпусе — вмятин. При работе цилиндр не должен свистеть (утечка воздуха).
- Проверьте фиксацию прижимов в верхнем положении: если самопроизвольно опускаются — неисправен пневмораспределитель или обратный клапан.
Стоимость ремонта: переборка пневмоцилиндра (манжеты, грязесъёмник) — 1–2 тыс. руб. Ремонт пантографа (замена втулок, осей) — 5–8 тыс. руб. за один прижим.
Задние регулируемые упоры (3 шт.)
Упоры имеют шаг регулировки 10 мм и служат для позиционирования заготовки по длине. Механизм — винтовая пара или рейка с фиксатором.
Проблемы: износ резьбы, срыв фиксатора, люфт в направляющих. Это приводит к неточному позиционированию и браку.
Проверка: переставьте каждый упор по всей длине. Он должен двигаться плавно, фиксироваться чётко, без самопроизвольного смещения. Измерьте зазор между упором и направляющей — более 1 мм недопустим.
Ремонт: замена винтовой пары — 3–5 тыс. руб. за упор.
Направляющие и опорные площадки
Пресс позволяет регулировать высоту опорных площадок и переставлять нижние пятки гидрострубцин с шагом 100 мм. Направляющие станины — сварные, обработанные.
Что смотреть: износ направляющих плоскостей (выработка, задиры), коррозия, деформация сварных швов. Проверьте, что все площадки перемещаются без заеданий, фиксаторы работают.
Проверка: визуальный осмотр всех доступных направляющих. Установите заготовку (или имитатор) и проверьте, что она ложится ровно на все опоры. Если одна из площадок ниже — возможна деформация станины или износ регулировочных винтов.
Ремонт: фрезеровка направляющих — от 10 тыс. руб. Замена регулировочных винтов — 1–2 тыс. руб.
Электрика и система управления
Стандартная комплектация — общее управление всеми гидроцилиндрами. Раздельное управление — опция. На конкретном экземпляре из объявления не указано, есть ли оно, поэтому уточняйте.
Типичные отказы: выход из строя концевых выключателей, реле давления, подгорание контактов пускателей. При долгом простое возможно окисление контактов.
Проверка: включите пресс в сеть, проверьте работу всех кнопок и индикаторов. Попросите продавца продемонстрировать цикл: подвод прижимов, выдвижение цилиндров, возврат. Если при нажатии кнопки нет реакции — проблема в электрике.
Ремонт: замена концевого выключателя — 500–1500 руб., реле давления — 2–4 тыс. руб.
Выводы
Поскольку отзывов владельцев о модели 3PT в открытом доступе нет, основным источником информации остаётся осмотр конкретного экземпляра. Наиболее затратные узлы — гидроцилиндры и гидростанция. Пневмоприжимы и пантографы — второй по важности элемент. При цене нового пресса около 840 тыс. руб. ремонт на 50–100 тыс. руб. может быть оправдан, если остальное в хорошем состоянии. Рекомендуется пригласить специалиста по гидравлике для инструментальной диагностики.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге