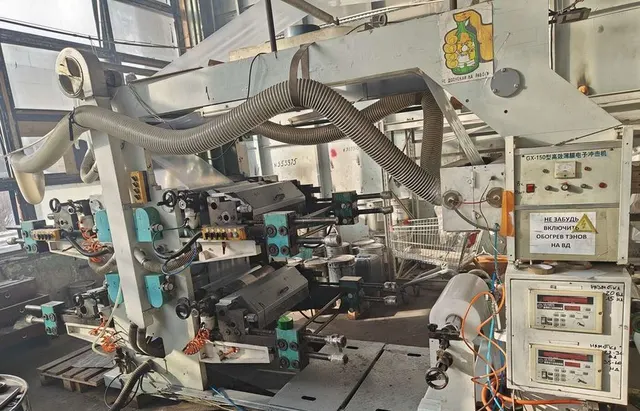
Как выбрать четырёхсторонний станок б/у: что проверить перед покупкой
НА 4-Х · Металлообработка · Редакция Промсделки · чтение 5 мин · обновлено 24.09.2026
Покупка подержанного четырёхстороннего станка — решение, которое может принести и существенную экономию, и серьёзные головные боли, если не знать, на что смотреть. Ошибка при осмотре способна обернуться десятками тысяч рублей на ремонт, простоем линии и потерей клиентов. Эта статья построена как пошаговая инструкция: вы узнаете, какие узлы проверять в первую очередь, как проводить тесты на холодном станке, после прогрева и под нагрузкой, какие дефекты наиболее критичны и когда лучше сразу отказаться от покупки.
Что проверить в первую очередь
Осмотр начинайте даже до включения станка. Первое — состояние станины. Чугунная станина допускает мелкие сколы краски и неглубокие царапины, но трещины в литье недопустимы. Особое внимание уделите стыкам между секциями: если станок разборный, зазоры в стыках указывают на износ или деформацию. Проверьте отсутствие забоин на направляющих — они приводят к неравномерной подаче и браку на деталях.
Далее — шпиндельные блоки. Попробуйте покачать каждый шпиндель рукой в радиальном направлении. Люфт более 0,02–0,03 мм — признак износа подшипников. У современных четырёхсторонних станков чаще всего установлены прецизионные подшипники, их замена стоит от 5000 рублей за штуку плюс работа и дефицит качественных комплектующих. Оцените чистоту внутренних полостей: масляные подтёки в районе шпиндельных узлов могут говорить о повреждении манжет, хотя иногда это следствие перелива смазки.
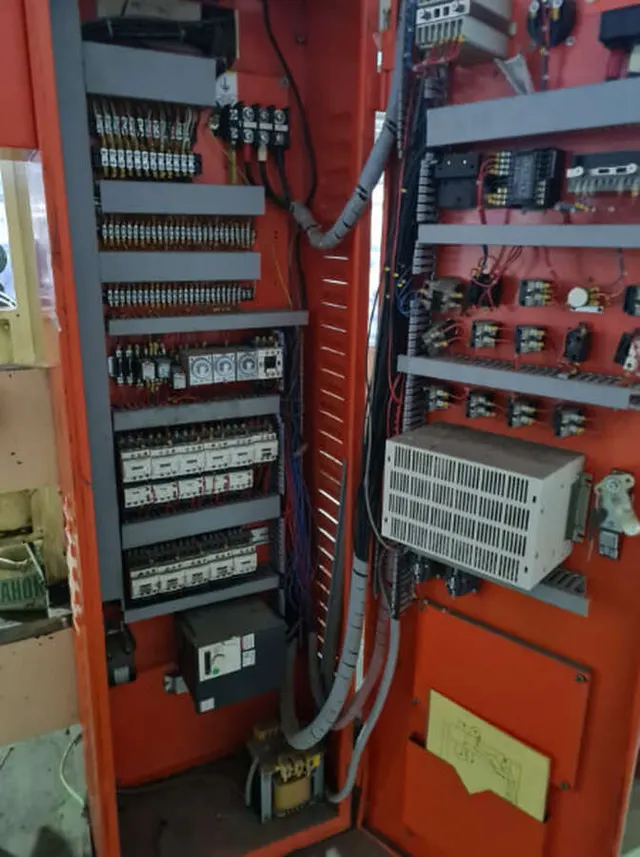
Электрошкаф — открывайте обязательно. Провода не должны быть подгоревшими, клеммы — затянутыми, автоматы и пускатели — без следов коррозии. Уточните, есть ли на станке частотные преобразователи: если да, есть ли паспорта на них? Восстановить старый частотник выйдет дороже нового. И обязательно проверьте кнопки экстренного останова — они должны быть в рабочем состоянии.
Как проверять в работе
Холостой ход
Запустите станок без заготовки. Послушайте звук: равномерный гул без стуков — норма. Плавный разгон и торможение (порядка 2–3 секунд) без рывков допустимы. Биение шпинделей контролируйте индикатором часового типа: у исправного станка показания не должны превышать 0,01–0,02 мм. Если биение больше, возможно, неисправен не только подшипник, но и сам шпиндель — править его на коленке не получится.
Прогрев
После 10–15 минут работы на холостых оборотах проверьте температуру корпусов шпиндельных подшипников тыльной стороной ладони. Если рука не терпит более 3–5 секунд — перегрев. Нормальная температура для станка с масляным охлаждением — до 55–60 °C. При отсутствии охлаждения (сухие подшипники) пределы выше, но устойчивый нагрев свыше 70 °C — повод для беспокойства. Проверьте, не появляется ли запах горелого масла — это часто говорит о масляном голодании скользящих направляющих.
Под нагрузкой
Настоящая проверка — обработка заготовки. Возьмите образец той древесины, которую планируете обрабатывать (или попросите у продавца). Пропустите через станок доску длиной 1–1,5 метра. Слушайте: вибрации, неравномерный звук резания, скрежет — признаки износа ножей, дисбаланса инструмента или люфта в узлах. Оцените качество поверхности: равномерность строгания, отсутствие «волны», прижогов. Если на выходе есть полосы или шаг — скорее всего, сильно изношен шпиндельный узел или нарушена настройка режущего инструмента.
Во время обработки замерьте фактическую скорость подачи: она должна соответствовать заявленной ±10%. Сильное отклонение указывает на износ вариатора или цепного привода подачи — ремонт обойдётся в 15–30 % от цены станка.
Какие узлы дорого обходятся в ремонте
У четырёхсторонних станков самый затратный элемент — шпиндельный блок. Замена всего блока (механика + подшипники) может стоить от 50 000 рублей и выше, особенно если станок импортный. Второе место по дороговизне — направляющие скольжения: их износ требует демонтажа станины и капитального ремонта с фрезерованием или заменой «ласточкиного хвоста». Третье — система подачи: червячные редукторы, вариаторы, цепные конвейеры. Восстановление оригинального редуктора часто проще и дешевле заказать аналог из Китая, но даже это 20–40 тысяч рублей.
Электрика: частотный преобразователь — одна из дорогих «болячек». Если он оригинальный (например, Lenze, SEW, Siemens), его замена может превысить 100 000 рублей в зависимости от мощности. Не поленитесь найти серийный номер и проверить прайс.
Аспирация и система смазки. Если не работают масляные форсунки или забиты каналы — быстро выходят из строя все скользящие пары. Восстановление системы централизованной смазки с заменой дозаторов и трубок — ещё 10–15 тысяч рублей.
Реальный пример и комплектность
Чтобы разобрать это на реальном примере, возьмём один из комплектов фрез с механическим креплением твёрдосплавных ножей для изготовления паркета на четырёхстороннем станке, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: комплект фрез на Авито. Сам станок продаётся отдельно, но именно эти фрезы — пример оснастки, которую часто продают вместе со станком или отдельно.
При осмотре готового к продаже станка обязательно проверьте комплектность: станина, стол, 4 шпиндельных блока (вертикальный, горизонтальный, нижний и верхний), система подачи (конвейер или вальцы), электрошкаф, пульт управления, аспирационные патрубки, комплект ключей и приборов (индикатор, щупы). Отсутствие хотя бы одного шпинделя — серьёзный повод для торга или отказа. Особо ценится наличие заводского инструмента (запасные ножи, регулировочные прокладки) и документации (РЭ, паспорт, схема электрическая).
Допустимые недостатки и тревожные признаки
Допустимые недостатки: неглубокие царапины на станине; потёртости краски; износ резиновых уплотнений на конвейере (замена стоит копейки); отсутствие мелких винтов или рукояток — их легко подобрать; коррозия на крепеже без затрагивания несущих элементов.
Тревожные признаки: трещины в литье станины (особенно в зоне крепления шпинделей); биение шпинделя более 0,05 мм; люфт в червячной передаче подачи; перегрев подшипников при холостом ходу; неработающая аспирация (из-за пыли в узлах); следы капремонта (заварка, шпаклёвка) на корпусах; отсутствие таблички с указанием года выпуска, завода и модели; «перемотанные» обмотки электродвигателей (неоригинальный провод, нестандартные гильзы).
Когда лучше отказаться: если есть трещина в станине — это не лечится без масштабной сварки с предварительным прогревом и отпуском; если шпиндельный блок имеет повреждение резьбы или износ посадочных мест — нового не найти; если станок несколько лет стоял без консервации и масла во всех узлах ржавчина — восстановление будет стоить дороже нового китайского аналога.
Короткий чек-лист осмотра
- Внешний осмотр: станина, направляющие, стол, отсутствие трещин.
- Проверка шпинделей: люфт радиальный, биение, чистота внутренних полостей.
- Электрошкаф и пульт: состояние проводов, кнопок, частотников.
- Холостой ход: шум, нагрев, биение.
- Прогрев 10–15 мин: температура подшипников, запах масла.
- Тест под нагрузкой: обработка заготовки, качество поверхности, вибрации.
- Проверка подачи: скорость, равномерность, люфты в механизме.
- Аспирация: включение, забор стружки.
- Комплектность: шпиндели, документы, инструмент.
- Согласование года выпуска, производителя, оригинальности.
Помните: даже лучший станок не даст качественной продукции без исправного инструмента. Комплект фрез из примера выше можно адаптировать под любую модель после уточнения посадочных размеров, но перед покупкой станка убедитесь, что посадочные места и частота вращения совпадают с имеющейся у вас оснасткой.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге