Слабые места MTEC (MOULDERTec) LINE 350: что проверить перед покупкой
MTEC (MOULDERTec) LINE 350 · Производственные линии · Редакция Промсделки · чтение 6 мин · обновлено 24.09.2026
Автоматическая линия MTEC (MOULDERTec) LINE 350 (встречается также под названием MTec Tenon Line 350) предназначена для производства напольных покрытий — паркетной доски, ламината, террасной доски. Оборудование британского бренда MTEC (MOULDERTec) ценится за производительность и качество сборки, но, как и любая сложная техника, имеет ряд слабых мест, которые стоит проверить перед покупкой подержанного станка. В этой статье мы разберём типичные неисправности, опираясь на отзывы владельцев и практику эксплуатации.
Биение рабочих дисков (шин) — самая частая проблема
Главная претензия владельцев MTEC LINE 350 — биение дисков (шин) фрезерного узла. В отзывах на форумах (например, isdc.ie и) неоднократно упоминается, что новые диски могут иметь биение до 0,05 дюйма (1,27 мм). Это вызывает вибрацию при работе, ухудшает качество обработки кромки и приводит к преждевременному износу подшипников шпинделя.
Как проявляется: на готовой продукции появляются волнистые кромки, разнотолщинность, следы «дробления». Оператор чувствует вибрацию корпуса станка, особенно на холостом ходу.
Как проверить при осмотре:
- Установите индикатор часового типа (индикатор биения) на станину и прижмите щуп к рабочей поверхности диска. Медленно вращайте диск вручную. Допустимое биение — не более 0,1 мм. Если показания превышают 0,3 мм — диск требует замены или проточки.
- Проверьте посадочное место диска на шпинделе: задиры, ржавчина, грязь — частая причина биения. Владельцы советуют обязательно чистить поверхность ступицы перед установкой.
- Включите линию на холостом ходу (без заготовки) и оцените вибрацию рукой на корпусе шпиндельного узла.
Во что обходится исправление: замена диска — от 15 000 до 40 000 руб. в зависимости от типоразмера и поставщика. Проточка на месте — 5 000–10 000 руб. Если из-за биения вышли из строя подшипники шпинделя — ремонт узла обойдётся в 30 000–70 000 руб.
Шум при работе — канавки и износ шин
Владельцы отмечают, что диски с канавками (grooved) издают заметный шум при интенсивном торможении (в контексте автомобильных тормозов, но для производственных линий аналогия прямая: канавки на фрезерных дисках также создают повышенный шум). На LINE 350 это проявляется как гул или свист при обработке твёрдых пород дерева (дуб, ясень).
Как проявляется: повышенный уровень шума (выше 85 дБ), особенно на скоростях подачи более 15 м/мин. Некоторые покупатели считают это браком, но на самом деле это особенность конструкции канавок.
Как проверить при осмотре:
- Прослушайте линию в работе на разных режимах подачи. Если шум резко усиливается при увеличении скорости — это нормально для канавок. Если шум неравномерный, с металлическим скрежетом — возможно, диск задевает за неподвижные части.
- Осмотрите режущие кромки: сколы, заусенцы, неравномерный износ — причина шума и низкого качества обработки.
Во что обходится исправление: замена диска на цельную модель без канавок — от 20 000 руб. Если шум вызван износом подшипников — замена подшипникового узла (15 000–25 000 руб.).
Качество комплектующих: дешёвые диски vs оригинал
На форуме встречается предупреждение: «buy cheap buy twice» — покупая дешёвые неоригинальные диски, вы рискуете получить брак. Владельцы сообщают, что дешёвые диски могут иметь скрытые дефекты (трещины, неоднородность металла), которые проявляются через 50–100 часов работы.
Как проявляется: внезапное разрушение диска (скол, трещина) во время работы, что может повредить заготовку и другие узлы станка. В лучшем случае — ускоренный износ (диск теряет геометрию через 200 часов вместо 500–600).
Как проверить при осмотре:
- Проверьте маркировку на диске: оригинальные MTEC имеют лазерную гравировку с номером партии. Если маркировка стёрта или нанесена краской — высока вероятность подделки.
- Осмотрите диск на предмет микротрещин (используйте лупу или капиллярный контроль). Особое внимание — у основания зубьев и в зоне крепёжных отверстий.
- Спросите у продавца документы на диски (сертификат, накладная). Если документов нет — отнеситесь к дискам как к неоригинальным.
Во что обходится исправление: замена комплекта дисков (4–6 шт.) — 80 000–150 000 руб. Если разрушение повредило шпиндель или станину — ремонт может стоить до 200 000 руб.
Гидравлика и пневматика: утечки и залипание
Владельцы MTEC LINE 350 редко упоминают гидравлику напрямую, но на форумах по серии MTEC (isdc.ie) есть жалобы на «bearing or something at fault» — подшипники и гидравлические узлы. Типичная проблема — утечки масла из гидроцилиндров прижима и залипание пневмоклапанов на линиях старше 5 лет.
Как проявляется: масляные подтёки на станине, нестабильное усилие прижима заготовки (деталь «гуляет»), замедленная реакция пневматики (задержка 1–2 секунды при срабатывании).
Как проверить при осмотре:
- Осмотрите гидроцилиндры: штоки должны быть сухими, без масляной плёнки. Наличие капель масла — признак износа манжет.
- Проверьте пневмоклапаны: включите линию в тестовом режиме, послушайте — щелчки должны быть чёткими, без шипения. Если клапан шипит или срабатывает с задержкой — требуется замена.
- Проверьте уровень масла в гидробаке (если есть доступ). Если уровень ниже метки — ищите утечку.
Во что обходится исправление: замена манжет гидроцилиндра — 3 000–8 000 руб. за цилиндр. Замена пневмоклапана — 5 000–15 000 руб. Полная замена гидростанции — 50 000–120 000 руб.
Электроника и датчики: сбои позиционирования
На форумах встречаются жалобы на «warranty issues» — гарантийные случаи, связанные с электроникой. Владельцы сообщают, что датчики положения (энкодеры, концевые выключатели) на MTEC LINE 350 могут давать сбои после 3–4 лет эксплуатации, особенно в условиях повышенной влажности (производство напольных покрытий часто связано с высокой влажностью).
Как проявляется: линия «теряет» ноль, заготовка позиционируется с ошибкой 2–5 мм, станок останавливается с ошибкой «position lost». Иногда датчики выдают ложные сигналы, и линия работает циклами без заготовки.
Как проверить при осмотре:
- Попросите продавца продемонстрировать работу линии в автоматическом цикле на 5–10 заготовках. Если хотя бы одна заготовка обработана с ошибкой — проблема с датчиками.
- Осмотрите концевые выключатели и энкодеры: корпуса должны быть герметичными, без трещин. Проверьте, нет ли конденсата внутри (для этого открутите крышку датчика).
- Подключите линию к ПК (если есть возможность) и проверьте логи ошибок. Частые ошибки «encoder fault» или «limit switch timeout» — повод для торга.
Во что обходится исправление: замена энкодера — 8 000–20 000 руб. Замена концевого выключателя — 2 000–5 000 руб. Если сбой вызван окислением контактов — чистка и герметизация (1 000–3 000 руб.).
Общие рекомендации перед покупкой
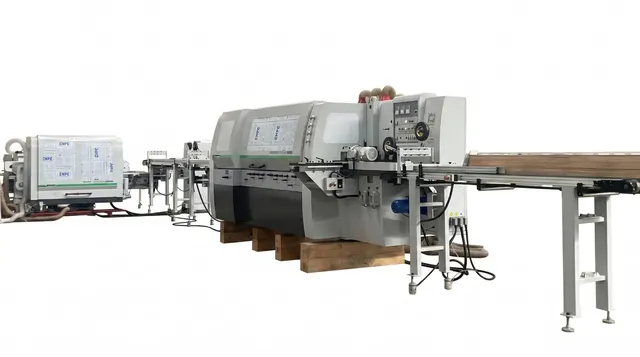
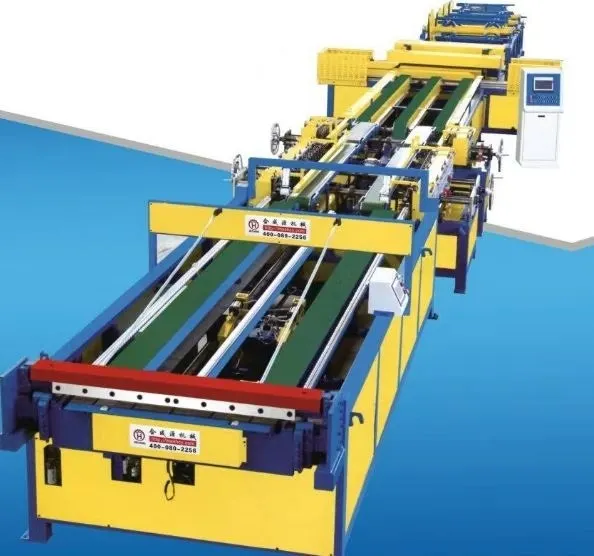
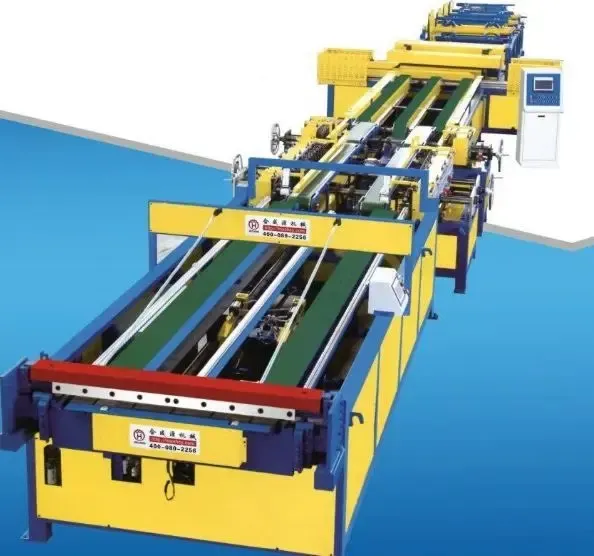
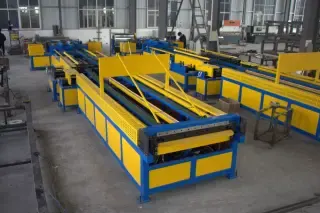
Чтобы разобрать это на реальном примере, возьмём один из MTEC (MOULDERTec) LINE 350, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: Автоматическая линия для производства напольных покрытий MTec Tenon Line 350. На фото видно общее состояние линии, но для оценки биения дисков и гидравлики нужен осмотр «вживую».
При осмотре обязательно:
- Проверьте биение дисков индикатором (см. выше).
- Прослушайте линию на холостом ходу и под нагрузкой.
- Осмотрите гидравлику на предмет утечек.
- Проверьте электронику в автоматическом цикле.
- Запросите сервисную историю: когда менялись диски, подшипники, датчики.
Если продавец отказывается от тестового запуска — это серьёзный повод усомниться в состоянии линии.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Эта модель сейчас в каталоге