Как выбрать MTEC (MOULDERTec) б/у: что проверить перед покупкой
MTEC (MOULDERTec) · Шипорезы и чашкорезы · Редакция Промсделки · чтение 6 мин · обновлено 30.09.2026
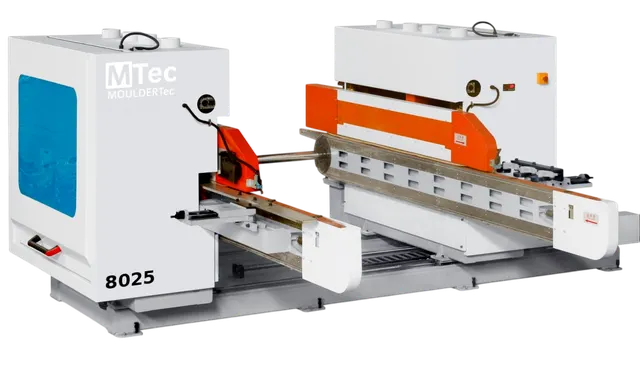
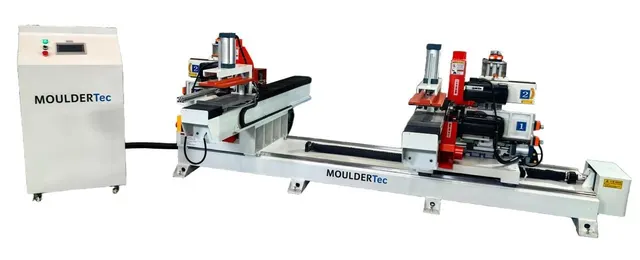
Двухсторонний шипорезный станок возвратного типа MTEC (MOULDERTec) применяется для чистовой торцовки и фрезерования шипов с двух сторон от одной базы. Конструкция включает по 4 пилы и 2 фрезы с каждой стороны, а массивная станина призвана гасить вибрации. Перемещение каретки — по шарико-винтовой паре (ШВП). Такие станки ценятся за скорость и точность, особенно при обработке твёрдых пород. На вторичном рынке они встречаются нечасто, цена restauration может быть сравнима с новыми. Поэтому перед покупкой б/у экземпляра важно системно проверить ключевые узлы, чтобы не получить «котла» в ремонт.
Что проверить в первую очередь (холодный осмотр)
Станина и базовая геометрия
Что проверять: массивность и отсутствие деформаций направляющих станины. Шипорез 6025 весит 2400 кг — станина должна быть цельной, без трещин, наплывов сварки и следов правки кувалдой.
Как проверять: визуально осмотреть станину, обращая внимание на места прилегания каретки и столы. Проверить прямолинейность направляющих с помощью металлической линейки и щупа (допуск — 0,05 мм на 1 м).
Что считать нормой: следы эксплуатационных потёртостей, мелкие царапины, равномерный износ направляющих.
Что должно насторожить: забоины на направляющих, сколы, непараллельность плоскостей, люфт каретки при ручном перемещении.
Чем это грозит: неисправимая потеря точности позиционирования и качества обработки. Ремонт направляющих — дорогой и не всегда возможный.
ШВП и каретка подачи
Что проверять: состояние винта ШВП, гайки, люфты и плавность хода. Приводной механизм каретки.
Как проверять: вручную переместить каретку от упора до упора. Рывки, заедания или нехарактерный стук указывают на износ гайки или погнутость винта. Торцевой индикатор на опоре винта покажет радиальное биение — допустимо не более 0,03 мм.
Что считать нормой: плавный равномерный ход без люфта, отсутствие масляных потёков на винте (при наличии смазки).
Что должно насторожить: люфт каретки (проверяется покачиванием), заедания, следы коррозии на винте, неравномерный износ резьбы.
Чем это грозит: потеря точности шага, брак при фрезеровании шипов, преждевременный выход из строя всей пары. Замена ШВП с гайкой стоит 30–50% от цены станка.
Электрооборудование и пневматика
Что проверять: пульт управления (инверторы, контроллеры), электродвигатели 4×3 кВт (пилы) и 2×3 кВт (фрезы), пневматические цилиндры, клапаны, магистрали.
Как проверять: внешний осмотр на предмет перегрева, окисленных контактов, следов ремонта. Проверить чистоту кабин инверторов. Подать рабочее давление 0,6–0,8 МПа (по паспорту) — убедиться, что цилиндры срабатывают без залипаний и утечек.
Что считать нормой: следы незначительной пыли, но без коррозии и загрязнений. Уплотнения — эластичные, без подсосов воздуха.
Что должно насторожить: скрученные провода, перепаянные контакты, отсутствие крышек на клеммниках, потёки масла в пневмоцилиндрах, неработающий клапан.
Чем это грозит: частые сбои в цикле, остановки, непреднамеренное включение рабочих органов. Замена контроллера может стоить до 100 тыс. руб., инвертор — от 50 тыс. руб.
Как проверять в работе
Холостой ход и прогрев
Запустите станок на 15–20 минут. Послушайте, как работают шпиндели: на холостом ходу акустические шумы должны быть монотонными, без высокой тональности и вибрации. Пилы вращаются 2800 об/мин, фрезы — 8600 об/мин. Резкое повышение температуры подшипников (проверьте корпус тыльной стороной ладони) — признак износа или нехватки смазки.
Проверка под нагрузкой
Попросите продавца обработать заготовку из древесины твёрдой породы (дуб, бук). Сравните качество торцов: отсутствие сколов на пласти и кромке — результат правильно настроенных подрезных пил. Проверьте геометрию шипов калибром или линейкой — отклонение ±0,1 мм допустимо. Значительная волнистость поверхности свидетельствует о биении фрезы или износе подшипников шпинделя.
Проследите за перемещением каретки: она должна двигаться плавно, без рывков и ударов. Рывки часто указывают на проблемы с ШВП или приводным двигателем.
Проверка аспирации
У станка шесть аспирационных патрубков. Включите внешнюю систему, убедитесь, что все патрубки создают тягу. Засорённые или неисправные каналы приведут к перегреву инструмента и ухудшению качества обработки.
Какие узлы дорого обходятся в ремонте
- Шпиндельные узлы (4 пилы + 2 фрезы). Подшипники шпинделей выходят из строя при попадании опилок или нарушении смазки. Каждый шпиндель — 15–30 тыс. руб. за ремонт, при замене — до 150 тыс. руб.
- ШВП и гайки каретки. Полный комплект с переборкой — от 200 тыс. руб. Требует квалифицированной установки.
- Пневматика (цилиндры, клапаны, уплотнения). Набор цилиндров может стоить 80–120 тыс. руб., если менять все.
- Электромоторы (4×3 кВт + 2×3 кВт). Замена — от 35 тыс. руб. за единицу, плюс пусковая электроника.
- Электроника (инверторы, контроллер). Восстановление от 60 тыс. руб., полная замена — от 250 тыс. руб.
Ремонт любого из этих узлов в среднем обходится в 15–25% от стоимости станка. Если диагностированы дефекты одновременно в двух-трёх системах, выгоднее искать другой экземпляр.
Пример реального предложения
Чтобы разобрать это на реальном примере, возьмём один из MTEC (MOULDERTec), представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: ссылка на объявление.
Конкретный станок MOULDERTec 6025 предлагается за 3 035 400 руб. (данные на 30.09.2026). Год выпуска не указан — это тревожный признак; дату производства рекомендуется выяснить до осмотра. Местоположение — Москва. Фото на площадке позволяет оценить внешнее состояние станины и электроники, однако без живого осмотра нельзя судить о работоспособности.
Комплектность
В объявлении не перечислен состав поставки. Надо уточнить у продавца: есть ли пильные диски (диаметр вала 25,4 мм), фрезы (диаметр вала 40 мм), аспирационные патрубки, запасные уплотнения и документация. Отсутствие документации или части инструмента может быть поводом для торга или отказа.
Допустимые недостатки
Для станка такого веса нормальны: незначительные потёртости краски, царапины на столах, засаленные места направляющих, незначительная выработка ремней. Нормально, если счётчики моточасов не показывают чрезмерную наработку (более 20 000 часов без капитального ремонта).
Тревожные признаки
- Люфт каретки или заедание ШВП.
- Ярко выраженная вибрация шпинделей (проверяется на холостом ходу поднесением длинной отвёртки).
- Неустойчивая работа электроники — перепады оборотов, ложные аварийные отключения.
- Следы ремонта лакокрасочными скрывателями, сварочные швы на основных элементах, трещины на станине.
- Отсутствие заявленной аспирации — хотя бы 4 из 6 патрубков должны создавать тягу.
Короткий чек-лист осмотра (с собой)
- Линейка 1 м, щупы, индикатор часового типа — проверка направляющих.
- Люфтомер (по возможности) — проверка ШВП.
- Стетоскоп / длинная отвёртка — прослушивание шпинделей.
- Заготовка твёрдой древесины — пробная обработка.
- Пирометр или термопара — температура корпусов подшипников (норма <70°C).
- Фонарик — осмотр задних стенок, внутренних полостей ШВП и пазов.
- Смартфон с записью — аудиозапись работы на холостом ходу, чтобы сравнить с эталоном или показать специалисту.
- Тетрадь с чек-листом — вычеркнуть пункты.
Если вы не уверены в своих знаниях, пригласите независимого механика, специализирующегося на деревообрабатывающих станках. Затраты на экспертизу (5–15 тыс. руб.) в десятки раз меньше стоимости капитального ремонта.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге