Обслуживание MTEC (MOULDERTec) 523U: узлы, расходники и регламент
MTEC (MOULDERTec) 523U · Четырёхсторонние · Редакция Промсделки · чтение 5 мин · обновлено 02.11.2026
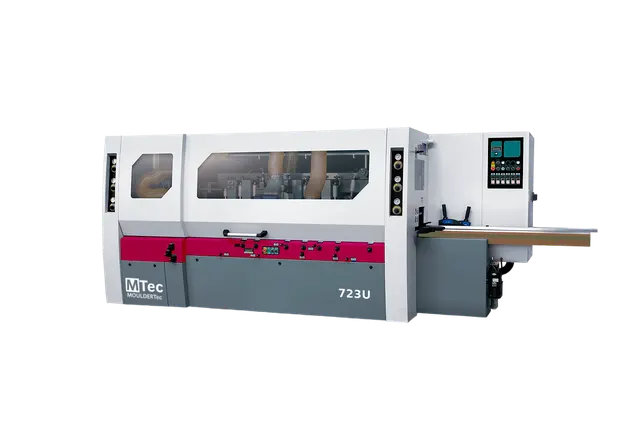
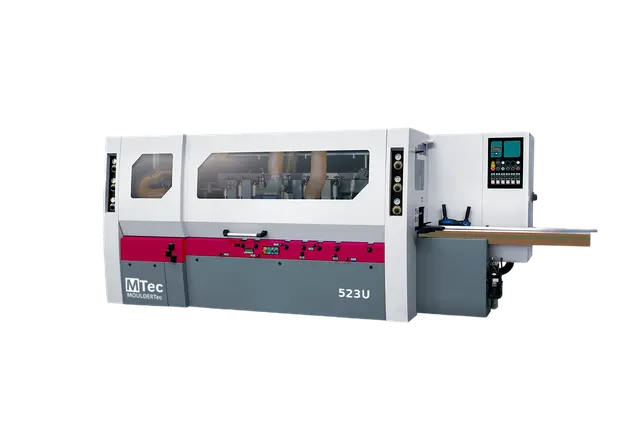
Четырёхсторонний станок MTEC (MOULDERTec) 523U рассчитан на промышленное профилирование сложных декоративных элементов мебели и столярных изделий. Конструкция с пятью шпинделями, включая универсальный на 360°, и электромеханической настройкой требует понимания специфики обслуживания. Разберём регламентные работы, узлы, требующие повышенного внимания, и типичные ошибки, ведущие к простоям.
Шпиндельный узел: пять валов и особый универсальный
Станок оснащён пятью шпинделями (4 основных + 1 универсальный). Частота вращения — 6200 об/мин. Это высокооборотистая машина, требующая идеальной балансировки. Основные шпиндели обслуживаются по стандартной процедуре: контроль биения, замена подшипников по наработке. В паспорте станка указан ресурс, обычно 2000–3000 моточасов, но на практике лучше ориентироваться на вибродиагностику. Пять шпинделей означают пять комплектов подшипников. Замена всех подшипников — плановая операция, в условиях трёхсменной работы ресурс может сократиться до 1500 моточасов.
Универсальный шпиндель с поворотом на 360° — уникальная особенность модели 523U. Его механизм поворота и фиксации — зона риска. Пыль и опилки забивают направляющие. Регламент включает ежесменную продувку и смазку червячной пары (если она открытого типа) или контроль герметичности закрытого редуктора. Изготовление замка CLICK создаёт повышенную нагрузку на этот узел. При осмотре станка обязательно проверяют люфт поворотного механизма и точность возврата в ноль.
Инструмент: станок позволяет устанавливать дисковые пилы и фрезы. Использование неоригинальных или плохо отбалансированных ножевых валов ведёт к ускоренному износу шпинделя. Биение цанги — распространённая проблема, которая на станке 523U критична из-за массы и длины шпинделей. После каждой переточки ножей обязательна балансировка ножевого вала.
Система подачи и инвертор
Скорость подачи регулируется инвертором в диапазоне 6–36 м/мин. Обслуживание инвертора сводится к контролю охлаждения: чистка радиаторов от пыли, проверка работы вентиляторов. Перегрев инвертора — одна из частых причин остановок в летний период, особенно при работе на твёрдых породах на малых подачах. Инвертор преобразует питание для привода подачи. Стандартная неисправность — выход из строя модуля управления из-за скачков напряжения. Установка стабилизатора или реле напряжения на вводе станка обязательна.
Цепи подачи (ролики, конвейерные ленты, прижимы) требуют ежедневной проверки. Износ резиновых покрытий вальцов ведёт к проскальзыванию заготовки и браку. Типичная ошибка — экономия на смазке цепей, что приводит к их растяжению и рывкам при подаче. Для станка весом 4800 кг рывки означают ударные нагрузки на шпиндели. Пневматические цилиндры прижимов работают в агрессивной среде. Износ манжет цилиндров — типичная проблема. Признак — самопроизвольное опускание прижима или утечка воздуха.
Электромеханическая настройка и пневматика
Быстрая настройка универсального шпинделя осуществляется с электромеханического пульта. Это сервоприводы или шаговые двигатели. Обслуживание: проверка обратной связи (энкодеров), смазка ходовых винтов, защита гофр кабелей от стружки. Попадание стружки в механизм настройки — гарантированный сбой позиционирования.
Пневматическая система (прижимы, подъём столов): осушитель воздуха — критически важен. Влага в пневмолинии убивает цилиндры и клапаны. Регламент: замена фильтров осушителя раз в квартал. Общая мощность станка 45,28 кВт, пусковые токи высоки, поэтому обслуживание пусковой аппаратуры (контакторов, УЗО) — обязательная часть годового ТО. Вес станка 4800 кг требует надёжного фундамента. Ослабление анкерной группы ведёт к систематическому нарушению геометрии станка.
Расходники и смазка
Смазка: станок имеет множество точек смазки. Производитель обычно предписывает литиевые смазки для подшипников и цепей и специальные смазки для направляющих скольжения. Ошибка: использование смазки, притягивающей пыль (например, графитной на открытых направляющих). Это образует абразивную пасту, ускоряющую износ.
Расходники: ножевые валы (стандартные или под заказ), подшипники (SKF, FAG или аналоги), фильтры (воздушные, масляные, если есть централизованная смазка), ремни (если привод не прямой). Рабочее сечение заготовки 230х160 мм диктует размеры инструмента. Для станка с рабочей шириной от 25 до 230 мм требуется набор сменных ножевых валов под разные профили.
Типичные ошибки обслуживания
- Игнорирование вибрации. Вибрация на 6200 об/мин быстро разрушает подшипники. Первый признак — ухудшение качества обработки.
- Работа тупым инструментом. Увеличивает нагрузку на шпиндель и инвертор, ведёт к сколам и прижогам.
- Нарушение регламента смазки универсального шпинделя. Механизм поворота заклинивает, ремонт сложен и дорог.
- Экономия на балансировке ножевых валов после переточки ножей.
- Пренебрежение фундаментом. Ослабление анкерной группы ведёт к нарушению геометрии станка.
- Отсутствие стабилизации напряжения. Скачки напряжения выводят из строя инвертор и электронику пульта.
Сравнение подходов к обслуживанию узлов
| Узел | Когда подходит | Риск | Что проверить |
|---|---|---|---|
| Универсальный шпиндель 360° | Изготовление CLICK, сложные профили | Заклинивание механизма, сбой позиционирования | Люфт поворотного механизма, работа энкодеров, герметичность смазки |
| Инверторная подача (6-36 м/мин) | Точная настройка скорости под профиль | Перегрев инвертора, рывки при подаче | Чистота радиатора, натяжение цепей, состояние покрытия вальцов |
| Электромеханическая настройка | Быстрая переналадка | Сбой позиционирования из-за стружки | Состояние гофр, работа сервоприводов, смазка ходовых винтов |
| Пневматика прижимов | Фиксация заготовки | Утечка воздуха, падение давления | Состояние манжет цилиндров, работа осушителя |
Реальный пример из продажи
Чтобы разобрать это на реальном примере, возьмём один из MTEC 523U, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: MTEC 523U в продаже.
Конкретный экземпляр находится в Москве. Заявленная цена — 5 073 000 рублей. Состояние и год выпуска продавцом не указаны, что при осмотре требует особого внимания к износу шпинделей и инвертора. На фотографиях визуально оценивается общее состояние рам и направляющих. Отсутствие года выпуска — повод тщательно проверить наработку по косвенным признакам: износу резиновых вальцов, состоянию гофр кабелей, люфту универсального шпинделя. Для сравнения, новый станок аналогичной конфигурации от прямого конкурента будет стоить на 30-50% дороже, что делает подержанный 523U привлекательным вариантом, но требует тщательной диагностики перед покупкой.
Выводы
MTEC 523U — сложный высокопроизводительный станок. Его надёжность напрямую зависит от дисциплины обслуживания. Ключевые точки контроля: универсальный шпиндель, инвертор и система настройки. Пренебрежение регламентом по этим узлам гарантированно приводит к дорогостоящему ремонту. При покупке станка без истории обслуживания закладывайте бюджет на замену подшипников шпинделей и ревизию инвертора. Наличие сервисной документации и доступность запчастей — важные критерии при выборе.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге