Обслуживание MEBOR VTZ-1600: что нужно знать о пилораме
MEBOR LLC VTZ-1600 · Пилорамы · Редакция Промсделки · чтение 5 мин · обновлено 05.11.2026
MEBOR VTZ-1600 — вертикальная широколенточная пилорама, рассчитанная на промышленные объёмы распиловки. Производительность, заявленная производителем, достигает 70–180 м³ за смену при мощности главных двигателей 110–132 кВт. Диаметр колёс 1600 мм и ширина полотна 265–285 мм определяют специфику обслуживания: это не бытовая техника, а тяжёлый станок, требующий системного подхода к сервису. В статье разбираем, на какие узлы обращать внимание, какие расходники нужны и где чаще всего допускают ошибки.
Пильный узел и ленточное полотно
Конструкция пильного узла MEBOR VTZ-1600 отличается повышенной жёсткостью. Это накладывает требования к точности выставления направляющих и роликов. Полотно шириной 265–285 мм — основной расходный элемент. Ресурс полотна напрямую зависит от качества заточки и разводки. Практика эксплуатации станков такого класса показывает, что экономия на услугах заточных мастерских быстро приводит к потере производительности и перегрузке привода.
Регламент: Визуальный осмотр полотна на предмет трещин и деформаций — ежесменно. Замена полотна — по выработке ресурса или при появлении дефектов. Проверка параллельности колёс и состояния подшипников пильного узла — еженедельно.
Расходники: Ленточные полотна (265–285 мм), флюсы для пайки полотен, абразивные круги для заточных станков, смазка для подшипников.
Типичные ошибки: Работа тупым полотном — причина вибраций и ускоренного износа колёс. Неправильная разводка ведёт к уводу распила.
Каретка и сервопривод
Каретка MEBOR VTZ-1600 оснащена высокоскоростным сервоприводом и перемещается со скоростью до 240 м/мин. Независимое сервопозиционирование стоек каретки — сложный электромеханический узел. Обслуживание сводится к контролю состояния цепи (или рельсового пути, в зависимости от исполнения) и смазке направляющих.
Регламент: Смазка цепей и направляющих — ежедневно. Проверка люфтов в сервоприводах и состояние датчиков положения — ежемесячно. Диагностика гидравлики сервопривода (если применимо) — раз в квартал.
Расходники: Консистентная смазка для цепей, масло для гидравлики сервопривода (ISO 32 или 46, по спецификации), фильтры гидравлики.
Типичные ошибки: Пропуск смазки цепи каретки ведёт к её растяжению и ускоренному износу звёздочек привода. Игнорирование люфтов в сервоприводах — к потере точности позиционирования бревна.
Гидравлическая система с рекуперацией
Современная гидравлическая система с рекуперацией энергии — одна из ключевых особенностей модели. Она отвечает за зажимы бревна, подъём пильного узла и другие операции. Система работает под высоким давлением, поэтому чистота масла критична.
Регламент: Контроль уровня масла в гидробаке — ежедневно. Замена фильтров гидравлики — каждые 500 моточасов, но не реже раза в год. Замена масла — по регламенту производителя (обычно 1000–2000 моточасов). Проверка состояния рукавов высокого давления на предмет потёртостей — ежемесячно.
Расходники: Гидравлическое масло (класс HVLP или аналоги), сменные фильтры (всасывающий и сливной), уплотнительные кольца для цилиндров.
Типичные ошибки: Использование неоригинальных или неподходящих по вязкости масел — выход из строя насоса и клапанов. Завоздушивание системы при замене масла — потеря усилия зажимов.
Колёса пилорамы и система натяжения
Диаметр колёс 1600 мм. Они имеют бандаж и подшипниковые узлы. Состояние бандажа влияет на ресурс полотна. Система натяжения полотна (пневматическая или механическая) требует регулярной калибровки.
Регламент: Проверка давления в пневмосистеме натяжения (если есть) — ежесменно. Осмотр бандажа на наличие выбоин и рисок — еженедельно. Смазка подшипников колёс — по регламенту (обычно раз в 3–6 месяцев, в зависимости от запылённости).
Расходники: Смазка для подшипников (литиевая или аналогичная), бандажная лента (при необходимости перебандажировки), уплотнения пневмоцилиндров.
Типичные ошибки: Перетяжка полотна — разрыв полотна или деформация колёс. Недотяг — биение и неточный распил. Работа с изношенным бандажом — микротрещины полотна.
Электрооборудование и двигатели
Мощность главных двигателей — 110–132 кВт. Пусковые токи огромны. Обслуживание электрошкафа и двигателей — зона ответственности квалифицированного электрика.
Регламент: Термография контактов и шин — раз в год. Проверка состояния подшипников двигателей (вибродиагностика) — раз в полгода. Очистка радиаторов частотных преобразователей (если установлены) — ежемесячно в условиях опилок.
Расходники: Термопаста для преобразователей, фильтры вентиляции шкафов управления.
Типичные ошибки: Работа с забитыми фильтрами шкафа управления — перегрев и выход из строя преобразователей частоты. Игнорирование вибраций двигателя — разрушение подшипников и ротора.
Сравнительная таблица подходов к обслуживанию
| Узел / Операция | Когда подходит | Риск | Что проверить |
|---|---|---|---|
| Сервис гидравлики своими силами | Наличие квалифицированного механика и инструмента для запрессовки фитингов | Загрязнение системы при неаккуратной замене масла. Выход из строя насоса. | Состояние масла (прозрачность, запах гари). Отсутствие стружки в баке. |
| Вызов сервисной бригады для гидравлики | Гарантийный период или отсутствие узкоспециализированного инструмента | Простой станка на время ожидания сервиса. Высокая стоимость выезда. | Квалификация инженеров, наличие стенда для проверки гидроцилиндров. |
| Заточка полотен в своём цехе | Большой парк станков, наличие заточного автомата и опытного заточника | Несоблюдение геометрии зуба. Перегрев полотна при заточке. | Профиль зуба, угол заточки, разводка. Отсутствие синевы на полотне после заточки. |
| Заказ заточки на стороне | Малая загрузка станка, отсутствие заточного оборудования | Зависимость от поставщика. Разное качество от партии к партии. | Репутация сервиса, сроки, стоимость. Пробная партия полотен. |
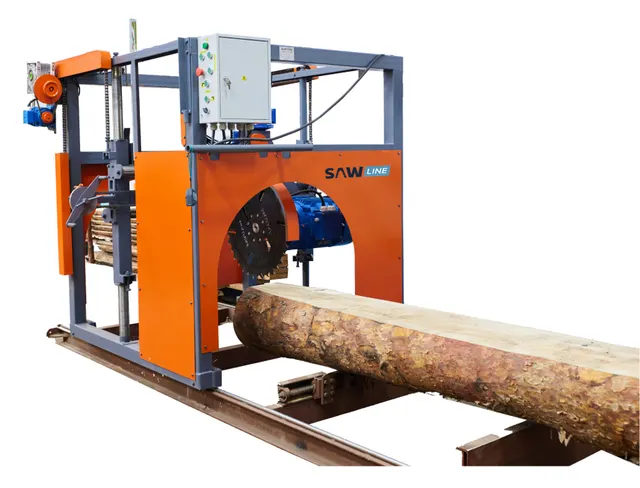
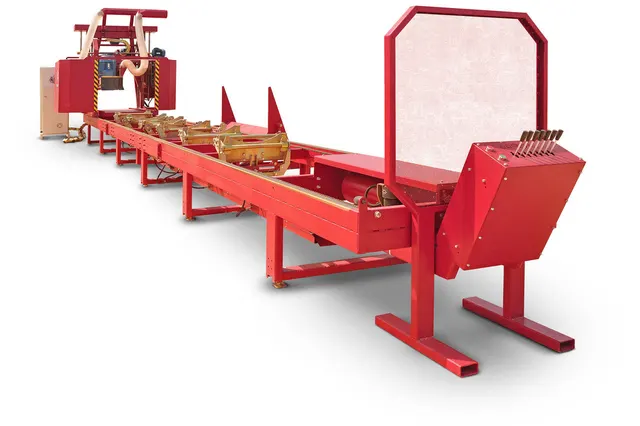
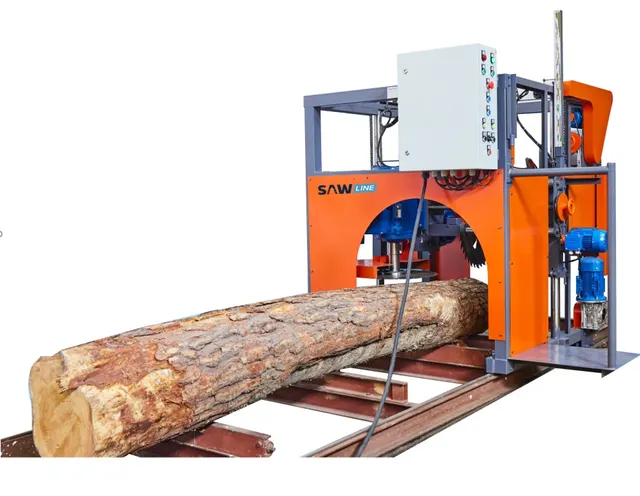
Чтобы разобрать это на реальном примере, возьмём один из MEBOR VTZ-1600, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: MEBOR VTZ-1600 PLUS на площадке.
Конкретный экземпляр, выставленный на продажу, — это MEBOR VTZ-1600 PLUS. Продавец не указал год выпуска и состояние, что само по себе сигнал для покупателя: перед осмотром стоит запросить паспорт станка и данные о наработке. Цена предложения — 58 045 500 рублей. Станок находится в Москве.
При осмотре этого экземпляра в первую очередь смотрят на состояние пильного узла и гидравлики. Фотографии позволяют оценить общий уровень износа, но без запуска и проверки под нагрузкой точную диагностику не провести. Рекомендуется перед покупкой провести пробный распил и замерить геометрию получаемых досок.
Обслуживание MEBOR VTZ-1600 требует регулярности и внимания к деталям. Гидравлика, пильный узел и каретка — три столпа, на которых держится производительность станка. Экономия на расходниках или пропуск регламентных работ быстро оборачивается дорогим ремонтом и простоем. При выборе конкретного экземпляра на вторичном рынке стоит оценить не только цену, но и историю обслуживания, особенно состояние гидравлической системы и пильного узла.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.