Обслуживание MAS MX 71160: узлы, расходники и регламент
MAS MX 71160 · Фрезерные и ЧПУ · Редакция Промсделки · чтение 4 мин · обновлено 12.11.2026
Копировально-фрезерный станок карусельного типа Mas MX 71160 предназначен для серийной обраотки криволинейных деталей мебели – ножек стульев, столешниц, сидений. Оборудование оснащено двумя шпинделями мощностью по 7,5 кВТ, вращающимся стлом диаметром 1630 мм и пневмоприжимами. Полуавтоматическое управление и возможность одновременной обработки нескольких деталей обеспечивают высокую производительность. Для поддержания точности и ресурса необходимо своевременное обслуживание.
Поскольку в открытых источниках не опубликован подробный регламент обслуживания именно для модели MX 71160, в материале приведены общие рекомендации для карусельных копировально-фрезерных станков с аналогичной конструкцией. При эксплуатации конкретного экземпляра следует руководствоваться инструкцией производителя.
Чтобы разобрать это на реальном примере, возьмём один из MAS MX 71160, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: ссылка на объявление. Станок расположен в Москве, цена — 1 975 200 рублей. Данные о годе выпуска и состоянии не указаны.
Узлы, требующие внимания
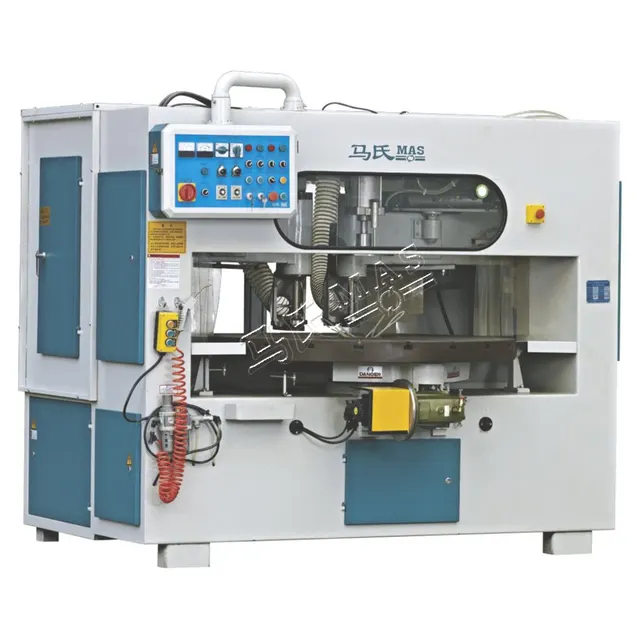
Чтобы разобрать сказанное на реальном примере, возьмём одну из позиций каталога: Копировально-фрезерный станок карусельного типа Mas MX 71160. Дальше - фотографии этого экземпляра.

Копировально-фрезерный станок карусельного типа Mas MX 71160 - фото 1 из 1 в карточке продавца
Шпиндели
Два шпинделя мощностью 7,5 кВт каждый вращаются со скоростью 9300 об/мин. Высокая частота вращения предъявляет повышенные требования к состоянию подшипников. При плановом обслуживании проверяют уровень вибрации, нагрев корпуса и шум. Типичная причина износа – попадание стружки при отсутствии эффективного отсоса. Ресурс подшипников зависит от условий эксплуатации и может составлять несколько тысяч часов. Смазку подшипников рекомендуется обновлять каждые 500 часов работы с контролем температуры.
Пневмоприжимы
Станок оснащён пневмоприжимом над центром стола и комплектом прижимов для криволинейных элементов. Работа от сжатого воздуха требует герметичности пневмолинии и цилиндров. Ежесменно проверяют утечки воздуха, плавность хода штоков, состояние уплотнений. Фильтр-регулятор-маслораспылитель (при наличии) обслуживают по мере загрязнения, но не реже раза в квартал.
Привод вращения стола
Стол диаметром 1630 мм приводится во вращение электродвигателем мощностью 1,5 кВт через редуктор. Вероятно, используется ременная или цепная передача. Ремень (цепь) осматривают на трещины, стрелу провиса. Уровень масла в редукторе контролируют раз в месяц, заменяют раз в год или по рекомендации производителя. Смазывают направляющие стола еженедельно.
Копировальное устройство
Щуп и копир требуют точной установки и минимального зазора. Направляющие смазывают, зазоры проверяют по мере появления люфта. При нарушении копирования точность обработки падает – это первый признак необходимости регулировки.
Расходные материалы и периодичность
В таблице ниже представлены основные расходные материалы для станков данного типа.
| Узел | Расходный материал | Периодичность замены |
|---|---|---|
| Шпиндель | Смазка для высокооборотных подшипников (например, SKF LGHP 2) | Каждые 500 часов работы |
| Пневмоприжимы | Уплотнительные кольца и манжеты | При утечке или раз в год |
| Привод стола | Масло индустриальное (ISO VG 150–220) | Раз в год |
| Привод стола | Ремень (зубчатый или клиновой) | При появлении трещин или растяжении |
| Станина / направляющие | Смазка густая (например, Mobilux EP 0) | Еженедельно |
Когда обращаться в сервис, а когда делать самому
Выбор между самостоятельным обслуживанием и вызовом специалистов зависит от сложности узла и доступной квалификации. Следующая таблица сравнения поможет оценить риски при разных подходах.
| Узел и действие | Когда подходит | Риск | Что проверить |
|---|---|---|---|
| Шпиндель – замена смазки | Есть опыт, станок не на гарантии | Неправильное количество смазки, перегрев | Температура корпуса после выхода на режим |
| Шпиндель – замена подшипников | Наличие специнструмента и пресса | Повреждение посадочных мест, дисбаланс | Вибрация на рабочих оборотах |
| Шпиндель – обращение в сервис | Появился люфт, шум | Высокая стоимость, время простоя | Заключение мастера о состоянии |
| Пневмоприжим – замена уплотнений | Есть компрессор, базовые навыки | Повреждение цилиндра при сборке | Утечка воздуха, ход штока |
| Привод стола – замена ремня | Есть навык натяжки ремней | Перенатяг, износ подшипников | Натяжение по прогибу, износ профиля |
Типичные ошибки при обслуживании
По наблюдениям механиков, обслуживающих подобные станки, наиболее частые ошибки:
- Игнорирование замены фильтра на пневмолинии – загрязнение приводит к быстрому износу уплотнений цилиндров прижимов.
- Перемазка шпинделя – избыток смазки вызывает перегрев и выбрасывание наружу.
- Работа с изношенными режущими кромками фрез – повышенная нагрузка на шпиндель и подшипники.
- Несвоевременная регулировка копировального щупа – ухудшение качества обработки.
- Пренебрежение периодической очисткой направляющих от стружки – ускоренный износ.
Выводы
Регламент обслуживания MAS MX 71160 официально не опубликован, но исходя из конструкции и условий эксплуатации аналогичных станков можно составить примерную карту ТО. Критически важные узлы – шпиндели и пневмоприжимы – требуют ежесменного контроля. При своевременной смазке и замене расходных материалов станок способен работать с высокой точностью длительное время. Для сложных ремонтных работ (замена подшипников шпинделя, ремонт редуктора) целесообразно привлекать сервисную службу.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге