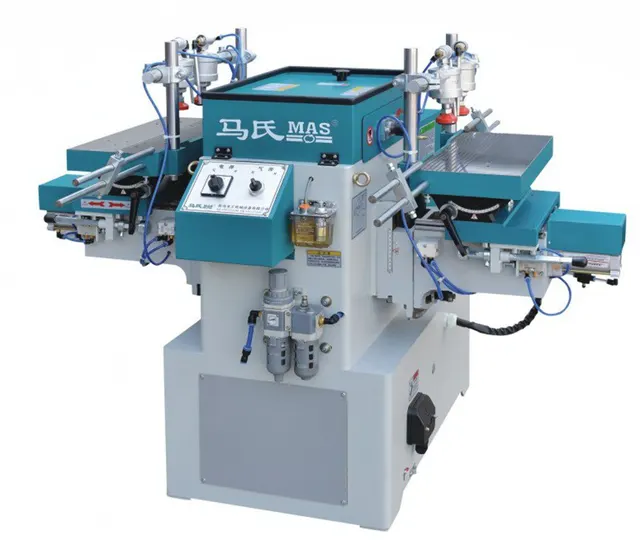
Обслуживание MAS MS3112: узлы, расходники и регламент
MAS MS3112 · Сверлильно-присадочные · Редакция Промсделки · чтение 4 мин · обновлено 27.10.2026
Сверлильно-пазовальный станок MAS MS3112 — это полуавтоматическое оборудование для обработки деталей мебели, в частности стульев. Его конструкция включает два шпинделя с частотой вращения 16000 об/мин, автоматическое перемещение шпинделя, пневмоприжим и наклоняемые в двух плоскостях столы. Чтобы станок сохранял точность и производительность, важно своевременно обслуживать ключевые узлы. Ниже — что именно нужно проверять, какие расходники потребуются и как часто проводить работы.
Чтобы разобрать это на реальном примере, возьмём один из MAS MS3112, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: ссылка.
Основные узлы и их обслуживание
Шпиндели и подшипники
Два шпинделя работают на частоте 16000 об/мин, поэтому подшипники испытывают высокие нагрузки. При эксплуатации аналогичного оборудования рекомендуется проверять их на люфт и шум каждые 500 часов работы. Смазку подшипников производят высокотемпературной литиевой смазкой. При появлении вибрации или нагрева корпуса шпинделя подшипники заменяют. Для MAS MS3112 замена подшипников требует разборки шпиндельного узла, что лучше доверить сервисному инженеру.
Цанговый зажим ER25
Станок использует цанги с конусом ER25. Перед каждой сменой фрезы цангу очищают от стружки и пыли. Изношенная цанга приводит к биению фрезы и неточной обработке. Запасные цанги ER25 лучше иметь в комплекте. Зажимное усилие не должно превышать рекомендуемое, чтобы не повредить цангу.
Пневмосистема прижима
Пневмоприжим обеспечивает фиксацию заготовки. В систему подается сжатый воздух, поэтому важно установить фильтр-влагоотделитель. Еженедельно проверяют уплотнения пневмоцилиндра и смазывают его специальным маслом для пневматики. При замедлении хода или утечках цилиндр разбирают и заменяют уплотнения.
Направляющие автоматического перемещения шпинделя
Автоматическое перемещение шпинделя осуществляется по направляющим. Ежемесячно их очищают и смазывают графитовой или силиконовой смазкой. Люфт в направляющих приводит к неточному позиционированию. При появлении стука или заеданий проверяют подшипники каретки и состояние рейки.
Механизмы наклона столов
Столы наклоняются в двух плоскостях: передний наклон ±20° и общий наклон ±45°. Винтовые механизмы наклона смазывают консистентной смазкой раз в месяц. Проверяют фиксацию углов: если стол самопроизвольно меняет положение, регулируют стопорные винты или заменяют изношенные детали.
Рабочие столы
Столы размером 220×490 мм должны быть чистыми и ровными. Ежесменно удаляют стружку и масло. При появлении царапин или забоин их шлифуют, чтобы не влиять на базирование заготовки. Проверяют параллельность столов относительно шпинделей.
Расходники и материалы
- Фрезы с хвостовиком ER25 — для сверления и пазования. Используйте фрезы, соответствующие диаметру и типу обработки.
- Смазка для подшипников — высокотемпературная литиевая (например, Chevron SRI или аналоги).
- Масло для пневматики — вязкость ISO VG 32, специальное для пневмоцилиндров.
- Фильтр-влагоотделитель — на входе пневмосистемы, сменный элемент.
- Смазка для направляющих — графитовая или силиконовая, не притягивает пыль.
- Обтирочный материал — безворсовые салфетки для очистки цанг и столов.
Регламент обслуживания
Точный регламент для MAS MS3112 должен быть указан в инструкции производителя. Ниже приведены типовые интервалы для аналогичных станков, которые можно взять за основу.
| Периодичность | Работы | Примечание |
|---|---|---|
| Ежесменно | Очистка столов и цанг от стружки; проверка работы пневмоприжима; осмотр фрез | При интенсивной работе — очистка после каждой смены |
| Еженедельно | Смазка направляющих автоматического перемещения; проверка уплотнений пневмоцилиндров; осмотр ремней (если установлены) | При запылённом производстве — чаще |
| Ежемесячно | Смазка подшипников шпинделей; проверка люфтов в шпинделях и направляющих; смазка механизмов наклона столов; замена фильтра влагоотделителя | При работе более 8 часов в день — каждые 2 недели |
| Ежегодно | Замена подшипников шпинделей (при необходимости); ревизия пневмоцилиндров; замена ремней (если есть); калибровка углов наклона столов; проверка электроники | Рекомендуется приглашать сервисного инженера |
Типичные ошибки обслуживания
- Игнорирование смазки подшипников — из-за высокой частоты вращения подшипники быстро выходят из строя, что приводит к вибрации и повреждению шпинделя.
- Использование неподходящих фрез — фрезы с другим конусом (не ER25) не фиксируются надёжно, вызывают биение и могут повредить цангу.
- Работа с влажным сжатым воздухом — вода в пневмосистеме вызывает коррозию цилиндра и заклинивание прижима.
- Перетяжка цанги — чрезмерное усилие деформирует цангу, снижает точность зажима.
- Невнимание к люфтам направляющих — даже небольшой люфт приводит к смещению шпинделя и браку деталей.
- Пренебрежение очисткой столов — стружка под заготовкой нарушает базирование и может привести к поломке фрезы.
Самостоятельное обслуживание и вызов сервиса
Большинство ежесменных и еженедельных операций может выполнять оператор станка: очистка, смазка направляющих, замена фрез, проверка пневматики. Для ежемесячной смазки подшипников требуется определённая квалификация, но при наличии инструкции это можно сделать самостоятельно.
Сложные работы — замена подшипников шпинделей, ремонт пневмоцилиндров, настройка электроники, балансировка шпинделей — лучше доверить сервисному центру, имеющему опыт с MAS MS3112. Ошибки при разборке шпиндельного узла могут привести к дисбалансу и вибрации.
| Вид работ | Самостоятельно | Сервис |
|---|---|---|
| Замена фрезы | Да | — |
| Очистка и смазка направляющих | Да | — |
| Смазка подшипников шпинделей | При наличии навыков | Рекомендуется |
| Замена подшипников шпинделей | — | Да |
| Ремонт пневмоцилиндра | — | Да |
| Калибровка углов наклона | Да (по инструкции) | При отсутствии опыта |
Регулярное обслуживание MAS MS3112 по приведённому регламенту позволяет избежать дорогих поломок и сохранить точность обработки. Учитывая высокую частоту вращения шпинделей и наличие пневмосистемы, особое внимание уделяйте смазке подшипников и чистоте сжатого воздуха. При отсутствии официальной документации ориентируйтесь на типовые интервалы и привлекайте сервис для сложных узлов.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге