Обслуживание MAS MC3038: узлы, расходники и регламент
MAS MC3038 · Токарные · Редакция Промсделки · чтение 5 мин · обновлено 07.10.2026
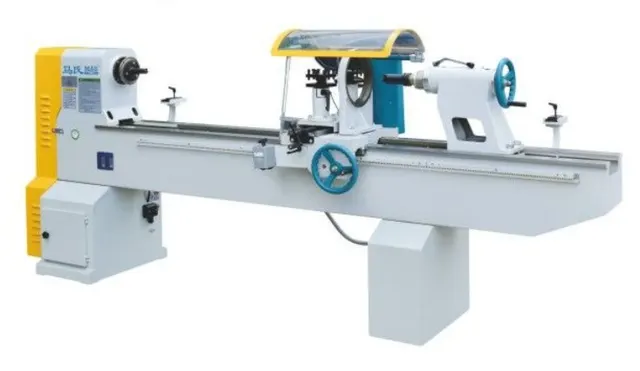
Токарный станок MAS MC3038 с копиром – станок для обработки заготовок длиной до 1450 мм и диаметром до 380 мм. Мощность двигателя 2,2 кВт, частоты вращения шпинделя от 750 до 2800 об/мин. Подача ручная, перемещение суппорта осуществляется через передачу шестерня-рейка при вращении маховика, на суппорт можно установить несколько резцов. Станина массивная, что добавляет жёсткости, но требует правильного ухода за направляющими.
Поскольку модель не оснащена автоматической подачей, интенсивность износа узлов ручного управления и копировального устройства напрямую зависит от аккуратности оператора и своевременности обслуживания.
Конструктивные особенности, влияющие на обслуживание
Копировальный механизм – ключевое звено MC3038. Он позволяет обрабатывать детали по шаблону с точной подстройкой. Износ копира или люфт в его креплениях сразу сказывается на точности обработки. Ручная подача через маховик и реечную передачу не нагружена так сильно, как винтовые пары, но требует регулярной смазки рейки и шестерни. Шпиндельный узел работает в диапазоне до 2800 об/мин – для него критична чистота и качество смазки подшипников.
Основные узлы, требующие регулярного обслуживания
Направляющие станины
Направляющие – основа точности. На них ложится вес суппорта с резцами и часть усилий резания. Загрязнение стружкой и абразивной пылью приводит к задирам. Ежесменно необходимо очищать направляющие от стружки и смазывать маслом. Для станков такого типа рекомендуют индустриальное масло вязкостью 30–50 сСт (И-30, И-40) – наносить тонким слоем перед началом работы. При обнаружении рисок или «гребешков» на направляющих – вызывать сервис для шабрения.
Передача шестерня-рейка (суппорт)
Зубчатая рейка и приводная шестерня передают вращение маховика в продольное перемещение суппорта. Износ зубьев ведёт к люфту и неравномерности хода. Смазывать рейку нужно консистентной смазкой (Литол-24 или аналог) не реже одного раза в неделю при интенсивной работе. Обращать внимание на чрезмерный люфт маховика – его выбирают регулировочными прокладками или заменой втулок.
Копировальное устройство
Копир (шаблонодержатель) и следящий ролик должны двигаться без заеданий. Пыль на копирной линейке искажает профиль. После каждой смены очищать линейку и смазывать направляющие копира тонким слоем масла. Если ролик подклинивает, его заменяют. Люфт в шарнирах копира – повод для разборки и замены втулок.
Шпиндельный узел
Подшипники шпинделя (передний и задний) работают на высоких оборотах. В паспорте обычно указан тип смазки (пластичная или жидкая). Для MAS MC3038 типовое решение – пластичная смазка с литиевой основой (например, Мобил Полирекс EP). Замену проводят раз в 6–12 месяцев или по появлению нагрева/шума. Перед заменой снимают ремень, откручивают крышки подшипников, промывают керосином и закладывают свежую смазку. Перетяжка подшипников недопустима – начинается перегрев.
Электродвигатель и ременная передача
Двигатель 2,2 кВт – асинхронный. Обслуживание сводится к проверке контактов в клеммной коробке, очистке вентиляционных отверстий от пыли, проверке натяжения клиновых ремней. Провисание ремня на 10–15 мм при нажатии пальцем – норма; больше – подтянуть. Ослабленный ремень проскальзывает при нагрузке, перегревается и ускоряет износ шкивов.
Маховики и рукоятки
Ручная подача создаёт большие нагрузки на рукоятки маховиков. От частого вращения изнашиваются шпонки и пазы. Важно не допускать рывков – они расклёпывают посадочные места. Раз в месяц проверять крепление маховиков и затягивать винты.
Расходники и материалы
- Масло индустриальное – для направляющих и копира: И-30, И-40, Mobil Vactra 1/2. Расход 0,5–1 л на 2–3 месяца.
- Смазка консистентная – для рейки, втулок, копирного ролика: Литол-24, Мобил Полирекс EP 2.
- Смазка для подшипников шпинделя – высокотемпературная пластичная, например, Shell Gadus S2 V220.
- Клиновые ремни – типоразмер по каталогу (заменить при износе попарно).
- Фильтры охлаждения – если станок оборудован системой СОЖ (обычно опционально).
Регламент обслуживания
Ежесменно
- Очистка направляющих, рейки, копира от стружки и грязи.
- Смазка направляющих маслом.
- Проверка уровня масла в резервуарах (если есть централизованная смазка).
- Осмотр ремня и его натяжения.
Еженедельно
- Смазка рейки консистентной смазкой.
- Проверка люфта в маховиках и шарнирах копира.
- Очистка вентиляционных решёток двигателя.
Ежемесячно
- Проверка зазора в реечной передаче (при необходимости регулировка эксцентриком или прокладками).
- Контроль температуры шпиндельных подшипников после 30 минут работы.
- Подтяжка крепёжных болтов станины и копира.
Раз в полгода-год
- Замена смазки в подшипниках шпинделя.
- Замена масла в резервуарах системы смазки, промывка фильтров.
- Проверка состояния ремня и шкивов, замена при износе.
- Ревизия электрических контактов, проверка изоляции.
Что можно сделать самостоятельно, а когда вызывать сервис
Самостоятельно выполняют:
- Ежесменную и еженедельную чистку, смазку.
- Замену ремней и их натяжение.
- Регулировку люфта маховиков и шарниров (если это предусмотрено конструкцией).
- Замену смазки в подшипниках шпинделя – при наличии опыта и съёмников.
Сервис вызывают в случаях:
- Постороннего шума или биения шпинделя (возможен износ подшипников или их неправильная установка).
- Заклинивания или неравномерного хода суппорта – требуется шабрение направляющих или ремонт рейки.
- Поломки копирного механизма (разрушение втулок, деформация линейки).
- Электрических неисправностей – межвитковое замыкание двигателя или обрыв в цепи пускателя.
Типичные ошибки обслуживания, приводящие к поломкам
- Работа без смазки направляющих. Через несколько дней появляются задиры, восстановление – шабрение, дорого.
- Избыточная смазка – масло смешивается со стружкой, превращается в абразивную пасту, ускоряет износ.
- Использование не тех масел – например, веретённого масла для направляющих. Оно вытекает, не держит нагрузку.
- Попытки отрегулировать подшипники шпинделя «на слух» с затяжкой до хруста. Ресурс падает до нескольких часов.
- Игнорирование люфта в копирном ролике. Деталь начинает «плавать», точность теряется, копир разрушает резец или заготовку.
- Перегрузка станка по весу или размеру заготовки. Указанный в паспорте диаметр 380 мм и длина 1450 мм – предельные, превышение грозит деформацией станины.
Чтобы разобрать это на реальном примере, возьмём один из MAS MC3038, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/tokarnyy-stanok-s-kopirom-mas-mc3038/.
Этот экземпляр выставлен в Москве по цене 426 200 рублей. Год выпуска и наработка не указаны, состояние продавец не раскрывает. На фото видна массивная станина и копирное устройство. При осмотре такого станка стоит обратить внимание на состояние направляющих (обычно видны следы износа), люфт маховика, отсутствие сколов на зубьях рейки и целостность копирной линейки. Если станок не имеет документов или паспорта, регламентные работы придётся подбирать опытным путём, начиная с замены смазки и проверки всех регулировок.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.