Слабые места LINCK У 2008: что проверить перед покупкой
LINСK У 2008 · Пилорамы · Редакция Промсделки · чтение 5 мин · обновлено 12.11.2026
Лесопильная линия LINСK У 2008 – высокопроизводительное оборудование (паспортная заявка – от 300 000 м³/год), которое востребовано на крупных лесоперерабатывающих предприятиях. Вторичный рынок предлагает единичные экземпляры, и перед покупкой такого станка критически важно оценить его реальное состояние. Модельный ряд LINСK (включая У 2008) выпускался в разных комплектациях, и единой базы типичных отказов в открытом доступе нет. Тем не менее, на основе практики эксплуатации аналогичных пилорам можно определить узлы, которые изнашиваются в первую очередь и требуют тщательной проверки.
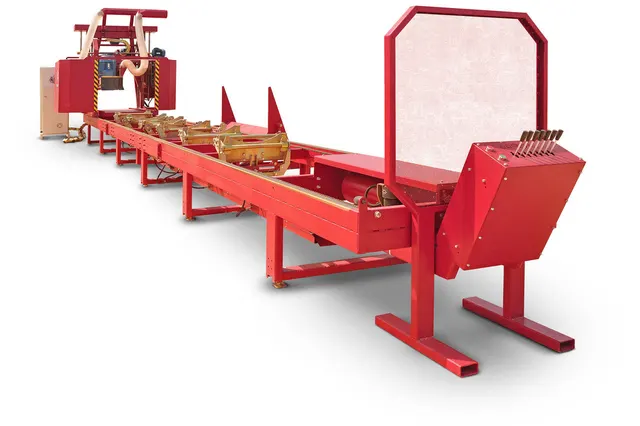
Чтобы разобрать это на реальном примере, возьмём один из LINСK У 2008, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: лесопильная линия LINCK Б/У 2008 г.в.. Станок 2008 года выпуска, заявлен в рабочем состоянии, производительность – 300 000+ м³/год. По фотографии видно общий вид линии, что позволяет предположить наличие конвейеров, пильного модуля и гидростанции.
Общие зоны риска для пилорам LINСK
Чтобы разобрать сказанное на реальном примере, возьмём одну из позиций каталога: Лесопильная линия LINCK Б/У 2008 г.в.. Дальше - фотографии этого экземпляра.

Лесопильная линия LINCK Б/У 2008 г.в. - фото 1 из 1 в карточке продавца
У линий этой марки редко встречаются массовые дефекты, но слабые места проявляются при длительной эксплуатации на высоких нагрузках. Чаще всего проблемы связаны с износом направляющих, пильных валов, гидравлических цилиндров и системы подачи. Ниже разобраны основные узлы, на которые стоит обратить внимание при осмотре.
1. Станина и направляющие
Станина – основа точности распила. Даже небольшая деформация или износ направляющих приводят к уводу пилы, снижению качества поверхности и повышенному расходу электроэнергии. На пилорамах LINСK применяются литые или сварные станины с термообработкой, но после 15+ лет работы возможны усталостные трещины или коррозия в зонах сварных швов. Как проверить: визуальный осмотр на наличие трещин, особенно в местах крепления пильного узла. Проверка параллельности направляющих с помощью поверочной линейки (допуск – не более 0,2 мм на метр). При отсутствии инструмента – прокрутка каретки вручную: плавный ход без заеданий говорит о нормальном состоянии.
2. Пильный вал и подшипниковые узлы
Это самый нагруженный узел. Типичные проблемы: выработка посадочных мест под подшипники, износ самих подшипников, биение вала. На модели У 2008 применяются конические роликоподшипники, которые при попадании влаги или опилок выходят из строя быстрее. Симптомы: вибрация при работе, повышенный шум, нагрев корпуса. Проверка: запустить станок на холостом ходу (с разрешения продавца), оценить вибрацию рукой на корпусе или с помощью виброметра. Допустимая амплитуда – не более 0,05 мм. Проверить люфт вала в радиальном и осевом направлении – допустимый люфт до 0,03 мм. Если есть возможность – снять ремень и прокрутить вал вручную, ощутить равномерность вращения.
3. Гидравлическая система (цилиндры и насос)
На линиях LINСK гидравлика отвечает за подъём пильного узла, зажим бревна, перемещение каретки. Утечки масла, износ уплотнений, загрязнение фильтров – частые спутники возраста. Что смотреть: следы масла на штоках цилиндров, состояние рукавов высокого давления (трещины, вздутия). Проверить работу на холостом ходу – включить подъём/опускание, зажим; скорость движения не должна снижаться более чем на 10% от паспортной. По давлению: на манометре должно быть не менее номинала (обычно 120–150 бар, уточнить в документации). Если масло тёмное или с эмульсией – система требует полной замены.
4. Система подачи (цепные конвейеры, ролики)
Износ цепей, звёздочек и опорных роликов снижает точность позиционирования бревна. Для производительности 300 000 м³/год цепной привод испытывает колоссальные нагрузки. Признаки: провисание цепи более 2% от межосевого расстояния, износ зубьев звёздочек (заострение, подрезание), люфт в роликах. Проверка: визуальный осмотр, проверка натяжения, прокрутка конвейера вручную – цепь не должна проскакивать или заедать на звёздочках. Опорные ролики должны свободно вращаться без радиального люфта.
Таблица проверки узлов LINCK У 2008
| Узел | Риск при отказе | Что проверить при осмотре |
|---|---|---|
| Станина и направляющие | Потеря точности распила, увод пилы | Трещины, параллельность (линейка 1 м), плавность хода каретки |
| Пильный вал и подшипники | Вибрация, нагрев, разрушение подшипника | Люфт вала, шум/вибрация на холостом ходу, состояние смазки |
| Гидравлика (цилиндры, насос) | Утечки, потеря давления, отказ зажима/подъёма | Следы масла, состояние шлангов, давление по манометру, скорость срабатывания |
| Цепные конвейеры и ролики | Неточная подача, заклинивание, разрыв цепи | Натяжение цепи (провис), износ зубьев звездочек, люфт роликов |
| Электрооборудование (кабели, ЧПУ) | Короткое замыкание, отказ управления | Состояние кабельных трасс (оголения, увлажнение), тест логики управления, индикация ошибок |
Электроника и система управления
На линиях LINCK обычно установлены промышленные контроллеры (Siemens или аналоги) с сенсорной панелью. При осмотре обратите внимание на состояние кабельных каналов, особенно в зонах подвижных узлов – там чаще возникают перегибы и обрывы. Включите станок (если это возможно) и проверьте реакцию на команды: подъём, подача, аварийный стоп. На дисплее не должно быть мигающих ошибок, связанных с датчиками. Если блок управления имеет защиту от пыли и влаги, оцените её целостность. Замена платы контроллера может обойтись в сотни тысяч рублей, поэтому лучше убедиться в работоспособности на месте.
Заключение: что взвесить перед покупкой
Покупка LINСK У 2008 с пробегом – это всегда компромисс между ценой и остаточным ресурсом. Конкретных данных о типичных неисправностях именно этой модели в открытом доступе обнаружить не удалось, поэтому основным инструментом остаётся квалифицированный осмотр с перечисленными выше контрольными точками. Рекомендуется привлекать специалиста-механика, знакомого с линиями LINCK. Также стоит запросить у продавца журнал обслуживания и замены запчастей – это позволит оценить, какие узлы уже восстанавливали. Если документации нет, будьте готовы к тому, что ближайшие 1–2 года придётся вложить в ремонт гидравлики и подшипниковых узлов – это наиболее вероятные слабые места у станков 2008 года выпуска.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.