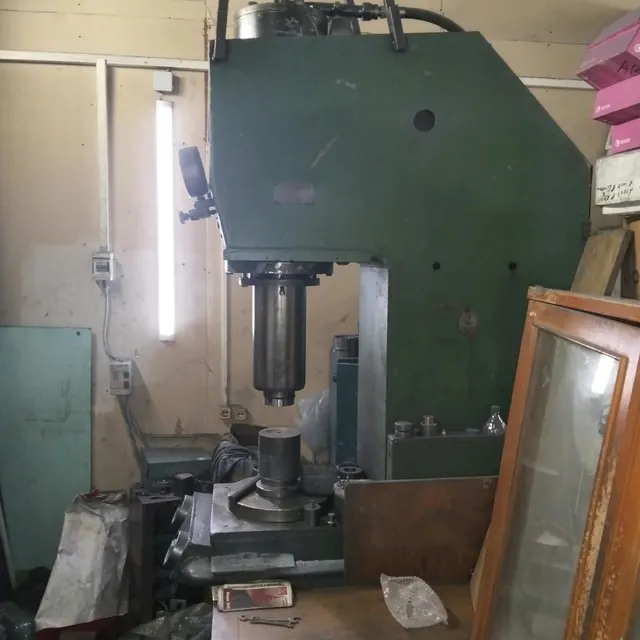
Обслуживание пресса LEXn LEXn-100C: узлы, расходники и регламент
LEXn LEXn-100C · Прессы · Редакция Промсделки · чтение 6 мин · обновлено 08.11.2026
Эксцентриковый пресс LEXn-100C — это кривошипная машина усилием 100 тонн, выпускавшаяся в Чехословакии (завод Šmeral Trnava). Конструкция классическая для своего класса: литая станина, клиноремённый привод от маховика, муфта включения, тормоз и ползун с регулируемым ходом. Машина рассчитана на холодную штамповку, вырубку, гибку и чеканку. Ниже — что и как обслуживать, чтобы пресс не вставал на внеплановый ремонт.
Основные узлы, требующие внимания
Муфта включения и тормоз
На LEXn-100C установлена фрикционная муфта с пневматическим управлением. Это самый нагруженный узел: при каждом ходе ползуна муфта замыкается и размыкается, испытывая ударные нагрузки. Типичные проблемы — износ фрикционных накладок и потеря герметичности пневмоцилиндра. Владельцы отмечают, что при снижении давления в пневмосистеме муфта начинает пробуксовывать, что ведёт к перегреву и оплавлению накладок. Регламент: проверка зазора между дисками и состояния накладок каждые 500 моточасов, замена — по мере износа (обычно раз в 1–2 года при двухсменной работе).
Подшипники главного вала и шатуна
Коренные подшипники скольжения (втулки) и подшипники шатуна работают в условиях знакопеременных нагрузок. В паспорте указана смазка — пластичная консистентная смазка типа Литол-24 или аналог с температурой каплепадения не ниже 180 °C. Интервал пополнения — каждую смену (8–10 часов), полная замена — раз в 6 месяцев. Если пресс работает на вырубке с частыми ходами, интервал сокращают до 3 месяцев. При осмотре смотрят на люфт в шатуне: допустимый зазор — не более 0,15 мм на сторону. Превышение — признак износа втулок, требующий замены.
Направляющие ползуна
Ползун движется по регулируемым клиновым направляющим. Зазор выставляют по щупу: для LEXn-100C норма — 0,05–0,08 мм на сторону. Если зазор больше, появляются стуки и ухудшается точность штамповки. Регулировку делают при каждом плановом ТО (раз в месяц) или после замены штампа. Смазка направляющих — ручная, через маслёнки, каждые 2–3 часа работы. Используют масло И-40А или аналогичное.
Пневмосистема
В контуре — ресивер, фильтр-влагоотделитель, регулятор давления и пневмораспределитель. Владельцы сообщают, что частая причина отказа пресса — загрязнение фильтра и конденсат в магистрали. Влага попадает в муфту, снижает коэффициент трения накладок и вызывает коррозию пневмоцилиндра. Регламент: слив конденсата из ресивера ежедневно, замена фильтроэлемента — раз в 3 месяца. Давление в системе должно быть 4–5 бар; падение ниже 3,5 бар — сигнал к проверке уплотнений.
Расходные материалы и их заменители
| Узел | Материал / расходник | Рекомендуемый аналог | Примечание |
|---|---|---|---|
| Фрикционные накладки муфты | Асбестовая лента (оригинал) | Безасбестовые накладки Ferodo или аналог | Толщина 6–8 мм, после приработки зазор 0,5–1 мм |
| Подшипники скольжения | Бронзовые втулки (оригинал) | Оловянистая бронза БрО10Ф1 | Изготавливают по чертежам или заказывают у токаря |
| Смазка для подшипников | Литол-24 | CIATIM 221, Mobilux EP 2 | Не использовать графитовую — забивает маслопроводы |
| Масло для направляющих | И-40А | Shell Tellus 46, Mobil DTE 25 | Вязкость ISO VG 46 |
| Фильтр пневмосистемы | Сменный картридж 5 мкм | Festo, Camozzi | Унифицирован, подходит от многих пневмоаппаратов |
Регламент обслуживания
Ниже — сводка по периодичности работ, собранная из инструкций и отзывов эксплуатантов. Точные цифры могут отличаться в зависимости от завода-изготовителя конкретной партии, но порядок величин одинаков.
- Ежесменно (8–10 часов): проверка уровня масла в направляющих, смазка подшипников через пресс-маслёнки (2–3 качка), слив конденсата из ресивера, визуальный контроль муфты на предмет нагрева и посторонних звуков.
- Еженедельно (40–50 часов): проверка зазора в направляющих ползуна, осмотр ремней привода (натяжение и износ), очистка фильтра пневмосистемы.
- Ежемесячно (200 часов): замена масла в направляющих (если нет централизованной системы), проверка люфта в шатуне, ревизия пневмораспределителя (разборка и очистка золотника).
- Раз в полгода (1000 часов): полная замена смазки в подшипниках главного вала, замена фильтроэлемента пневмосистемы, проверка состояния фрикционных накладок (замена при износе более 50 %).
- Раз в год (2000 часов): капитальная ревизия муфты и тормоза (замена уплотнений пневмоцилиндра, подшипников), проверка геометрии станины на предмет трещин, замена ремней привода.
Что делают сами, а что — сервис
Ежесменное обслуживание, регулировку направляющих и замену расходников (фильтры, смазка) выполняет персонал предприятия. Для этого нужен стандартный слесарный инструмент: ключи, щупы, пресс-маслёнка. Замена фрикционных накладок и втулок шатуна — работа средней сложности: требуется съёмник муфты и, возможно, токарная обработка посадочных мест. Владельцы на форумах отмечают, что с заменой накладок справляются в условиях механообрабатывающего цеха, а вот перешлифовку шеек вала и замену коренных втулок доверяют специализированным сервисам — там нужен демонтаж маховика и контроль соосности.
Типичные ошибки обслуживания
- Пропуск смазки подшипников. Самая частая причина задиров шеек вала. Если пресс работает в две смены, а смазку забывают, через 2–3 недели появляется стук, затем — заклинивание. Ремонт — замена втулок и шлифовка вала.
- Использование неподходящей смазки. Графитовая смазка или солидол забивают маслопроводы и не обеспечивают плёнку при ударных нагрузках. Владельцы сообщают о случаях, когда после замены Литола на солидол подшипники выходили из строя за месяц.
- Игнорирование конденсата в пневмосистеме. Вода в муфте снижает ресурс накладок в 2–3 раза и вызывает коррозию цилиндра. Если не сливать конденсат ежедневно, через полгода потребуется замена пневмоцилиндра.
- Работа с увеличенным зазором в направляющих. При зазоре более 0,15 мм ползун перекашивается, возникает неравномерный износ штампа и направляющих. В запущенных случаях — трещины в станине.
- Перегрузка по усилию. Пресс рассчитан на 100 тонн, но работа на пределе с частыми ходами ведёт к перегреву муфты и усталостным трещинам шатуна. В паспорте указан допустимый режим: не более 60 ходов в минуту при полном усилии.
Что проверить при покупке б/у пресса
Чтобы разобрать это на реальном примере, возьмём один из прессов LEXn-100C, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/press-ekstsentrikovyy-lexn-100c/. Состояние — б/у, рабочее. При осмотре такого экземпляра в первую очередь смотрят:
| Узел | Что проверяют | Допустимое состояние | Риск при дефекте |
|---|---|---|---|
| Муфта | Зазор между дисками, состояние накладок, герметичность пневмоцилиндра | Зазор 0,5–1 мм, накладки без трещин, цилиндр держит давление 4 бар | Пробуксовка, перегрев, отказ пресса |
| Подшипники главного вала | Люфт в шатуне, нагрев после 10–15 ходов | Люфт не более 0,15 мм, температура не выше 60 °C | Задиры вала, капитальный ремонт |
| Направляющие ползуна | Зазор щупом, наличие задиров на плитах | Зазор 0,05–0,08 мм, царапины глубиной до 0,2 мм | Стук, уход точности, трещины станины |
| Пневмосистема | Состояние фильтра, наличие конденсата, работа распределителя | Фильтр чистый, конденсата нет, распределитель переключается без заеданий | Отказ муфты, коррозия цилиндра |
| Ремни привода | Натяжение, трещины, износ профиля | Прогиб при нажатии 10–15 мм, без трещин | Проскальзывание, потеря мощности |
При осмотре конкретного экземпляра стоит также проверить комплектность: наличие кожухов, ограждений, паспорта. Если паспорта нет — уточнить год выпуска по табличке на станине: для LEXn-100C это помогает понять, какая версия муфты установлена (ранние выпуски могли иметь механическое включение).
Вывод
LEXn-100C — надёжный пресс при условии регулярного обслуживания. Главные точки контроля: муфта, подшипники главного вала, направляющие и пневмосистема. Большую часть работ можно выполнять силами цеха, но замену втулок и ремонт вала лучше доверить специалистам. При покупке б/у экземпляра критично проверить состояние муфты и люфт в шатуне — эти узлы определяют остаточный ресурс машины.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.