Обслуживание многопильного станка Китай MRS-120: что, как и когда
Китай MRS-120 · Многопилы · Редакция Промсделки · чтение 5 мин · обновлено 31.10.2026
Многопильный станок с гусеничной подачей MRS-120 (производства Китай) — это высокопроизводительное оборудование для продольного раскроя древесины, рассчитанное на работу в линиях с интенсивной загрузкой. Высота пропила 120 мм и ширина приёмного окна 650 мм позволяют распускать горбыль, брус и доски. Мощность привода пильного вала 37 кВт и общая мощность 39,57 кВт указывают на серьёзный запас прочности. Конструкция рассчитана на работу с короткими заготовками от 600 мм, что накладывает особые требования к системе подачи и прижима. От того, насколько грамотно организовано обслуживание этого станка, напрямую зависит стабильность пропила, ресурс пил и общая производительность линии.
Основные узлы, требующие регулярного внимания
Пильный вал (Ø70 мм)
Центральный узел станка. На вал устанавливается до 12 пил диаметром 200–380 мм. Ключевой момент — балансировка пакета. Даже незначительное биение (более 0,05 мм) приводит к разбросу ширины пропила и преждевременному выходу пил из строя. Подшипники вала работают в условиях высоких нагрузок и нагрева, поэтому их состояние проверяют при каждом плановом ТО. При монтаже пил обязательно используют проставочные кольца и строго контролируют момент затяжки гайки вала.
Гусеничная подача
Обеспечивает тягу заготовки. Скорость регулируется в диапазоне от 4 до 30 м/мин. На малых скоростях возрастает риск подгорания древесины, если пилы затуплены или смазка недостаточна. Износ гусеничной ленты, её натяжение и загрязнение смолой — главные проблемы. Регулировка натяжения — операция, которую выполняют при каждом еженедельном обслуживании.
Верхние прижимные вальцы (4 шт.)
Фиксируют заготовку. Электромеханическая регулировка высоты упрощает настройку, но требует проверки работоспособности сервоприводов и состояния резиновых бандажей. Изношенные бандажи не обеспечивают равномерного прижима, что ведёт к вибрации и кривому пропилу.
Система автоматической смазки
Снижает трение и нагрев пил. Важно контролировать уровень и тип масла, а также чистоту форсунок. Использование густого масла забивает форсунки, работа без смазки ведёт к перегреву пил и подгоранию смолы на валу.
Аспирация (2 х 150 мм)
Удаляет опилки. Забитые патрубки или неплотный кожух приводят к перегреву двигателя и скоплению отходов в станке. Размер аспирационных отверстий — 2 х 150 мм, их пропускная способность должна соответствовать мощности системы стружкоудаления.
Расходники и материалы
- Пильные диски: Посадочное отверстие 70 мм. Для MRS-120 подходят диски диаметром от 200 до 380 мм. Выбор зависит от породы древесины и требуемого качества пропила. Для чистового раскроя используют строгальные диски, для общих работ — диски с твёрдосплавными напайками.
- Смазка для гусеницы: Обычно используется цепное масло или специальные составы для гусеничных подач. Нельзя использовать отработку — она забивает звёздочки и направляющие.
- Масло для системы смазки пил: Специальное масло для пильных цепей или био-масло для деревообработки. Не допускается применение веретённого или моторного масла — оно плохо распыляется и коксуется.
- Подшипники: В пильном валу и роликах подачи. Используются закрытые подшипники с консистентной смазкой, но при перегреве смазка вытекает, и подшипник выходит из строя.
Регламент обслуживания
| Период | Работы |
|---|---|
| Ежесменно | Визуальный осмотр пил, проверка натяжения гусеницы, очистка аспирационных отверстий, проверка уровня масла в системе смазки. |
| Еженедельно | Очистка станка от смолы и опилок (продувка сжатым воздухом или промышленным пылесосом). Проверка состояния прижимных вальцов. |
| Ежемесячно | Проверка биения пильного вала индикатором часового типа. Замена масла в системе смазки (если не используется централизованная подача). Смазка цепей подачи. |
| Раз в полгода | Замена подшипников пильного вала (по состоянию). Проверка электромеханических приводов регулировки вальцов. Ревизия направляющих гусеницы. |
| Ежегодно | Полная ревизия станка. Замена пил (если не менялись по износу). Проверка изоляции электродвигателей и цепей управления. |
Типичные ошибки обслуживания
- Экономия на пилах: Использование дешёвых дисков или работа тупыми пилами резко увеличивает нагрузку на вал и подшипники, приводит к перегреву и вибрации.
- Игнорирование биения вала: Даже небольшое биение (более 0,05 мм) приводит к разбросу ширины пропила и преждевременному выходу пил из строя.
- Неправильная смазка: Заливка густого масла в систему смазки пил забивает форсунки. Использование неподходящей смазки для гусеницы ускоряет её износ.
- Забитая аспирация: Работа с закрытыми или забитыми патрубками аспирации приводит к перегреву двигателя и быстрому загрязнению механизмов подачи.
- Самостоятельная замена подшипников без опыта: Неправильная запрессовка подшипника в вал гарантирует его скорый выход из строя и риск повреждения посадочного места.
Сравнение подходов к обслуживанию узлов
| Узел | Когда подходит самостоятельное обслуживание | Риск | Что проверить |
|---|---|---|---|
| Замена пил | При плановой замене, если есть опыт | Неправильная затяжка, дисбаланс пакета | Момент затяжки, состояние проставочных колец |
| Замена масла/смазки | При каждом ТО | Использование не тех материалов | Соответствие масла спецификации, чистота форсунок |
| Регулировка натяжения гусеницы | При еженедельном осмотре | Перетяжка (разрыв ленты) | Прогиб ленты, износ звёздочек |
| Замена подшипников вала | Только при наличии опыта и пресса | Повреждение посадочного места вала | Биение вала (более 0,1 мм), стук в редукторе |
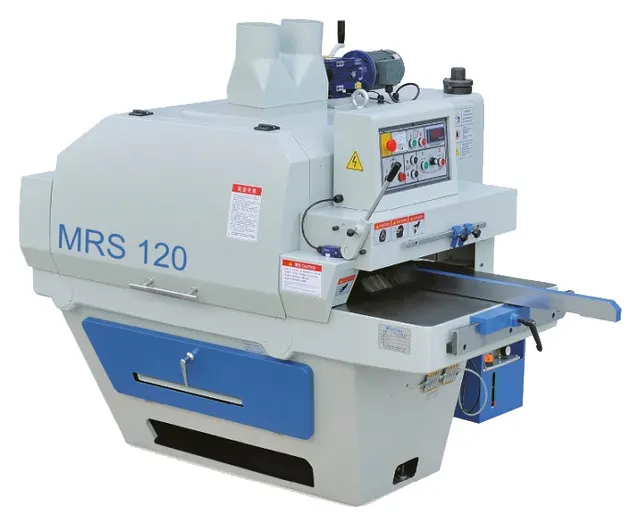
Чтобы разобрать это на реальном примере, возьмём один из MRS-120, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: Многопильный станок с гусеничной подачей MRS-120.
Конкретный станок находится в Москве. Год выпуска и фактическое состояние в объявлении не указаны. Цена — 1 831 000 рублей. На фотографиях можно оценить общее состояние станка, комплектность и наличие оригинальных узлов. При осмотре такого станка в первую очередь проверяют состояние гусеничной ленты, биение вала и работу системы смазки.
Выводы
Регламентное обслуживание MRS-120 — это не просто замена расходников, а системная работа по контролю состояния пильного вала, гусеничной подачи и прижимных вальцов. Основные риски связаны с использованием некачественных пил, неправильной смазкой и игнорированием вибраций. При осмотре конкретного станка в первую очередь проверяют состояние гусеничной ленты, биение вала и работу системы смазки.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге