Обслуживание Китай MJ153: узлы, расходники и регламент
Китай MJ153 · Пилорамы · Редакция Промсделки · чтение 5 мин · обновлено 22.10.2026
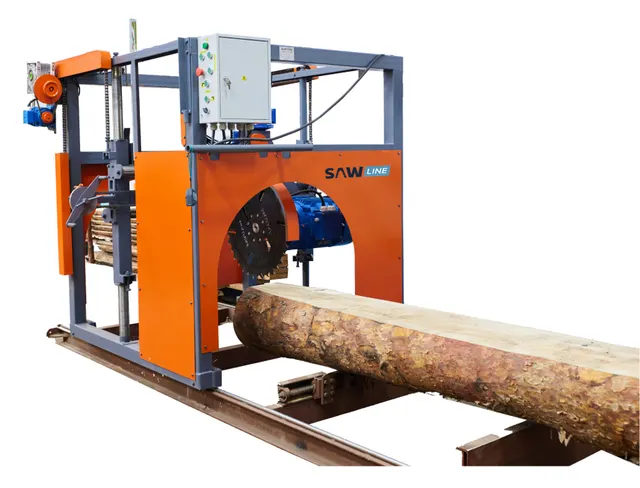
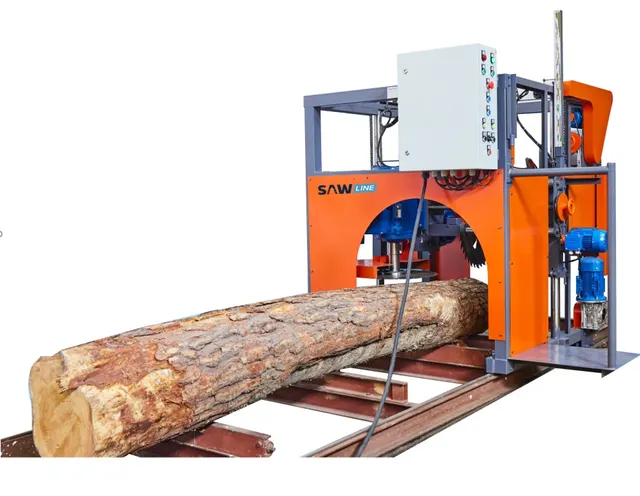
Круглопильный (прирезной) станок MJ153 — это стационарное оборудование для продольного раскроя древесины. В отличие от цепных бензопил, здесь нет топливной системы, свечей и карбюратора, поэтому регламент обслуживания другой и привязан к механическим узлам, электродвигателю и системе подачи. Открытых данных именно по MJ153 немного, поэтому рекомендации ниже составлены на основе паспортных характеристик станка, типовых процедур для прирезных станков с гусеничной подачей и правил безопасной эксплуатации.
Чтобы разобрать это на реальном примере, возьмём один из MJ153, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/kruglopilnyy-prireznoy-stanok-s-avtomaticheskoy-podchaey-mj153/.
Конструкция: какие узлы требуют внимания
MJ153 — это станок с прямым расположением пильного вала, на который установлен диск диаметром 305 мм. Посадочный диаметр вала — 25,4 мм, частота вращения — 3000 об/мин. Такая схема не имеет сложных редукторов, но требует строгого соответствия диска посадочному отверстию. При установке диска с переходным кольцом или изношенным посадочным местом возникает биение, которое быстро разрушает подшипники и приводит к неровному пропилу.
Второй важный узел — гусеничный транспортер, который подаёт заготовку на пилу. Он приводится отдельным двигателем мощностью 0,75 кВт через инвертор, позволяющий плавно менять скорость подачи от 12 до 22 м/мин. Транспортер состоит из гусеничной ленты, звёздочек и натяжного механизма. Опилки, смола и грязь, попадающие между лентой и звёздочками, ускоряют износ и провоцируют проскальзывание.
Третий узел — боковой упор, который перемещается через реечную передачу. Он задаёт ширину раскроя. Рейка открыта сверху и быстро забивается опилками. Без регулярной очистки и смазки упор начинает двигаться рывками, что делает ширину пиления нестабильной.
Верхняя и нижняя когтевая защита — элементы безопасности, их работоспособность тоже стоит контролировать. Забитая опилками когтевая защита может не выполнить свою функцию при обратном выбросе заготовки.
Расходные материалы для MJ153
Основной расходный элемент — пильный диск. Для продольного раскроя следует применять диски с положительным передним углом зуба, предназначенные для работы на высоких подачах. Диаметр диска должен быть 305 мм, посадочное отверстие — 25,4 мм. Использование дисков другого диаметра или с посадочным отверстием с допуском недопустимо.
Для направляющих и реечной передачи бокового упора нужна консистентная смазка. Лучше использовать составы на литиевой основе: они не вымываются опилками и сохраняют свойства при перепадах температур в цехе. Для гусеничного транспортера применяют смазку для цепных передач или графитовую смазку, в зависимости от рекомендации производителя.
Также стоит иметь в запасе очиститель для удаления смолы с диска и ленты. Со временем смола налипает на зубья и поверхность транспортера, увеличивая трение и нагрев.
Регламент обслуживания
Ежесменные работы
- Визуальный осмотр станка: состояние пильного диска, защитных кожухов, электрических кабелей и заземления.
- Проверка аспирационного отверстия диаметром 110 мм — оно не должно быть забито опилками. Сужение канала ухудшает удаление стружки, и она попадает в механизм подачи.
- Прослушивание работы станка на холостом ходу: стуки, вибрация, посторонний шум — повод остановить работу и выяснить причину.
Еженедельное обслуживание
- Очистить гусеничную ленту и звёздочки от опилок и смолы.
- Проверить натяжение гусеничной ленты. Провисшая лента даёт толчки при подаче, чрезмерное натяжение перегружает двигатель подачи.
- Смазать направляющие и рейку бокового упора.
- Проверить фиксацию пильного диска и фланцев.
Периодическое обслуживание (по наработке)
Конкретные интервалы обычно приводятся в руководстве по эксплуатации конкретного экземпляра. Ориентиром для станков такой мощности служит проверка подшипников пильного вала каждые 200–300 моточасов. Признаки износа — нагрев корпуса, лёгкий гул, люфт вала. В этих условиях требуется замена подшипников, что лучше делать в сервисе.
Также раз в несколько месяцев стоит проверять состояние инвертора: отсутствие ошибок на дисплее, стабильность регулировки скорости. Пыль внутри шкафа — частая причина перегрева силовых элементов.
Ошибки обслуживания, которые приводят к поломкам
Самая распространённая ошибка — работа пильным диском, у которого изношены или выщерблены зубья. Затупленный диск перегружает двигатель мощностью 7,5 кВт, вызывает вибрацию и может лопнуть на высокой подаче. Менять диск нужно при первых признаках ухудшения качества реза.
Вторая типичная ошибка — использование диска со старым посадочным отверстием, «раскрученным» от слабой затяжки фланцев. Даже небольшое биение на 3000 об/мин превращается в серьёзную вибрацию и бьёт по подшипникам пильного вала.
Нельзя пренебрегать очисткой аспирации. Если стружка не удаляется, она набивается между гусеничной лентой и столом, увеличивая сопротивление подачи. Это перегружает двигатель подачи (0,75 кВт), и инвертор может выдать ошибку перегрева.
Рейку бокового упора часто забывают смазывать. В результате упор начинает двигаться скачкообразно, заготовка уходит от заданного размера, а сама гребёнка рейки истирается. Замена рейки — дорогостоящая операция, проще регулярно смазывать.
Что делают сами, а что доверяют сервису
Самостоятельно можно выполнять ежесменные и еженедельные операции: очистку, смазку доступных узлов, замену пильного диска, подтяжку крепежа. Замену пильного диска следует делать при полностью отключённом станке и с использованием торцевого ключа, чтобы не сорвать шлицы.
К сервисным работам относятся замена подшипников пильного вала, ремонт гусеничного транспортера (замена ленты, звёздочек), диагностика инвертора и замена его силовых элементов, ремонт электродвигателя. Эти операции требуют специнструмента, а замена подшипников — ещё и контроля соосности после сборки. В домашней мастерской качественно выполнить их сложно.
Сравнительная таблица обслуживания узлов
| Узел | Когда обслуживать | Риск при пропуске | Что проверить |
|---|---|---|---|
| Пильный диск | При снижении качества реза, после 100–150 часов работы | Перегрузка двигателя, вибрация, разрушение диска | Чёткость заточки зубьев, целостность посадочного отверстия, наличие трещин |
| Гусеничный транспортер | Еженедельно | Проскальзывание, неравномерная подача, износ звёздочек | Натяжение ленты, состояние зубьев звёздочек, отсутствие смолы |
| Боковой упор (рейка) | Еженедельно | Заклинивание, неравномерный ход, износ рейки | Чистота, наличие смазки, равномерность перемещения |
| Подшипники пильного вала | Каждые 200–300 моточасов | Люфт вала, сильный нагрев, повышенный шум | Люфт, гул при вращении, температура корпуса |
| Аспирационная система | Ежесменно | Перегрев из-за плохого охлаждения, попадание опилок внутрь станка | Проходимость патрубка, целостность раструба |
Вывод
Обслуживание MJ153 сводится к двум основным направлениям: поддержание чистоты и своевременная смазка подвижных элементов. Пильный узел с валом 25,4 мм и диск 305 мм — к ним нужно относиться особенно внимательно: биение на 3000 об/мин быстро разрушает станок. Гусеничный транспортер и реечный упор — вторая зона риска, там, где обычно начинаются проблемы при работе на влажной или смолистой древесине.
Данных о типичных поломках именно MJ153 в открытых источниках пока мало, поэтому любые нестандартные звуки, нагрев или нарушение геометрии пиления должны стать поводом для остановки и осмотра. Спокойная работа станка в паспортных режимах при регулярной очистке — это то, что позволяет ему ходить долго без серьёзных вложений.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.