Китай MH6213 б/у: на что смотреть при осмотре
Китай MH6213 · Сращивание и склейка · Редакция Промсделки · чтение 5 мин · обновлено 30.10.2026
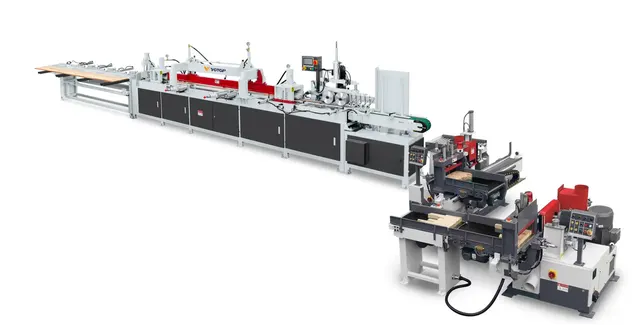
Клеенаносящий двухсторонний станок MH6213 — оборудование для нанесения клея на заготовки перед сборкой пакетов или склейкой щитов. Станок рассчитан на ширину заготовок 1300–1600 мм, толщину до 80 мм. Скорость подачи — 20 м/мин, привод — двигатель мощностью 2,2 кВт. В конструкции два наносящих вала диаметром 210 мм. Масса станка — до 1050 кг.
Б/у станок — возможность сэкономить, но требует внимательного осмотра. Приведённый ниже порядок проверки помогает выявить дефекты, которые превратят недорогую покупку в затратный ремонт.
Что проверить в первую очередь
Осмотр начинают без запуска — с холодного станка. В первую очередь смотрят, нет ли повреждений, которые сразу делают станок непригодным.
Рама и станина. Проверяют сварные швы, особенно в местах крепления валов и двигателя. Трещины и деформации — повод отказаться. Допустимы мелкие царапины и следы коррозии, если они не уменьшают жёсткость.
Наносящие валы — сердце станка. Их состояние определяет равномерность нанесения клея. Смотрят поверхность: ржавчина и глубокие риски не допускаются. Биение проверяют индикатором при провороте вала вручную. Норма — не более 0,1 мм; всё, что больше, создаст разную толщину клея по ширине.
Зазор между наносящим и дозирующим валами проверяют щупом в нескольких точках по длине. Он должен быть одинаковым. Если у одного края щуп входит с усилием, а у другого свободно — валы изношены или разбалансированы.
Привод. Осматривают редуктор, натяжение цепи или ремня, люфты. Подтёки масла, гул при провороте и износ звёздочек — тревожный признак. Проверяют двигатель: он должен быть чистым, без следов перегрева.
Электрооборудование проверяют при открытом шкафе: клеммы без потемнений, кабели без скруток, аварийная кнопка нажимается чётко. Любые оплавления или нерабочая кнопка — основание для торга или отказа.
| Узел | Как проверить | Норма | Тревожный признак | Последствия |
|---|---|---|---|---|
| Наносящие валы | Визуальный осмотр, проверка биения индикатором | Ровная поверхность, биение до 0,1 мм | Глубокие риски, коррозия, износ в средней части | Неравномерное нанесение клея, перерасход |
| Дозирующий зазор | Щуп в нескольких точках по длине | Одинаковый зазор по всей длине | Клиновидный зазор, люфт винтов | Непроклей или выжимание клея |
| Привод | Осмотр редуктора, натяжение ремня/цепи, люфты | Без подтёков масла, натяжение нормальное | Подтёки масла, износ звёздочек, болтающийся вал | Замена редуктора или двигателя |
| Электрооборудование | Открыть шкаф, проверить клеммы и аварийные кнопки | Клеммы затянуты, кнопка работает | Скрутки, оплавления, нерабочая кнопка | Короткое замыкание, пожар |
| Рама | Осмотр сварных швов, проверка геометрии | Трещин нет, перекосов нет | Трещины в сварке, деформация | Нарушение соосности валов |
Как проверять в работе
После визуального осмотра переходят к проверке в работе. Её разбивают на три этапа: холодный запуск, прогрев и работа под нагрузкой.
Холодный запуск. Станок должен набрать обороты без рывков. До включения проверяют вращение валов вручную: оно должно быть лёгким, без заеданий. Посторонние скрежеты и стуки указывают на износ подшипников.
Прогрев. Через 15–20 минут работы проверяют корпус двигателя и редуктора ладонью — не должно быть чрезмерного нагрева. Вибрация рамы допускается незначительная; сильная тряска говорит о дисбалансе валов или износе подшипников.
Работа под нагрузкой. Пропускают пробную заготовку. На выходе слой клея должен быть равномерным, без пустых полос и комков. Проверяют точность выставки по толщине — при заявленных 80 мм зазор не должен изменяться в процессе подачи. Если станок двухсторонний, проверяют одинаковое покрытие с обеих сторон. Скорость подачи 20 м/мин не должна самопроизвольно меняться — рывки указывают на износ привода или системы управления.
Какие узлы дорого обходятся в ремонте
Не все узлы одинаково дороги в ремонте. Дороже всего обходятся наносящие валы: их шлифовка и хромирование по стоимости может достигать половины цены станка. Поэтому валы с глубокими рисками или коррозией — серьёзный повод отказаться от покупки.
Редуктор и двигатель — тоже недешёвые позиции. Подтёки масла, гул при работе и значительный зазор в передачах могут потребовать замены всего привода. Ремонт подшипниковых узлов дешевле, но при выработке посадочных мест приходится растачивать корпуса, что добавляет расходов.
Электроника на таких станках простая, но частотные преобразователи, если они установлены, при неаккуратной эксплуатации выходят из строя. Ремонт блока в сервисе иногда затягивается на несколько недель — станок простаивает.
Комплектность и допустимые недостатки
Чтобы разобрать это на реальном примере, возьмём один из MH6213, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: объявление. В объявлении состояние станка не указано, цена — 988 200 рублей, местонахождение — Москва. Отсутствие описания состояния повышает риск: полагаться только на фразу «не указано» нельзя, поэтому осмотр обязателен.
Комплектность. У б/у станка должны быть паспорт изделия, инструкция по эксплуатации и комплект ЗИП. Если продавец обещает «полный комплект», уточняют наличие запасных щёток, крепежа и инструмента для обслуживания. Если документации нет, придётся восстанавливать её самостоятельно, а это дополнительное время и деньги.
Допустимые недостатки
Следы эксплуатации в виде мелких царапин на корпусе, потёртостей и остатков клея на станине — норма. Их можно устранить при подготовке к работе. Настораживать должны функциональные дефекты: трещины, износ валов, неработающие механизмы.
Тревожные признаки
К ним относятся: отсутствие паспорта; несвежие следы сварки на раме, которые могут скрывать трещину; неоригинальные детали привода, поставленные «с руки»; следы масла на полу под редуктором; неработающая аварийная кнопка. Каждый из этих пунктов — основание либо для серьёзного торга, либо для отказа.
Короткий чек-лист осмотра
- Проверить сварные швы рамы на трещины и деформации.
- Осмотреть наносящие валы на риски и коррозию; проверить биение индикатором.
- Проконтролировать зазор между валами щупом по всей длине.
- Оценить натяжение цепи или ремня привода.
- Включить станок, послушать посторонние шумы, через 15 минут проверить нагрев двигателя.
- Пропустить пробную заготовку, проверить равномерность нанесения клея.
- Уточнить наличие паспорта, инструкции и ЗИП.
- Проверить аварийную кнопку и работу электрооборудования.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге