Обслуживание Китай CUT 2000: узлы, расходники и регламент
Китай CUT 2000 · Торцовка и оптимизация · Редакция Промсделки · чтение 4 мин · обновлено 12.11.2026
Проходной торцовочный станок CUT 2000 (Cross Cut 2000) с двумя пилами предназначен для торцовки заготовок длиной до 2000 мм, толщиной до 110 мм и шириной до 300 мм. Два пильных суппорта диаметром 450 мм, ленточный транспортёр и цепной конвейер – основные узлы, от состояния которых зависит точность и безопасность работы. Поскольку прямых отзывов владельцев этой модели в открытых источниках нет, рекомендации по обслуживанию даются на основе типового оборудования данной категории: проходные торцовочные станки с двумя независимыми пильными суппортами и комбинированной системой подачи.
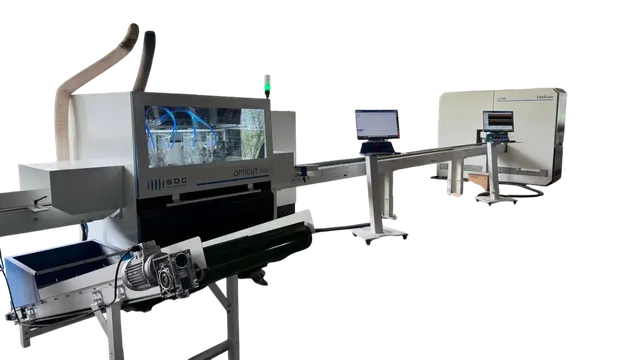
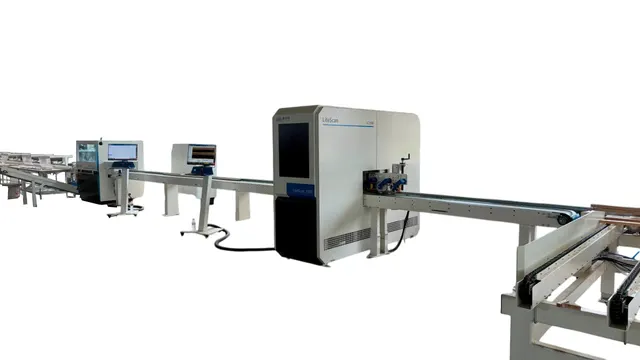
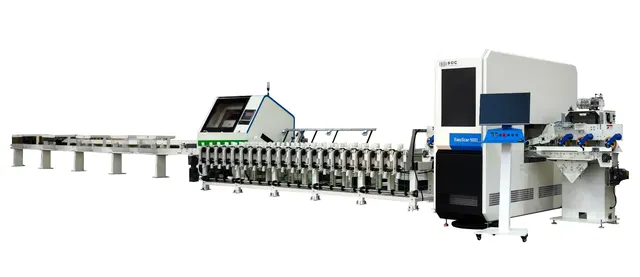
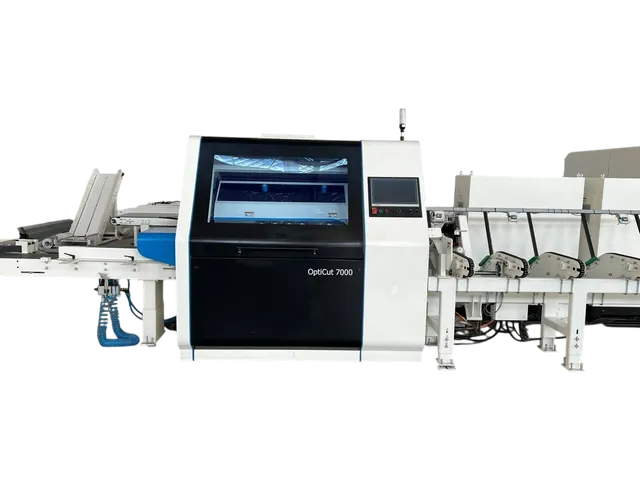
Чтобы разобрать это на реальном примере, возьмём один из CUT 2000, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: CUT 2000 на площадке. На фотографиях видно расположение пильных суппортов, ленточного транспортёра и цепного конвейера.
Узлы, требующие внимания
Чтобы разобрать сказанное на реальном примере, возьмём одну из позиций каталога: Проходной торцовочный станок CROSS CUT (2 пилы), Cross Cut 2000. Дальше - фотографии этого экземпляра.

Проходной торцовочный станок CROSS CUT (2 пилы), Cross Cut 2000 - фото 1 из 1 в карточке продавца
Пильные суппорты
Каждый суппорт оснащён двигателем 4 кВт, пильным валом с частотой 2850 об/мин и подшипниковыми опорами. Основные элементы, требующие регулярного контроля: подшипники вала (типичный ресурс – 3000–5000 моточасов), состояние пильного диска (износ зубьев, биение), надёжность крепления фланцев. При каждом осмотре проверяют отсутствие люфта вала и посторонних шумов.
Ленточный транспортёр и цепной конвейер
Ленточный транспортёр (двигатель 0,37 кВт) отвечает за подачу заготовок. Со временем изнашивается лента, особенно кромки, и натяжной механизм. Цепной конвейер (1,1 кВт) передаёт заготовки на пиление – здесь нужно следить за натяжением цепи, износом звёздочек и состоянием направляющих. Смазку цепи выполняют каждые 100 моточасов консистентной смазкой.
Аспирационная система
Два отверстия диаметром 100 мм подключены к внешней системе пылеудаления. Забитые каналы или скопление опилок внутри станка приводят к перегреву двигателей и ухудшению качества реза. Фильтры (если они установлены на станке) чистят или меняют еженедельно.
Электрика и пневматика
Проверка контактов, пускателей, реле – раз в месяц. Если станок оснащён пневматическими прижимами, следят за герметичностью шлангов и чистотой фильтра-влагоотделителя.
Расходные материалы
- Пильные диски: 450×30 мм, твёрдосплавные. Ресурс одной пилы – от 80 до 150 м³ распила (зависит от породы дерева и режима подачи).
- Подшипники: для пильных валов – обычно закрытого типа 6205 или 6206. Замена – по износу (люфт, шум).
- Смазка: консистентная (Литол-24, CIATIM) для цепей и направляющих. Синтетическое масло для подшипников.
- Ремни: клиновые на транспортёре и конвейере – проверка натяжения каждые 500 моточасов, замена при растрескивании.
- Фильтры аспирации: бумажные или тканевые (если установлены) – замена по достижении предела забивки.
Регламент обслуживания
| Период | Что делать | Кто выполняет |
|---|---|---|
| Ежесменно | Визуальный осмотр ленты, цепи, пил. Удаление опилок с направляющих и суппортов. Проверка уровня масла (если есть редукторы). | Оператор |
| Еженедельно | Чистка аспирационных каналов. Проверка натяжения ленты и цепи. Смазка цепей. | Оператор или механик |
| Ежемесячно | Ревизия подшипников пильных валов (прослушивание, проверка люфта). Контроль состояния пильных дисков (замена или заточка). Проверка электрических соединений. | Механик |
| Каждые 500 моточасов | Замена подшипников (по результатам проверки). Очистка и смазка подшипниковых узлов транспортёра. Проверка зазоров в приводах. | Механик |
| Ежегодно | Комплексное ТО с разборкой пильных суппортов, замена уплотнений, обновление смазки в редукторах (при наличии). | Сервисная бригада |
Типичные ошибки обслуживания
- Забывают очищать аспирацию. Скопление опилок внутри станка – причина перегрева двигателей и ускоренного износа подшипников.
- Экономят на пильных дисках. Использование затупленных дисков приводит к перегрузке двигателей, повышенному биению и сколам на заготовке.
- Неправильное натяжение ленты транспортёра. Слабое натяжение – проскальзывание, сильное – ускоренный износ подшипников вала.
- Пропускают замену подшипников. При появлении люфта эксплуатация станка ведёт к разрушению посадочных мест и дорогостоящему ремонту.
- Не соблюдают регламент смазки. Сухая цепь конвейера рвётся, подшипники клинят.
Что делают сами, а что поручают сервису
Оператор может проводить ежесменный осмотр, чистку, смазку цепей и замену пильных дисков (при наличии навыков). Замену подшипников пильных валов, ремонт электрики, регулировку параллельности суппортов и юстировку системы синхронизации пил лучше доверить квалифицированному сервису. Сложность в том, что CUT 2000 имеет два независимых суппорта – при неправильной настройке может нарушиться синхронность реза, что приведёт к браку.
Сравнение подходов: самостоятельное обслуживание vs сервис
| Вид работ | Самостоятельно | Сервис | Когда что выбирать | Риск | Что проверить |
|---|---|---|---|---|---|
| Чистка аспирации, смазка цепей, замена пил | Да | Нет | При наличии слесарного инструмента и опыта | Травмы при работе с пилами | Фиксация суппортов перед заменой |
| Замена подшипников пильных валов | Возможно | Рекомендуется | При наличии пресса и съёмников, точных регулировок | Перекос вала, биение, выход из строя | Проверить соосность с помощью индикатора |
| Ремонт электрики, настройка синхронизации суппортов | Нет | Да | Требуется схемотехника и программатор (если есть контроллер) | Ошибка проводки, короткое замыкание | Вызов сервиса с лицензией на электрооборудование |
Вывод
Обслуживание CUT 2000 – это регулярная чистка, своевременная замена пил, смазка цепей и контроль подшипников. Большую часть ежедневных операций может выполнять оператор, но для сложных работ (замена подшипников, настройка суппортов) разумнее привлекать сервис. Игнорирование регламента ведёт к перегреву, поломке пильных валов и дорогому ремонту. Поскольку заводских данных по этой модели нет, приведённые интервалы – усреднённые для станков данного типа; точные значения уточняйте по паспорту приобретённого оборудования.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге