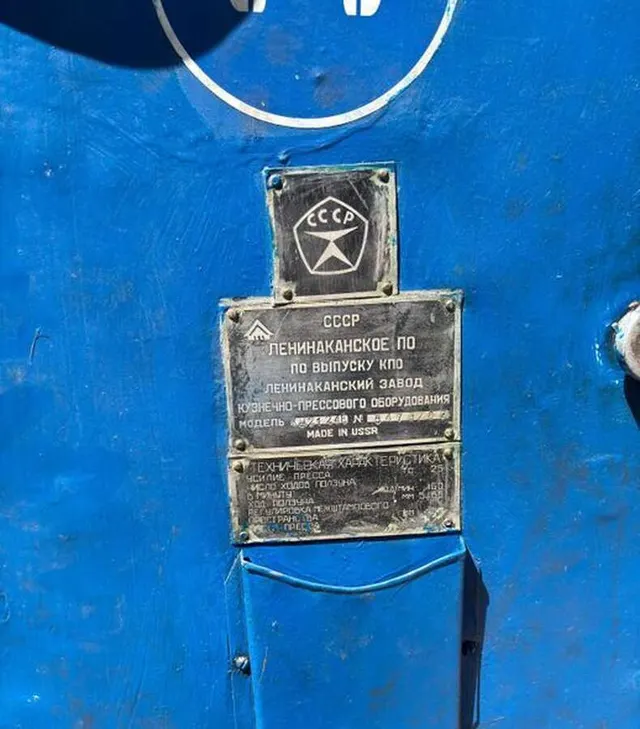
Обслуживание КД2124Е: узлы, расходники и регламент
КД2124Е · Прессы · Редакция Промсделки · чтение 4 мин · обновлено 08.11.2026
Кривошипный пресс КД2124Е с усилием 25 тонн — распространённая модель в небольших и средних производствах. От регулярности и качества обслуживания напрямую зависит ресурс его основных узлов. В этой статье разберём, какие элементы требуют внимания, какие расходники и материалы нужны, и что можно сделать своими силами, а что лучше доверить сервису.
Основные узлы, требующие внимания
Главный нагруженный узел пресса — эксцентриковый вал. Он вращается в бронзовых втулках, запрессованных в буксы. По отзывам владельцев, типичная неисправность — люфт вала более 1 мм из-за износа втулок. Также встречается ситуация, когда маховик начинает «восьмерить» при включённом сцеплении — это тоже указывает на износ втулок вала или самого сцепления.
Другие узлы, которые периодически требуют замены: регулировочный винт (КД2124-31И-407А), фильтр-влагоотделитель пневмосистемы (П-МК01.16), подштамповая плита (КД2324К). Вал эксцентриковый КД2124Е поставляется как отдельная запчасть — это подтверждённая позиция в каталогах.
Расходники и материалы
По паспорту пресса втулки эксцентрикового вала должны быть из бронзы БрОФ-10-1. Однако на практике применяют и другие материалы:
- БрОФ-10-1 — штатный вариант, хорошо зарекомендовал себя по износостойкости.
- БрАЖ — более дешёвая альтернатива, но, по наблюдениям, изнашивается быстрее. Для пресса важна именно мягкая бронза, поэтому экономия может обернуться частой заменой.
- Zedex ZX-100К и ZX-324 — полимерные композиты, которые ставят как альтернативу бронзе. Однако при числе ходов более 15 в минуту есть риск подплавления ZX-100К. ZX-324 дороже бронзы примерно в два раза, но по заявлениям производителя более термостойкий.
Для смазки пресса используется Литол-24. Владельцы рекомендуют смазывать узлы два раза в смену — это минимальный регламент для поддержания работоспособности.
Также в списке расходников: фильтр-влагоотделитель П-МК01.16 (заменяется по мере загрязнения), регулировочный винт (при износе резьбы или деформации), подштамповая плита (при выработке поверхности).
Регламент обслуживания
Ежесменное обслуживание сводится к смазке литолом и визуальному контролю люфтов. При появлении стука или биения маховика проверяют зазор в сопряжении вал–втулка.
Замена втулок — наиболее частая ремонтная операция. Технология, описанная владельцами: вал шлифуют «как чисто» (удаляют следы износа, но без уменьшения диаметра более допустимого), затем изготавливают новые втулки из БрОФ-10-1, запрессовывают их в буксы и растачивают в сборе с буксами в размер по валу с зазором +0,1 мм на диаметр (для 80-мм вала это 80,1 мм). Этот зазор необходим для масляной плёнки.
Если вал изношен неравномерно или имеет риски, его шлифуют на станке. При значительном износе вал заменяют целиком.
Типичные ошибки обслуживания
- Использование БрАЖ вместо БрОФ-10-1 — приводит к ускоренному износу и увеличению люфта.
- Установка полимерных втулок без учёта режима работы — при высоких частотах хода (более 15/мин) возможен нагрев и подплавление.
- Игнорирование люфта вала — если не заменить втулки вовремя, износ переходит на вал, и его приходится шлифовать или менять.
- Недостаточная смазка — редкое смазывание (реже двух раз в смену) ускоряет износ бронзы.
- Неправильная расточка втулок — если растачивать без сборки с буксами или с зазором меньше 0,1 мм, возможно заклинивание.
Сравнение вариантов втулок
| Материал | Когда подходит | Риск | Что проверить |
|---|---|---|---|
| БрОФ-10-1 | Штатный режим, любые частоты хода | Нет (проверен годами) | Соответствие твёрдости, отсутствие раковин |
| БрАЖ | Экономия при малой загрузке | Быстрый износ, люфт | Твёрдость (должна быть ниже, чем у вала) |
| Zedex ZX-100К | Режим до 15 ходов/мин, сухое трение | Подплавление при перегрузке | Температура втулки после 1 часа работы |
| Zedex ZX-324 | Высокие нагрузки, до 20 ходов/мин | Высокая цена | Стабильность зазора после обкатки |
Что делают сами, а что — сервис
Ежесменную смазку и визуальный осмотр выполняет оператор. Замену фильтра-влагоотделителя, регулировочного винта, подштамповой плиты обычно делают механики предприятия.
Шлифовку вала, изготовление и запрессовку втулок, расточку в сборе с буксами чаще заказывают в специализированных мастерских. Владельцы отмечают, что найти предприятие, которое отливает и точит втулки из БрОФ-10-1, вполне реально — это не уникальная операция.
Замена эксцентрикового вала целиком требует разборки станины и выверки, поэтому её также доверяют сервисной бригаде.
Вывод
Ресурс пресса КД2124Е напрямую зависит от своевременной замены бронзовых втулок и правильной смазки. Выбор материала втулок — компромисс между ценой и долговечностью. Штатная бронза БрОФ-10-1 остаётся самым надёжным вариантом. Полимерные аналоги требуют контроля режима работы и могут быть оправданы только при низких частотах хода.
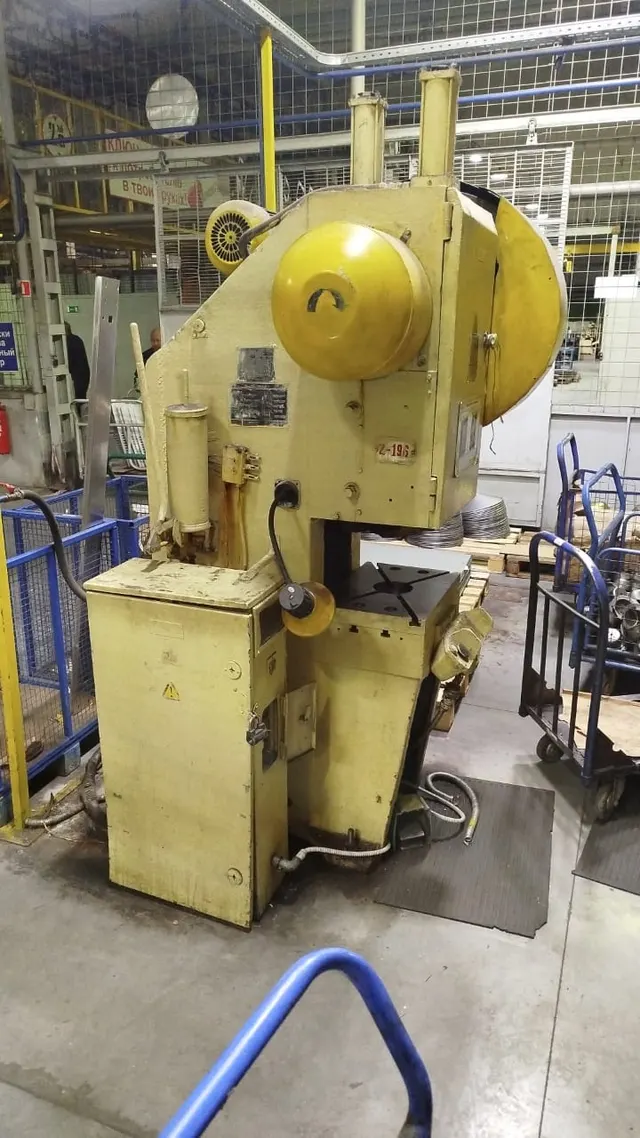
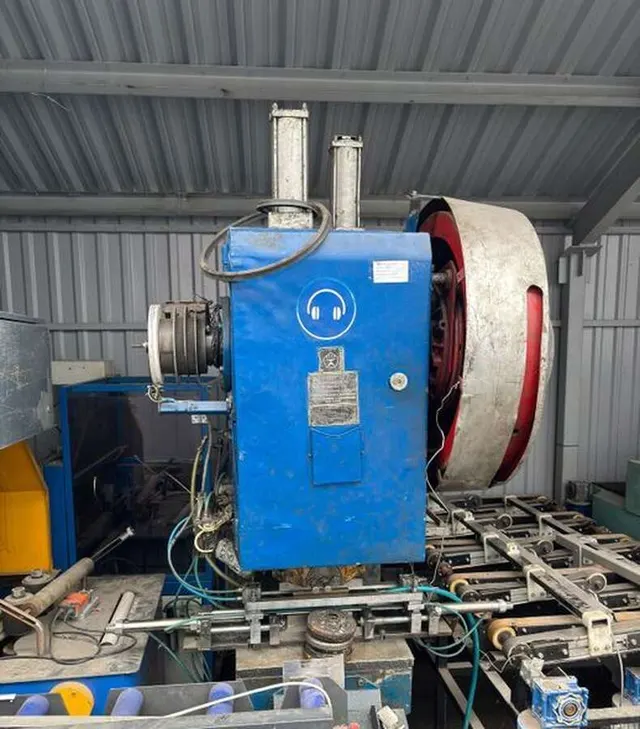
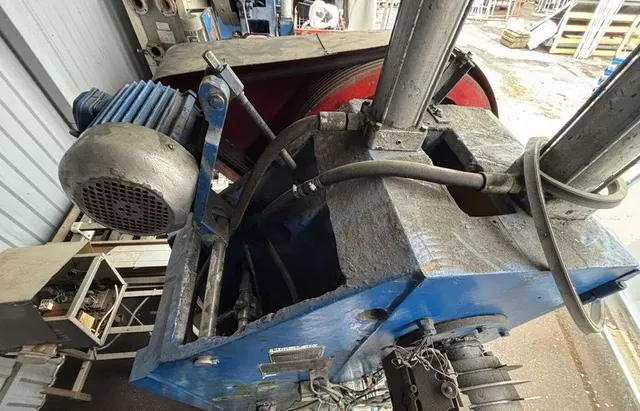
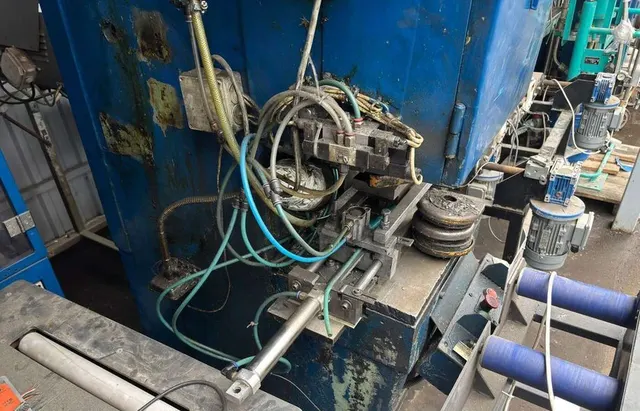
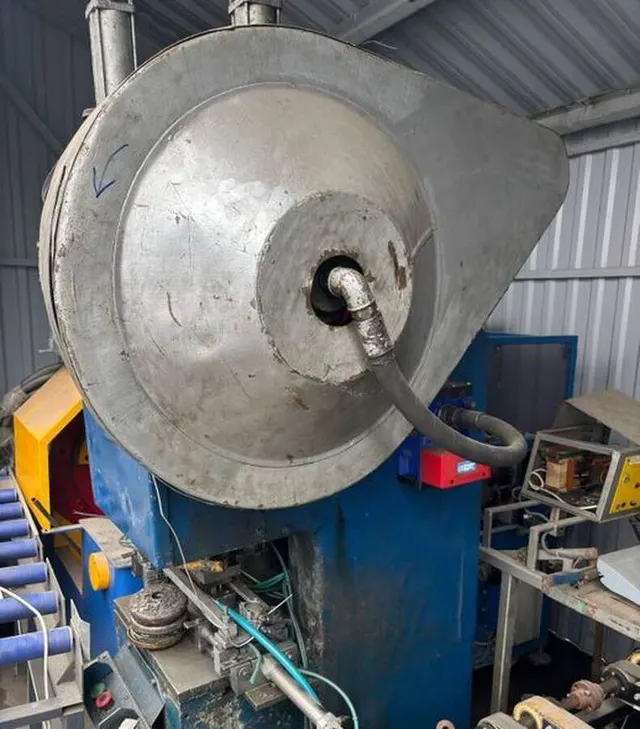
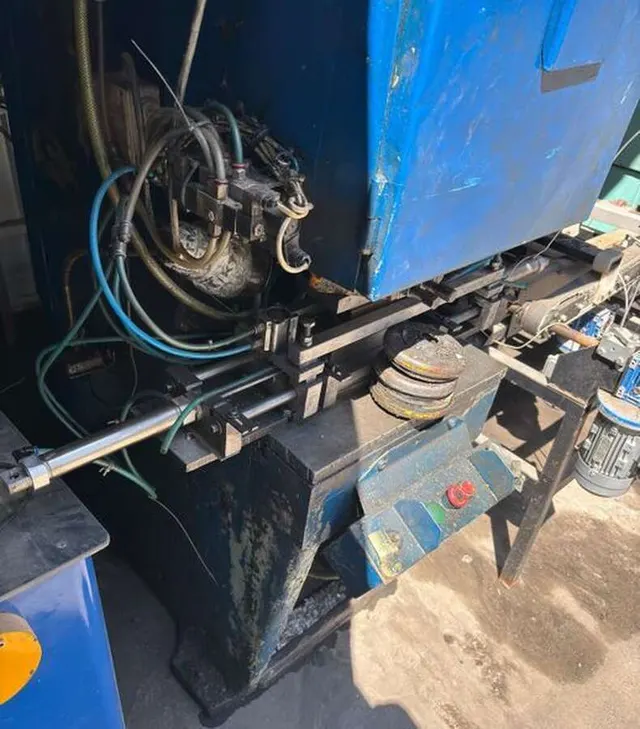
Чтобы разобрать это на реальном примере, возьмём один из прессов КД2124Е, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/krivoshipnyy-press-kd2124e/. Данный экземпляр имеет усилие 25 тонн, находится в рабочем состоянии. Год выпуска и наработка не указаны.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Видео по теме
Самодельный станок скручивает металлическую трубу в спираль для декоративных или технических целей.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.