Как проверить редуктор станка без разборки: индикатор и нагрев
Доверие и снятие рисков · Диагностика · Редакция Промсделки · чтение 5 мин · обновлено 19.09.2026
Редуктор — самый дорогой и трудоёмкий в ремонте узел станка. Если он изношен, станок теряет точность, начинает вибрировать и может выйти из строя через месяц работы. При осмотре б/у станка продавец, как правило, не разрешает разбирать редуктор — это нормальная практика, так как вскрытие требует времени и может нарушить уплотнения. Но без разборки можно получить достаточно данных для оценки состояния — достаточно индикатора часового типа и тестового запуска с замером температуры.
Почему редуктор — главный риск при покупке б/у станка
В редукторе изнашиваются подшипники, зубья шестерён, шлицевые соединения. Восстановление — замена корпуса или расточка под ремонтные втулки, изготовление новых валов. Это недели простоя и бюджет, сопоставимый с половиной стоимости станка. При этом внешне редуктор может выглядеть идеально: покрашен, без потёков масла. Единственный способ не ошибиться — проверить его без вскрытия.
Индикатор: что показывает люфт и как его замерить
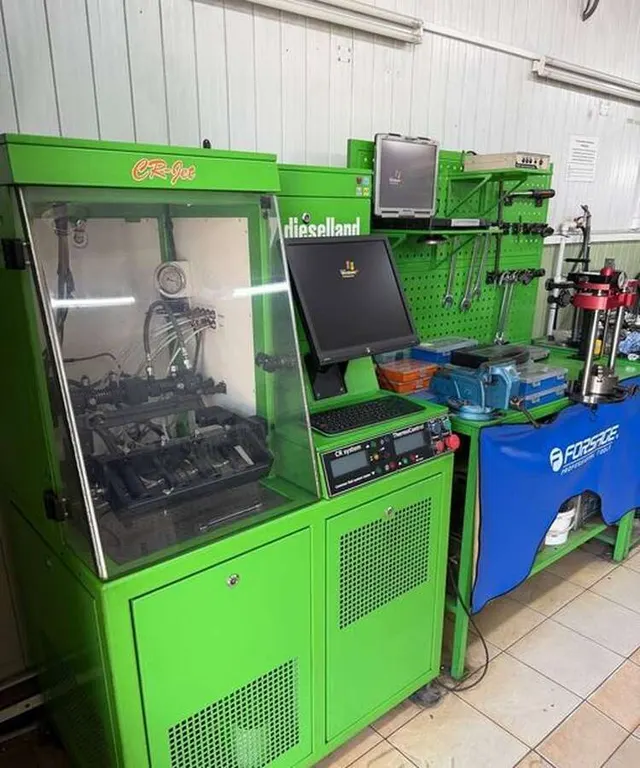
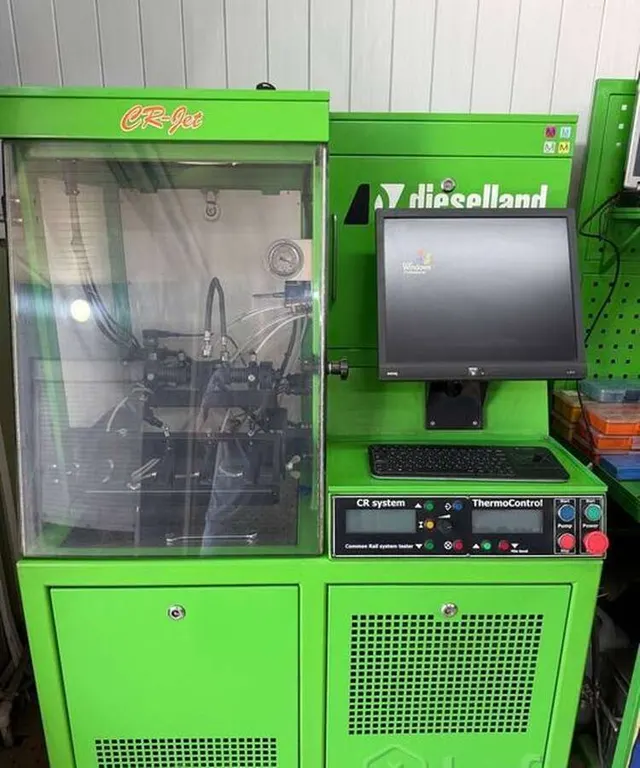
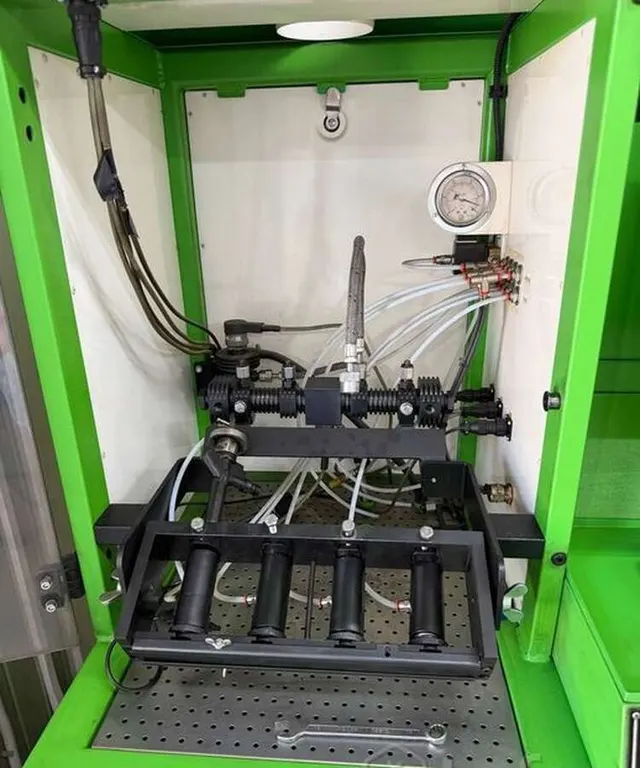
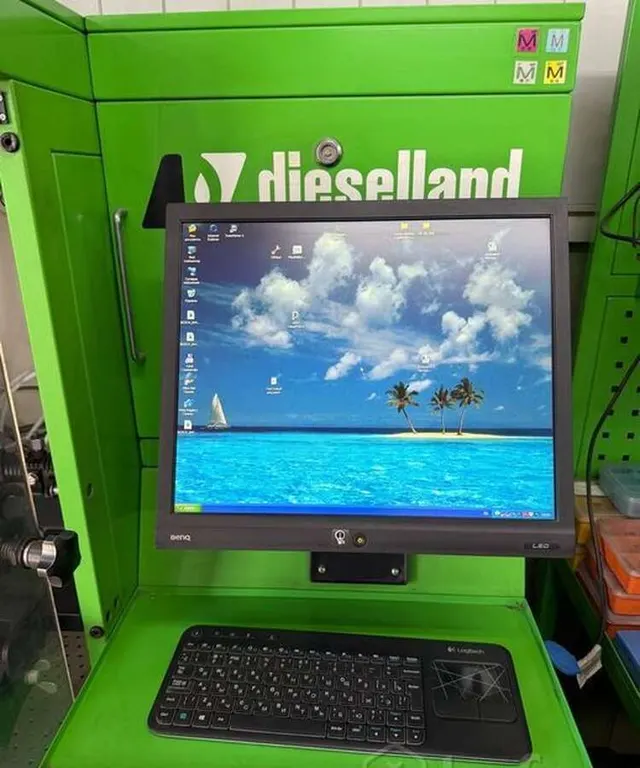
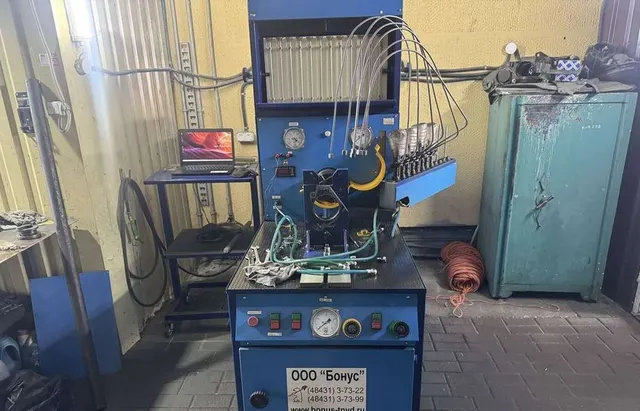
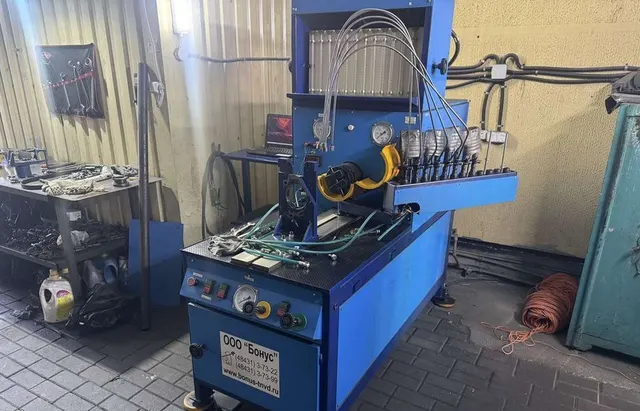
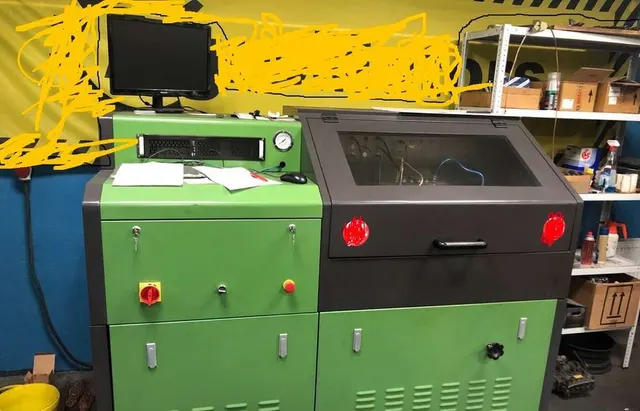
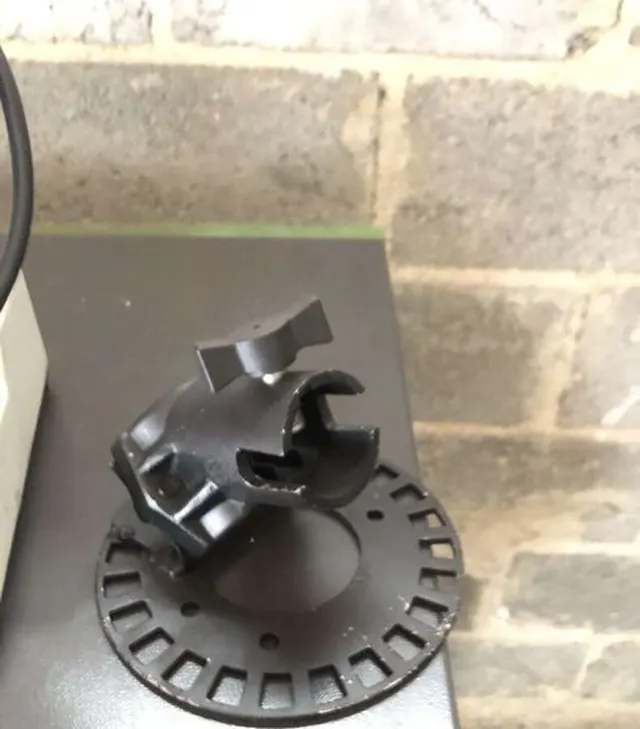
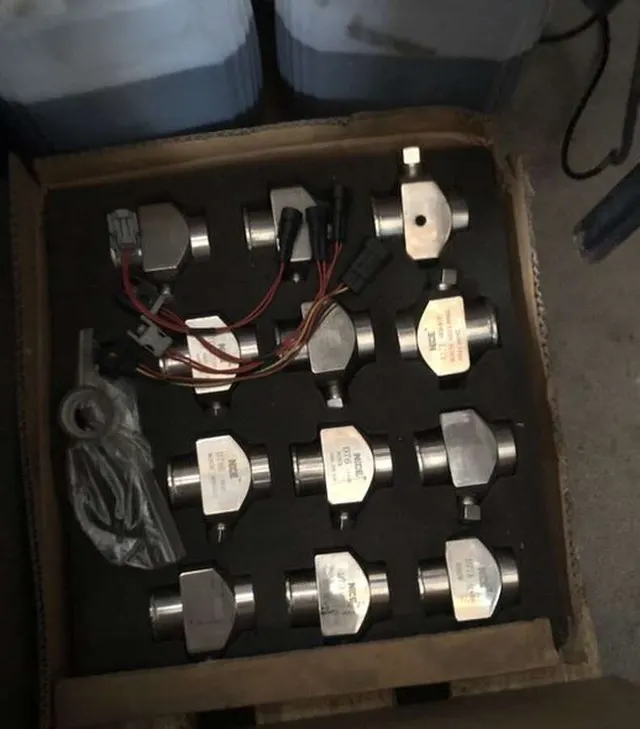
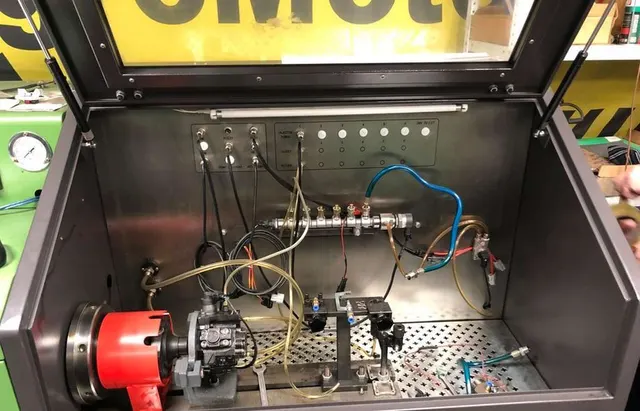
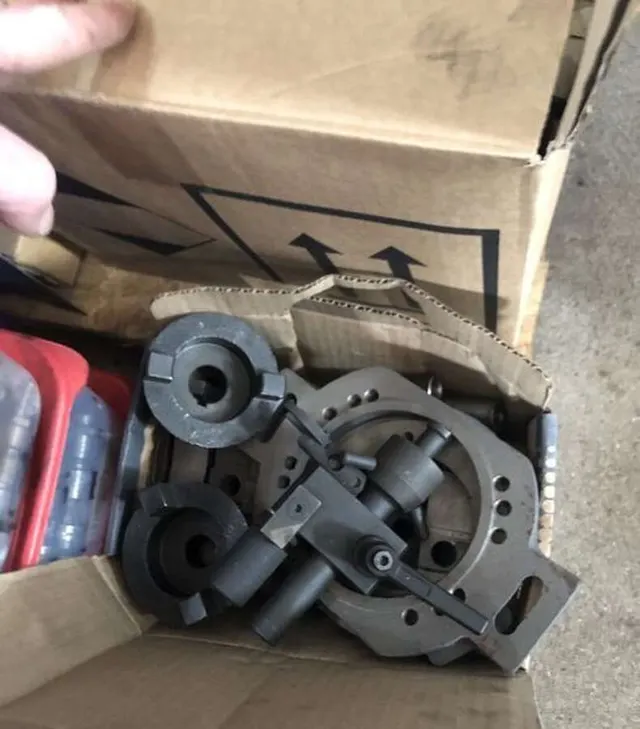
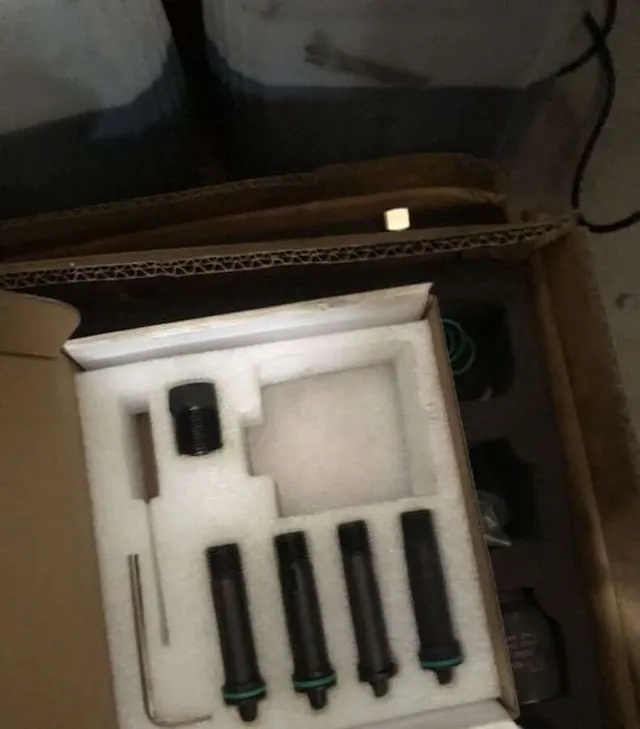
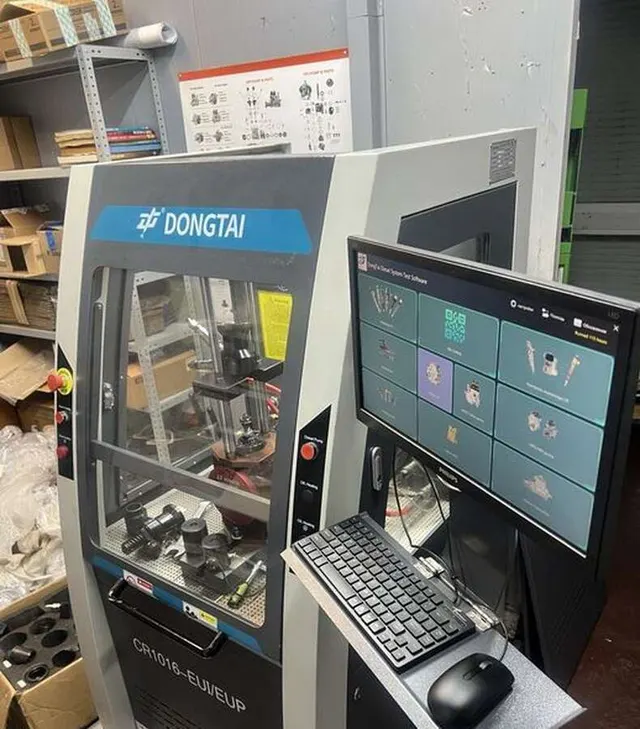
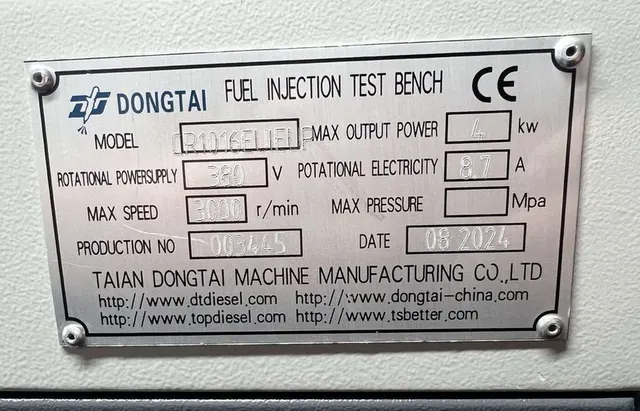
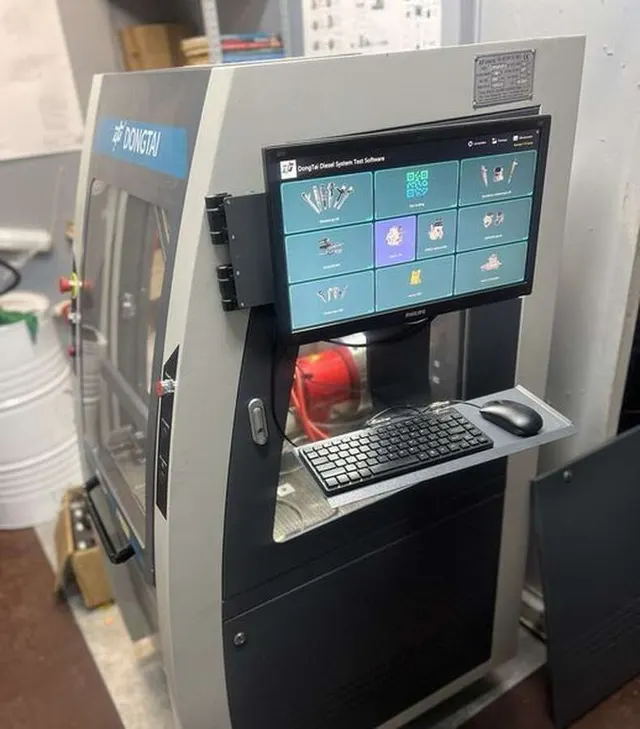
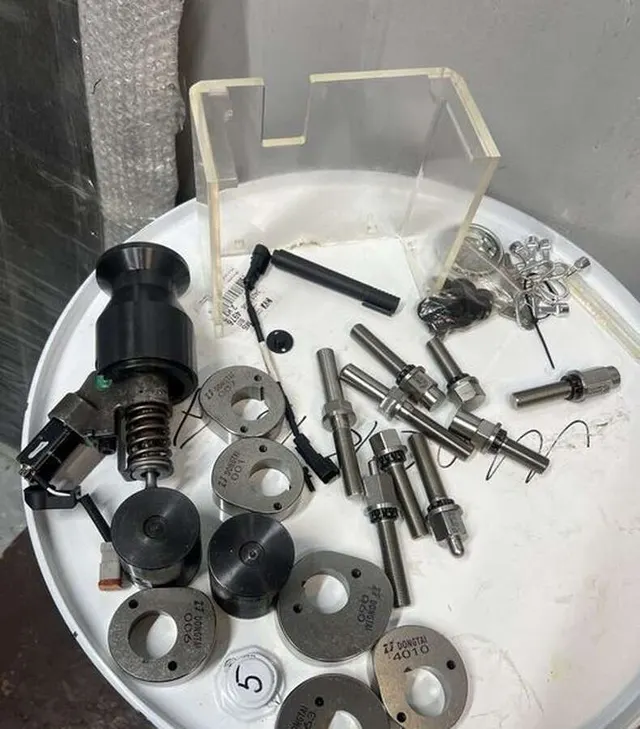
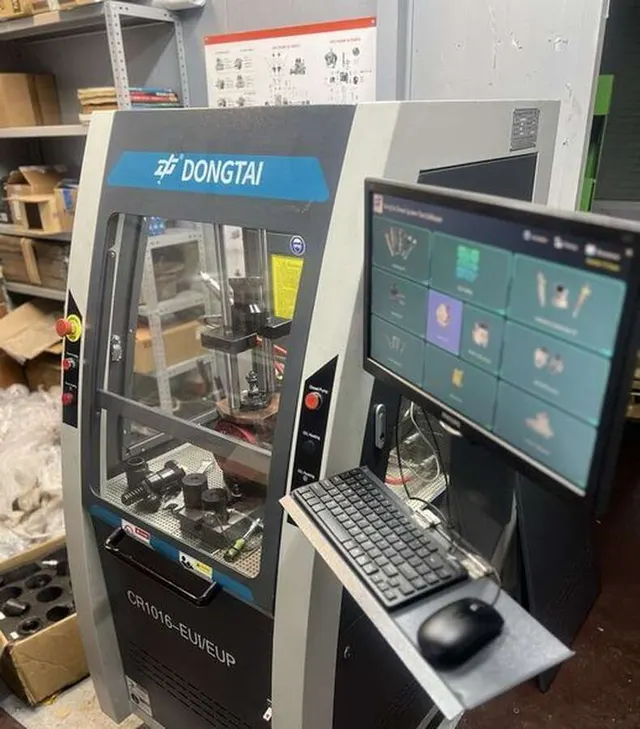
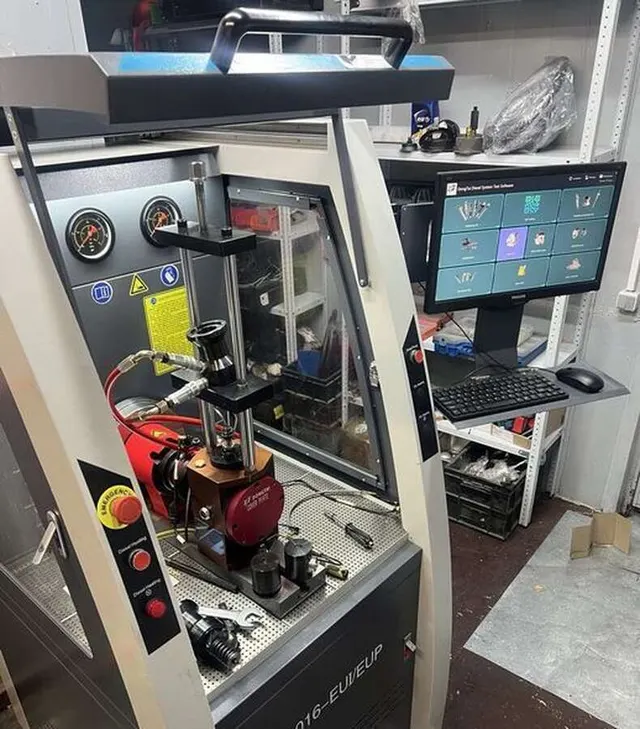
Чтобы разобрать сказанное на реальном примере, возьмём одну из позиций каталога: Стенд пусковых испытаний двигателя. Дальше - фотографии этого экземпляра.

Стенд пусковых испытаний двигателя - фото 1 из 4 в карточке продавца

Фото 2 из 4 в карточке продавца
Основной метод — измерение мёртвого хода (люфта) на выходном валу редуктора. Берёте индикатор часового типа с малой ценой деления, закрепляете стойку на корпусе станка, а ножку упираете в торец или цилиндрическую поверхность выходного вала. Затем от руки (или рычагом) поворачиваете вал в обе стороны до упора. Разница показаний — суммарный люфт в зацеплении, подшипниках и шпоночных соединениях.
Важный нюанс: чтобы измерить люфт именно выходного вала, а не суммарный зазор всех ступеней, входной вал должен быть зафиксирован. Например, заблокируйте шпиндель или включите тормоз привода. Если этого не сделать, показания индикатора будут завышены и не покажут реальный износ конечной ступени — это вводит в заблуждение, особенно у начинающих специалистов.
Люфт проверяют не в одном положении, а через несколько десятков градусов поворота вала. Если в одной точке зазор резко возрастает — это признак местного износа зуба, вмятины на шестерне или разрушения подшипника. Допустимый люфт зависит от типа редуктора. Ориентир: на станке с ЧПУ, где требуется повторяемость позиционирования, любой ощутимый люфт (больше нескольких делений индикатора) — проблема. На универсальных станках допустим небольшой зазор, но важно, чтобы он был равномерным по всему обороту.
Не забудьте проверить упругое смещение вала (нажим в осевом направлении). Заметный осевой люфт — почти всегда износ подшипников. Для точного промера нужен второй индикатор, установленный параллельно оси вала.
Нагрев: главный маркер проблем при тестовом запуске

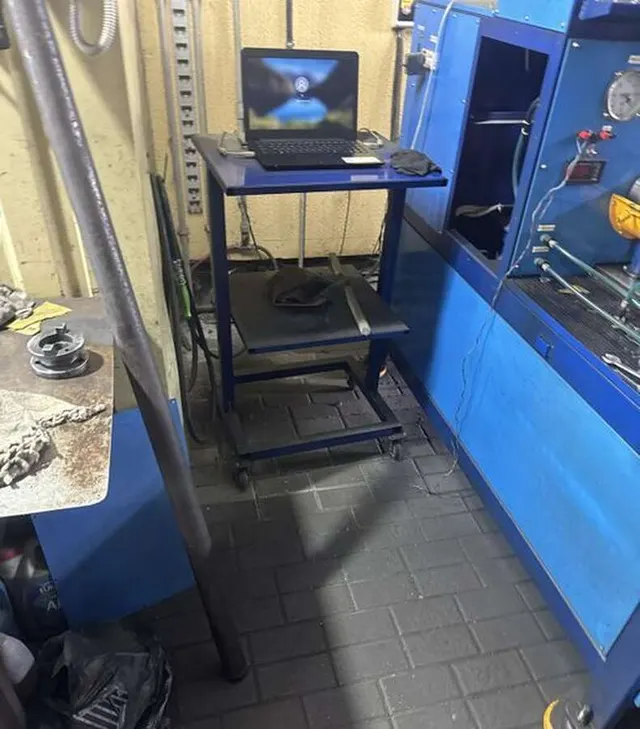
Стенд пусковых испытаний двигателя - фото 3 из 4 в карточке продавца

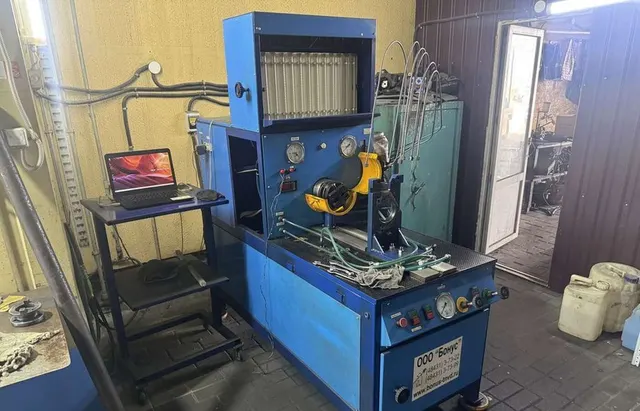
Фото 4 из 4 в карточке продавца
Температура корпуса редуктора расскажет о состоянии подшипников и качестве сборки. Запустите станок на холостом ходу на достаточное время (около четверти часа), затем измерьте температуру в трёх точках: район подшипниковых гнёзд, центр корпуса, зона масляной ванны. Заметная разница температур между самым горячим и холодным участком — повод насторожиться.
Локальный нагрев в районе конкретного подшипника говорит о его износе, перекосе или недостатке смазки. Если греется вся верхняя часть корпуса — возможно, перетянуты крышки или неправильно отрегулированы зазоры. Ещё один признак: температура при холостом ходе невысокая, а под нагрузкой резко растёт. Это указывает на проблемы с контактом зубьев (неправильный пятно контакта, забоины).
Замерять лучше контактным термометром или тепловизором. Рука — неточно, но если корпус горячий (не держите ладонь дольше нескольких секунд), температура высокая — это уже много для редуктора станка. После охлаждения проверьте уровень и состояние масла. Масло должно быть прозрачным, без запаха гари и без металлической пыли.
Проверка под нагрузкой — единственный способ увидеть реальную картину
На холостом ходу редуктор часто работает тихо. Проблемы проявляются при силовом нагружении. Попросите продавца дать тестовый запуск с черновой обработкой — например, проточить заготовку с номинальными режимами. В этот момент слушайте звук работы редуктора. Резкие удары, посторонний металлический стук, завывание — признаки выкрошенных зубьев или разрушенного сепаратора подшипника.
Одновременно следите за амперметром (током привода). Если ток скачет или нестабилен при равномерной подаче — нагрузка распределяется неравномерно, это вина редуктора. Вибрация корпуса (её можно оценить рукой) тоже информативна. Для точности используют виброметр, но и без него заметна дрожь на определённых частотах вращения.
Дополнительные признаки: масло, следы ремонта, документация
Снимите пробку маслозаливной горловины (если доступ есть). Понюхайте масло: запах горелого — перегрев, возможно, подшипники работали без смазки. Наличие стружки на магнитной пробке — нормально для приработанного редуктора, но хлопья или крупные частицы — это уже разрушение. Проверьте, нет ли подтёков по уплотнениям валов. Свежие потёки — возможно, меняли сальники (значит, редуктор вскрывали).
Спросите про ремонты. Если меняли подшипники, то какие — оригинал или заменители. Номер подшипника и производитель влияют на ресурс. Попросите акт ввода в эксплуатацию (если станок был на консервации). Это даст понимание фактического возраста и наработки.
Детальный чек-лист по проверке станка в сборе — в нашей статье. Там же разобраны нюансы оценки точности и состояния направляющих.
Когда разборка всё-таки нужна
Описанные методы покрывают большинство ситуаций. Но если вы покупаете станок прецизионного класса (шлифовальный, зубофрезерный) или редуктор с большим передаточным числом — измерение люфта на одном валу даёт неполную картину. В таких случаях договаривайтесь о снятии крышки редуктора (хотя бы на короткое время). Продавцу это невыгодно, но при серьёзной сделке аргумент «посмотрю зубья, иначе гарантий не даю» часто срабатывает. Смотрите на пятно контакта: оно должно быть симметричным и занимать большую часть длины зуба. Заколы, заусенцы, цвет побежалости — брак.
Если ни люфт, ни нагрев, ни документация вопросов не вызывают, а станок стоит адекватно — редуктор, скорее всего, в порядке. Но всегда закладывайте бюджет на возможную замену подшипников в первый год эксплуатации. Это нормально для б/у оборудования.
Для тех, кто хочет углубиться в диагностику привода, полезно познакомиться с профессиональными стендами — в нашем каталоге представлены стенды диагностики, позволяющие точно измерить крутящий момент на валу и выявить скрытые дефекты.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Эта модель сейчас в каталоге