Обслуживание JUNRAN JR-6TS: узлы, расходники и регламент
JUNRAN JR-6TS · Фрезерные и ЧПУ · Редакция Промсделки · чтение 5 мин · обновлено 10.10.2026
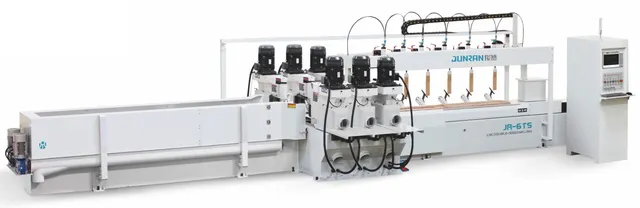
Продольно-фрезерный станок JUNRAN JR-6TS — тяжёлая единица с четырьмя фрезерными и двумя шлифовальными шпинделями общей мощностью 51 кВт при массе 7,8 т. Такая конфигурация требует системного подхода к обслуживанию: ошибки на одном узле могут «разойтись» на все четыре линии. Ниже — что проверяют и меняют по регламенту, какие расходники потребуются и где чаще всего допускают промахи.
Узлы, за которыми следят в первую очередь
Фрезерные шпиндели (4 × 7,5 кВт)
Каждый шпиндель посажен на подшипниковый узел, работающий на высоких оборотах. Из-за неравномерной нагрузки на разных позициях износ может отличаться. При осмотре смотрят на температуру корпуса (рукой или пирометром) и уровень вибрации на холостом ходу. Если один из шпинделей греется заметно сильнее — вероятен износ подшипника или нарушение смазки. Владельцы станков подобного типа отмечают, что несоосность шпинделя и направляющих даёт перекос и неточность реза; поэтому в регламент включают проверку выравнивания с помощью угольника и уровня.
Шлифовальные шпиндели (2 × 5,5 кВт)
Шлифовальные узлы менее мощные, но из-за абразивной пыли их подшипники и уплотнения страдают в первую очередь. Требуется регулярная продувка и контроль состояния кругов. При замене круга обязательно балансируют сборку — дисбаланс быстро разбивает посадочное место.
Направляющие и привод подачи
Стол перемещается сервоприводом 3 кВт по направляющим качения (или скольжения — зависит от исполнения). Типичная причина износа — забитые смазочные каналы и потеря герметичности пыльников. При осмотре оценивают равномерность хода стола на всей длине (2500 мм) и люфт в ШВП. Наработка в паспорте обычно не указана, но практика показывает, что при двухсменной работе направляющие требуют ревизии через 2–3 года.
Система СОЖ и удаления стружки
Производительность фрезерных шпинделей высокая, стружка образуется обильная. Забитые каналы подачи СОЖ приводят к перегреву фрезы и ускоренному износу. На станках типа JR-6TS рекомендуют проверять фильтры и сопла ежесменно.
Расходники и материалы
В оснастке используются цанги ER и качественные патроны для крепления фрез. Конические поверхности цанг со временем изнашиваются, что ведёт к биению. Запасной набор цанг (хотя бы на каждый диаметр, с которым работают) должен быть в инструментальном шкафу. Фрезы — двухперые, по отзывам, дают ровную поверхность без вибраций. Многосперьевые фрезы на стали склонны к поломке зубьев, поэтому для JR-6TS их лучше не применять. Для шлифовальных головок — стандартные круги на керамической или вулканитовой связке; периодичность замены зависит от твёрдости материала и режимов.
Смазочные материалы: для направляющих — масло вязкостью ISO VG 68–100 в зависимости от температуры в цехе; для подшипников шпинделей — пластичная смазка на литиевой основе (например, Shell Gadus S3 V220C). В инструкции к станкам серии JUNRAN указано, что замену смазки в шпиндельных узлах проводят каждые 2000 моточасов или раз в год, если наработка меньше.
СОЖ — водорастворимый концентрат (эмульсия) или масляная, по выбору. При использовании эмульсии контролируют концентрацию рефрактометром, чтобы избежать коррозии узлов.
Регламент обслуживания
Ежесменно (начало и конец смены)
- Визуальный контроль СОЖ, долив, проверка фильтров.
- Удаление стружки с направляющих и зон шпинделей.
- Смазывание направляющих (если система автоматическая — проверить отсутствие засоров в трубках).
- Проверка нагрева шпинделей рукой на холостом ходу (5–10 мин).
Еженедельно
- Очистка патронов и цанг от остатков стружки и масла.
- Осмотр состояния шлифовальных кругов, правка по необходимости.
- Проверка натяжения и состояния ремней привода (если есть ременная передача).
- Продувка шкафа ЧПУ и вентиляционных решёток.
Ежемесячно / через 500 моточасов
- Замена СОЖ (полная) и очистка бака.
- Проверка выравнивания шпинделей относительно направляющих (угольник + индикаторная стойка).
- Смазывание подшипников всех шпинделей (если не используется централизованная система).
- Осмотр ШВП на люфт, при необходимости регулировка.
Ежегодно / через 2000 моточасов
- Полная замена смазки шпиндельных подшипников.
- Замена подшипников шлифовальных шпинделей (профилактически), если наработка превышает ресурс.
- Калибровка датчиков обратной связи и проверка точности позиционирования стола.
- Ревизия всех уплотнений и пыльников направляющих.
Типичные ошибки обслуживания и их последствия
Несоосность шпинделя и направляющих. Возникает при слабой затяжке крепёжных болтов после перебазировки или замены шпинделя. Результат — перекос обрабатываемой поверхности, ускоренный износ инструмента. Рекомендуют проверять соосность после каждого демонтажа узла.
Работа на средних скоростях резания (15–60 м/мин). В этом диапазоне на лезвии образуется нарост, что ухудшает качество поверхности и может привести к поломке фрезы. На JR-6TS стоит снижать подачу или увеличивать обороты так, чтобы выйти за этот интервал.
Использование затупленного инструмента. Царапины, цветные пятна на детали — признак износа. На многошпиндельных станках замена фрез по одной без учёта общего износа ведёт к неравномерной нагрузке на шпиндели. Лучше менять весь комплект.
Парковка стола с зажатой деталью на длительный срок. В руководствах по устранению неисправностей упоминают, что после черновой обработки рекомендуется ослабить заготовку, дать ей остыть и закрепить снова — это снимает внутренние напряжения, которые могут деформировать стол.
Экономия на балансировке шлифовальных кругов. Вибрация от дисбаланса передаётся на шпиндель и подшипники, снижая ресурс в несколько раз.
Пример из реальной продажи
Чтобы разобрать это на реальном примере, возьмём один из JUNRAN JR-6TS, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/prodolno-frezernyy-stanok-s-chpu-junran-jr-6ts/. Экземпляр расположен в Москве, цена — 8 791 700 ₽. Состояние на момент публикации не указано, но по фото станок выглядит укомплектованным, все четыре фрезерных и два шлифовальных узла на месте. При покупке такого станка с рук стоит сразу проверить выполнение пунктов ежемесячного регламента и особенно — состояние цанг и износ направляющих.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге