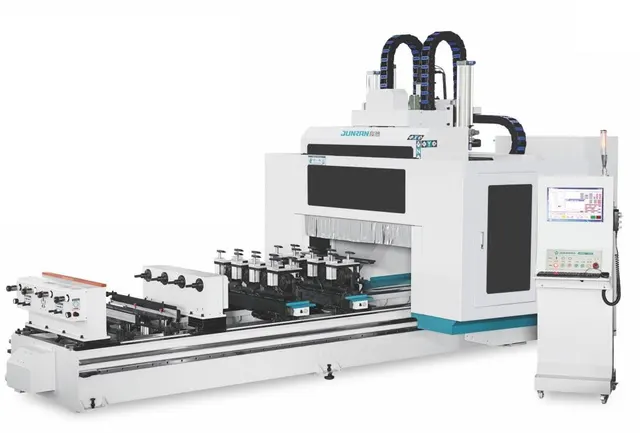
Как выбрать JUNRAN JR-5013B б/у: что проверить перед покупкой
JUNRAN JR-5013B · Фрезерные и ЧПУ · Редакция Промсделки · чтение 5 мин · обновлено 05.11.2026
Комбинированный пятиосевой обрабатывающий центр JUNRAN JR-5013B рассчитан на длинномерные детали: первая зона позволяет фрезеровать заготовки до 4000 мм, вторая зона даёт токарно-фрезерную обработку до 1200 мм. Станок оснащён воздушным охлаждением шпинделей, восемью поворотными пневмозахватами и перемещениями по осям X/Y/Z с максимальной скоростью 50 м/мин. При покупке такого станка на вторичном рынке цена ошибки высока: стоимость ремонта узлов может достигать половины бюджета приобретения. Материал поможет составить план осмотра, определить критические дефекты и понять, от какого экземпляра лучше отказаться.
Что проверить в первую очередь на холодном станке
При осмотре без включения электричества оценивают механическую часть и состояние рабочих органов.
Направляющие и каретки
На станках JR-5013B используются рельсовые направляющие (линейные) длиной до 5 м. Визуально проверяют поверхность рельсов на наличие раковин, коррозии, трещин. Каретки должны перемещаться плавно, без рывков. Качайте каретку рукой: зазор более 0,03–0,05 мм свидетельствует об износе или потере предварительного натяга. Типичная причина – абразивный износ после работы без системы смазки.
ШВП (шарико-винтовые пары)
Проверяют осевой люфт шпинделя или бабки. При вывешенном ползуне покачайте гайку вручную – зазор не должен ощущаться. Люфт более 0,02 мм требует замены пары (гайка + винт). Для JR-5013B стоимость одной ШВП длиной 5 м – от 200 000 руб. с работой.
Пневмозахваты
В станке установлено 8 поворотных захватов с пневматическим приводом. Проверяют податливость губок, отсутствие выработки, целостность уплотнений. Подключите к пневмосети – захваты должны срабатывать без западания. Изношенные губки приводят к смещению детали во время обработки.
Шпиндели
Для JR-5013B применяются шпиндели с воздушным охлаждением. Вручную проверьте радиальный и осевой люфт (менее 0,01 мм). Проворачивайте шпиндель – шум подшипников (глухой, ровный) допустим, стуки и скрежет – повод для дефектовки. Цена нового шпинделя – от 600 000 руб.
Как проверять станок в работе
После визуального осмотра запускают станок на холодную, затем после прогрева и под нагрузкой.
На холодном ходу
Включите систему смазки – проверьте подачу масла на все направляющие и ШВП. Послушайте работу шум: отсутствие смазки даёт металлический звук. Провертите все оси в ручном режиме (через штурвал или панель ЧПУ) – отсутствие рывков, постоянное усилие.
После прогрева (15–20 минут)
Повторите замеры люфтов – после прогрева тепловые деформации могут выявить скрытый износ. Измерьте точность позиционирования по каждой оси (лучше с лазерным интферометром, но можно и индикатором часового типа). Допуск на станках этого класса – ±0,02 мм на метр.
Под нагрузкой
Запустите обработку тестовой детали: квадрат 200×200 мм с пазом. Оцените чистоту поверхности, отсутствие вибрации, точность размеров. Прослушайте шпиндель на рабочих оборотах (обычно до 12 000 об/мин). Любое резкое повышение шума, перегрев передней бабки – признаки износа подшипников. Проверьте работу второй (токарной) зоны: включил револьвер, убедитесь в правильной фиксации и смене инструмента.
Какие узлы дорого обходятся в ремонте
Стоимость ремонта некоторых узлов может превышать 500 000 руб. Таблица наиболее доргих элементов и признаков их износа:
| Узел | Что проверть | Признаки износа | Примерная цена восстановления / замены |
|---|---|---|---|
| Шпиндель (охлаждение воздушное) | Люфт, шум, нагрев | Стук при работе, вибрация на холостом ходу, перегрев передней бабки более 60°C | 600 000 – 1 200 000 руб. |
| Направляющие рельсы и каретки (5 м) | Износ, задиры, потеря точности | Зазор более 0,05 мм, царапины на рельсе, рывки при перемещении | 400 000 – 700 000 руб. |
| ШВП (5 м + гайка) | Осевой люфт, биение | Люфт при качании, неравномерность хода | 200 000 – 350 000 руб. |
| Система пневмозахватов | Срабатывание, герметичность | Заклинивание, утечки воздуха, несиметричный зажим | 50 000 – 150 000 руб. (за комплект) |
Отдельно стоят затраты на сервис системы ЧПУ (поиск неисправностей, замена драйверов, блока питания) – обычно 40 000–100 000 руб. без стоимости запчастей.
Пример реального станка
Чтобы разобрать это на реальном примере, возьмём один из JUNRAN JR-5013B, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: Комбинированный пятиосевой обрабатывающий центр JUNRAN JR-5013B.
По объявлению: станок находится в Москве, цена – 7 896 300 руб. Год выпуска и текущее состояние продавец не указал. Фото позволяют оценить внешний вид – видимых повреждений корпуса и направляющих нет. Однако без запросва паспорта, сервисной истории и видео работы совершать покупку рискованно. Рекомендуется потребовать от продавца акт замера точности или присутствовать при тестовой обработке.
Комплектность, допустимые недостатки, тревожные признаки
Комплектность. В стандартную поставку JR-5013B входят: два шпинделя (фрезерный и токарный), 8 пневмозахватов, аспирационная система (патрубок Ø150 мм), система смазки, инструментальный магазин (обычно на 8–12 позиций), стойка ЧПУ (тип – обычно Fanuc или Siemens). Проверьте наличие всех узлов в рабочем состоянии. Если отсутствует какая-либо часть (например, аспирация или один из захватов) – это повод для торга, но не для отказа.
Допустимые недостатки: следы эксплуатации – царапины краски, потёртости на рабочем столе, неглубокие риски на направляющих (глубиной до 0,1 мм). Также допустима незначительная коррозия без потери точности.
Тревожные признаки, требующие отказа:
- Люфт в направляющих более 0,05 мм (замена дорогостоящая);
- Стук или вибрация шпинделя на любом режиме;
- Глубокая коррозия или задиры на рельсах и ШВП;
- Не работает один или несколько пневмозахватов;
- Множественные ошибки системы ЧПУ (визуально или на экране);
- Отсутствие документации и сервисной истории;
- Повышенный шум редуктора или ремня привода.
Чек-лист осмотра
- Визуальный осмотр – направляющие, ШВП, захваты, шпиндели, электрика, коррозия.
- Проверка люфтов – все оси вручную, замер индикатором.
- Смазка – включите систему, убедитесь в подаче масла ко всем узлам.
- Пневматика – подключите воздух, проверьте срабатывание захватов и отсутствие утечек.
- Холостой ход – запустите станок на 10–15 минут, слшайте шумы, смотрите на екран ЧПУ на ошики.
- Прогрев и точность – после прогрева измрьте точность по осям (индикатором или интерферометром).
- Нагрузка – обработайте тестовую деталь, измрьте размеры, качество повърхности.
- Зона 2 (токарная) – проверьте рабтоу режимльвера, смену инстурмента, фиксацию.
- Документация – паспорт станка, акты ремонта, инстуркция.
- Запрос видеозаписи – попросите продавца снять станок в рабте на реальной детали.
Следуя этому чек-листу, вы снизите риск покупки станка с критическими дефектами и сэкономите от 200 000 до 1 500 000 руб. на внезапных ремонтах.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге