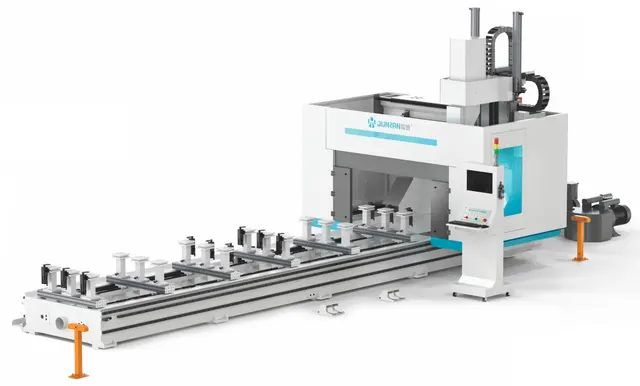
Как выбрать JUNRAN JR-5012-T2 б/у: что проверить перед покупкой
JUNRAN JR-5012-T2 · Фрезерные и ЧПУ · Редакция Промсделки · чтение 6 мин · обновлено 06.10.2026
Пятиосевой обрабатывающий центр JUNRAN JR-5012-T2 рассчитан на высокоточную обработку крупногабаритных заготовок. Два шпинделя по 7,5 кВт с воздушным охлаждением, рабочий ход по оси Y 5000 мм и две независимые зоны позволяют вести параллельную обработку. При покупке такого станка б/у цена ошибки высока: ремонт шпинделя или замена направляющих может превысить половину стоимости. В статье — что обязательно проверить до передачи денег, как отличить допустимый износ от аварийного и когда лучше отказаться от сделки.
Что проверить в первую очередь
Станина и направляющие
У JR-5012-T2 стальная сварная станина с чугунными стойками. Осматривайте направляющие качения по осям X, Y, Z. На холодном станке проведите рукой по рельсам — не должно быть задиров, коррозии или ступенчатого износа. Люфт в каретках проверяется покачиванием шпиндельной бабки или стола. Норма: отсутствие ощутимого люфта. Если есть — износ рельсов или кареток, замена обойдётся в 200–400 тыс. руб. за ось.
ШВП и муфты
Проверьте шарико-винтовые передачи всех осей. Вручную проверните винт через ремень или муфту — вращение должно быть плавным, без заеданий. Обратный ход (люфт) проверяется индикатором: для станка с заявленной точностью ±0,1 мм люфт более 0,05 мм уже критичен. Причина — износ гайки ШВП или подшипников. Ремонт одной оси — от 80 тыс. руб.
Вакуумные подушки
Их 18 штук, расположены в двух рабочих зонах. Включите вакуумный насос (производительность 400 м³/ч) и проверьте каждую подушку поочерёдно: приложите лист бумаги или заготовку — должно держать. Если одна или несколько не создают разрежение, возможна засорение каналов или повреждение уплотнителей. Восстановление одной подушки — 5–10 тыс. руб., но если забита вся магистраль, чистка может занять день.
Шпиндели
Два шпинделя с воздушным охлаждением. На холодном станке проверните патрон вручную — вращение должно быть лёгким, без затираний. Прослушайте подшипники стетоскопом: равномерный шум без свиста и стука. Наличие радиального люфта более 0,02 мм — повод для торга: замена подшипников шпинделя — 60–100 тыс. руб. за каждый.
Система ЧПУ и электроника
Включите станок, дождитесь загрузки управляющей программы. Проверьте реакцию на кнопки пульта, работу монитора, отсутствие ошибок на экране. Если система долго загружается или выдаёт сбои — возможна проблема с блоком питания или материнской платой. Ремонт электроники ЧПУ — от 50 тыс. руб., замена контроллера — до 300 тыс.
Как проверять в работе
Холодный запуск и прогрев
Запустите станок, дайте ему поработать на холостом ходу 15–20 минут. Слушайте звуки: стук в направляющих, вой серводвигателей, вибрация шпинделей. Норма — ровный гул. Если после прогрева появляется дребезг — проверьте затяжку креплений кареток.
Проверка точности
Задайте перемещение по каждой оси на 100 мм (по индикатору или лазеру). Фактическое отклонение не должно превышать ±0,1 мм. Если станок «уводит» больше — проблема в ШВП, направляющих или сервоприводе. Проверьте также возврат в нулевую точку: расхождение после цикла «вперёд-назад» более 0,05 мм говорит о люфте.
Работа шпинделей под нагрузкой
Попросите продавца выполнить тестовую обработку — например, фрезерование алюминиевой заготовки на глубину 2–3 мм. Слушайте, нет ли перегрузки по току (на дисплее ЧПУ). Воздушное охлаждение должно обеспечивать стабильную температуру корпуса шпинделя — не более 45–50 °C на ощупь. Перегрев указывает на износ подшипников или забитые каналы охлаждения.
Проверка двух рабочих зон
JR-5012-T2 имеет две независимые зоны. Убедитесь, что вакуум включается отдельно для каждой, а шпиндели могут работать одновременно. Попробуйте запустить обработку в одной зоне, затем переключиться на другую — не должно быть зависаний или ошибок.
Какие узлы дорого обходятся в ремонте
Шпиндели. Каждый шпиндель 7,5 кВт с воздушным охлаждением. Выход из строя подшипников или обмотки — ремонт от 80 тыс., замена нового — от 350 тыс. руб. за единицу.
Серводвигатели. На станке их 8 штук разной мощности. Замена одного серводвигателя — 80–150 тыс. руб. плюс работа. Часто выходят из строя энкодеры.
Направляющие качения и ШВП. Полный комплект направляющих для оси Y (5000 мм) — около 400 тыс. руб. с заменой. ШВП оси Y — ещё 200 тыс.
Электроника ЧПУ. Контроллер, блоки питания, драйверы. Выход из строя платы управления — 100–300 тыс. руб. в зависимости от производителя.
Вакуумный насос. Производительность 400 м³/ч. Новый насос — 150–250 тыс. руб. Если он не тянет, проверьте фильтры и уплотнения.
Пример из реальной продажи
Чтобы разобрать это на реальном примере, возьмём один из JUNRAN JR-5012-T2, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/pyatiosevoy-obrabatyvayuschiy-tsentr-s-chpu-junran-jr-5012-t2/.
На момент подготовки материала станок предлагался за 9 576 400 руб. в Москве. Состояние не указано, поэтому осмотр особенно важен. Фото показывает общий вид, но не даёт информации о состоянии направляющих и шпинделей. При таком бюджете целесообразно привлечь независимого эксперта для диагностики.
Комплектность
В стандартную поставку JR-5012-T2 входят: два шпинделя с патронами, вакуумный насос, стойка ЧПУ, документация (паспорт, электрические схемы), набор инструмента для обслуживания. При покупке б/у проверьте наличие паспорта — без него сложно подтвердить заводские параметры и историю ремонтов. Уточните, есть ли запасные фильтры, ремни, предохранители. Отсутствие документации — повод снизить цену на 5–10%.
Допустимые недостатки
Для станка с наработкой 5–10 лет нормальны: мелкие царапины на корпусе, потёртости на направляющих (без ступеньки), следы коррозии на нерабочих поверхностях, незначительный износ уплотнителей вакуумных подушек. Допустим люфт в ШВП до 0,03 мм при условии, что он компенсируется системой ЧПУ. Если станок стоял без эксплуатации, возможна закисание муфт — это решается смазкой.
Тревожные признаки
- Люфт в шпинделе более 0,02 мм — замена подшипников неизбежна.
- Следы масла на направляющих (при сухих рельсах) — износ уплотнений, возможен износ кареток.
- Ошибки ЧПУ при включении — неисправность блока питания или контроллера.
- Неравномерный нагрев шпинделей — риск заклинивания.
- Отсутствие вакуума на нескольких подушках — засор магистрали или неисправность насоса.
- Коррозия на прецизионных поверхностях (направляющие, ШВП) — восстановление дорого.
Короткий чек-лист осмотра
- Визуальный осмотр станины, направляющих, ШВП на предмет коррозии и задиров.
- Проверка люфтов по всем осям (индикатором).
- Проверка вакуумных подушек (включить насос, проверить каждую).
- Проверка шпинделей на холодную (вращение, шум, люфт).
- Запуск станка, проверка загрузки ЧПУ, отсутствия ошибок.
- Прогрев 15–20 мин, контроль шума и вибрации.
- Тестовое перемещение по осям с контролем точности.
- Тестовая обработка под нагрузкой (хотя бы 2–3 прохода).
- Проверка работы двух зон и переключения.
- Осмотр документации и комплектности.
Если хотя бы один пункт вызывает сомнение — настаивайте на дополнительной диагностике или снижении цены. Пятиосевой центр — сложное оборудование, и экономия на проверке может обернуться потерей времени и денег.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге