JUNRAN JR-1218-4X12T: что скрывается за цифрами в названии
JUNRAN JR-1218-4X12T · Фрезерные и ЧПУ · Редакция Промсделки · чтение 5 мин · обновлено 05.11.2026
Пятиосевой обрабатывающий центр JUNRAN JR-1218-4X12T — это многошпиндельный станок с ЧПУ, ориентированный на серийное производство деталей из дерева, МДФ, пластиков и композитов. Модель относится к категории фрезерных станков с ЧПУ, но конструктивно выделяется наличием четырёх шпинделей и возможностью одновременной обработки до 12 заготовок. Такая компоновка встречается в мебельной промышленности, при изготовлении балясин, ножек стульев, элементов лестниц и других длинномерных изделий.
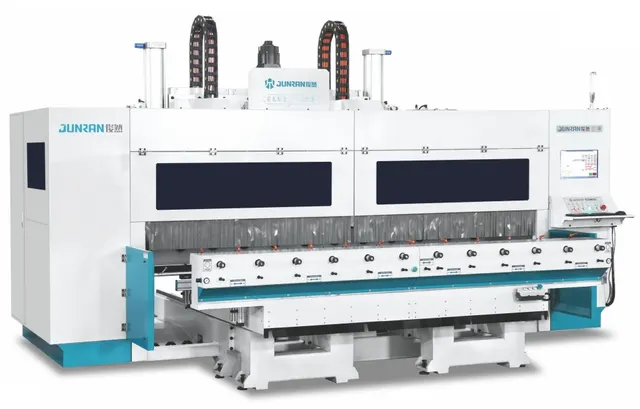
Чтобы разобрать это на реальном примере, возьмём один из JUNRAN JR-1218-4X12T, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: Пятиосевой обрабатывающий центр с ЧПУ JUNRAN JR-1218-4x12T. Экземпляр находится в Москве, цена — 8 279 600 рублей, состояние не указано. На фото видна типичная компоновка: четыре шпинделя, массивная станина, система аспирации.
Что означают цифры в характеристиках
Рабочее поле X=500 мм, Y=1200 мм, Z=500 мм. Станок рассчитан на длинные, но относительно узкие детали. Максимальная длина заготовки — 1200 мм, ширина — 500 мм. Это типичный формат для балясин, поручней, планок мебельного фасада. Если деталь шире 500 мм, её придётся обрабатывать за два прохода или искать станок с большим полем по X. Высота 500 мм позволяет работать с объёмными элементами, например, с фигурными ножками.
Общая мощность 125 кВт. Цифра пугающая, но это суммарная мощность всех потребителей: четырёх шпинделей, приводов осей, вакуумного стола, насосов охлаждения. Реальная мощность одного шпинделя — порядка 15–20 кВт, что типично для тяжёлых фрезерных операций. Для сравнения: обычный одношпиндельный станок потребляет 5–10 кВт. 125 кВт означают, что станок требует трёхфазного ввода на 380 В с запасом по току — не менее 200 А. Перед покупкой стоит проверить, выдержит ли существующая проводка такую нагрузку.
Максимальная скорость перемещения 50 м/мин. Высокий показатель, но не рекордный. Современные станки разгоняются до 80–100 м/мин. 50 м/мин достаточно для сокращения холостых ходов, но при обработке сложных 3D-траекторий может не хватить для полной реализации производительности шпинделей. Тем не менее для типовых задач (2D-фрезеровка, гравировка) этой скорости хватает.
Одновременная обработка до 12 деталей. Достигается за счёт четырёх шпинделей и возможности установки нескольких заготовок на столе. Каждый шпиндель может обрабатывать свою деталь, а при использовании поворотных осей (станок пятиосевой) — выполнять сложные операции. Реальная производительность зависит от времени цикла и загрузки стола. Владельцы отмечают, что станок удобен для серийного выпуска однотипных изделий — например, 12 балясин за один проход.
Воздушное охлаждение шпинделей. Плюс — простота и отсутствие жидкостных систем. Минус — при длительной работе на высоких оборотах возможен перегрев. В отзывах встречается рекомендация регулярно продувать инвертор от пыли, иначе срабатывает тепловая защита. Это прямое следствие воздушного охлаждения: пыль оседает на радиаторе и ухудшает теплоотвод.
Аспирационные патрубки: 5×150 мм. Пять патрубков диаметром 150 мм — серьёзная система удаления стружки. Для деревообработки это критично: без эффективной аспирации стружка забивает рабочую зону, снижает точность и может повредить инструмент. Подключать такую систему нужно к мощному промышленному пылесосу или центральной аспирации.
Где станок уместен, а где — нет
JUNRAN JR-1218-4X12T создан для серийного производства. Его стихия — однотипные детали из дерева, МДФ, фанеры, пластика. Примеры: балясины, поручни, ножки мебели, планки фасадов, элементы декора. Благодаря пяти осям можно делать сложные профили, скругления, выборки. Станок также справляется с гравировкой и 2D-фрезеровкой.
Не стоит рассчитывать на обработку стали или чугуна. Конструкция станка (направляющие, шпиндели с воздушным охлаждением) не рассчитана на тяжёлое резание металла. Для алюминия и латуни — возможно, но с ограничениями по подаче и глубине. Также станок не подходит для единичных изделий: наладка четырёх шпинделей и загрузка 12 деталей оправданы только при тираже от нескольких сотен.
Сравнение с альтернативами
| Вариант | Когда подходит | Риск | Что проверить |
|---|---|---|---|
| Одношпиндельный станок с ЧПУ (например, JUNRAN JR-1212) | Единичное и мелкосерийное производство, сложные 3D-детали | Производительность в 4 раза ниже на простых операциях | Мощность шпинделя, жёсткость станины |
| Двухшпиндельный станок (например, JR-1218-2X12T) | Средняя серия, когда 4 шпинделя избыточны | Меньшая гибкость при смене типоразмера деталей | Возможность отключения части шпинделей |
| Многошпиндельный станок другого бренда (Biesse, SCM) | Высокие требования к точности и сервису | Цена в 2–3 раза выше, сложнее ремонт | Наличие запчастей, квалификация сервисных инженеров |
Обслуживание: что говорят владельцы
В отзывах владельцев JUNRAN JR-1218-4X12T выделяют несколько ключевых моментов. Ежедневно нужно протирать направляющие и смазывать их маслом. Это стандартная процедура для любого станка с ЧПУ, но на многошпиндельных центрах из-за большого количества движущихся частей её важно не пропускать. Пропуск смазки ведёт к ускоренному износу направляющих и люфтам.
Продувка инвертора раз в 2 дня. Как уже упоминалось, пыль оседает на радиаторе инвертора, вызывая перегрев и срабатывание защиты. Владельцы советуют использовать компрессор с давлением не более 2–3 атм, чтобы не повредить электронику. Если станок работает в цеху с высокой запылённостью (например, рядом с шлифовальным участком), частоту продувки стоит увеличить до ежедневной.
Проверка клемм на шпинделе. В отзывах встречается предупреждение: «посмотрите клеммы на шпиндель протянуты, ото отгорят, если не протянуты». Это типичная проблема для станков с воздушным охлаждением — вибрация и нагрев ослабляют контакты. Рекомендуется проверять затяжку клемм раз в месяц, особенно в первые полгода эксплуатации.
Смазка трапеции оси Y. Ось Y — самая длинная (1200 мм), ходовой винт (трапецеидальная резьба) требует регулярной смазки. Владельцы упоминают, что без этого появляется люфт и ухудшается точность позиционирования. Периодичность — раз в неделю или после 40 часов работы.
Вывод
JUNRAN JR-1218-4X12T — производительный станок для серийной обработки длинномерных деталей из дерева и пластика. Его сильные стороны: четыре шпинделя, пятиосевая кинематика, большая мощность. Слабые места: требовательность к обслуживанию (продувка, смазка, клеммы) и ограниченная пригодность для металлообработки. При правильной эксплуатации и своевременном уходе станок окупается на тиражах от нескольких сотен деталей. Перед покупкой стоит убедиться в наличии мощной аспирации и запаса по электричеству.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге