Как выбрать JUNRAN JR-1218-4 б/у: что проверить перед покупкой
JUNRAN JR-1218-4 · Фрезерные и ЧПУ · Редакция Промсделки · чтение 5 мин · обновлено 07.10.2026
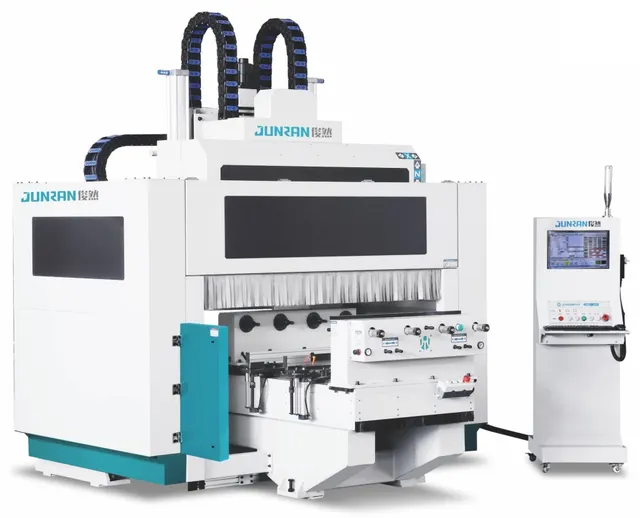
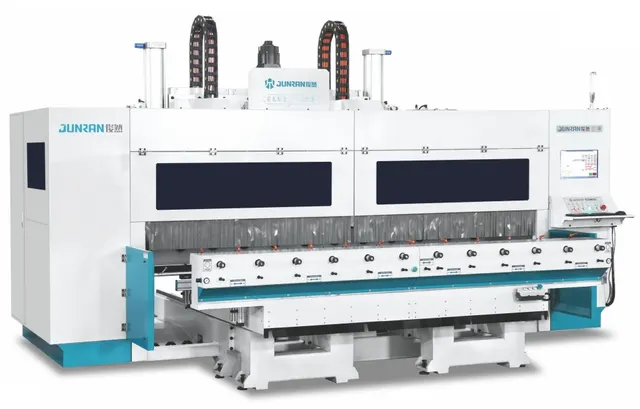
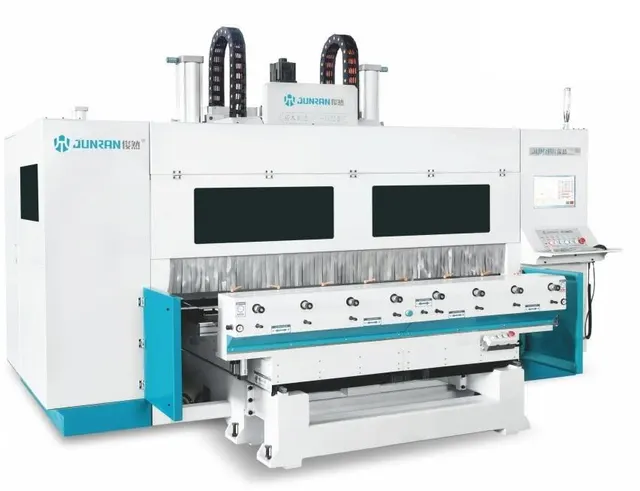
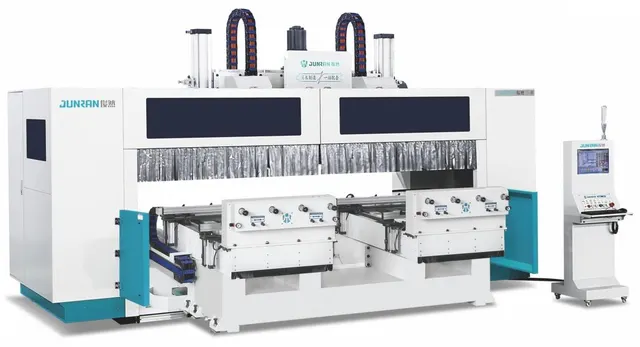
JUNRAN JR-1218-4 — серия многошпиндельных обрабатывающих центров с ЧПУ, ориентированных на серийное производство мебельных фасадов, деталей из МДФ, фанеры и пластиков. В базовой версии установлено 8 двухсторонних шпинделей с воздушным охлаждением, что позволяет одновременно обрабатывать до четырёх заготовок. Рабочее поле: 1500×1200 мм по X и Y, ход Z — 500 мм. Максимальная скорость перемещения — 50 м/мин, общая мощность — 46 кВт.
При покупке подержанного станка этой модели нужно учитывать специфику многоголовочной компоновки: сложность юстировки шпиндельных узлов, повышенные требования к жёсткости портала и стабильности электроники. Ниже — практический порядок осмотра, основанный на типичных проблемах, которые отмечают владельцы.
Что проверить в первую очередь
Направляющие и ШВП
На JR-1218-4 используются рельсовые направляющие и шарико-винтовые передачи. При осмотре обращают внимание на состояние линейных рельсов, кареток и защитных гармошек. Направляющие не должны иметь выработки, следов коррозии или рисок. ШВП проверяют на люфт: при покачивании гайки рукой осевого перемещения быть не должно. Если станок оснащён защитными гофрами, их целостность важна — попадание пыли и стружки резко ускоряет износ.
Типичная неисправность для аппаратов с воздушным охлаждением шпинделей — забитые воздушные фильтры и запылённые инверторы. Раз в два дня их нужно продувать, иначе перегрев выводит из строя частотники. При осмотре электрошкафа оценивают количество пыли, работу вентиляторов, состояние клеммных соединений. Владельцы отмечают: ослабленные клеммы на шпинделе — частая причина отгорания проводов.
Шпиндельные узлы
Для JR-1218-4 принципиально важна соосность всех восьми шпинделей. При холодном осмотре проверяют лёгкость вращения шпинделя вручную (без поджатия цанги), отсутствие радиального люфта. Слушают подшипники на разных оборотах — шум, гул или вибрация указывают на выработку. Каждый шпиндель должен чисто фиксироваться в вертикальном и горизонтальном положениях. Если на станке установлены поворотные оси (в пятиосевой версии), их люфт проверяют покачиванием за инструмент.
Система управления и проводка
У JR-1218-4 может быть установлен контроллер разных поколений. При осмотре включают станок, проверяют загрузку ЧПУ, реакцию на энкодеры и концевые выключатели. Проверяют работу системы смазки: масло должно подаваться на все направляющие и ШВП. Владельцы упоминают, что инструкции по ТО на станок часто нет, поэтому регулярность смазки — на совести прежнего хозяина. Если датчики уровня масла неисправны или отсутствуют, это риск.
Как проверять в работе
Холостой ход
Станок прогревают 15–20 минут. На холостых перемещениях оценивают плавность движения по осям, отсутствие рывков, посторонних стуков. Типичная проблема — износ направляющих на оси Y под столом, где скапливается стружка. Если слышен хруст или неравномерное сопротивление, рельсы могут быть повреждены.
Обработка и точность
Лучший тест — пробная обработка детали по всем осям. Проверяют повторяемость: несколько однотипных деталей должны совпадать по размерам. Если есть разница по высоте между разными шпинделями (например, из-за просадки по Z), детали будут иметь перепад. На JR-1218-4 расстояние между фрезерными узлами 260 мм, что задаёт базу для одновременной обработки. Любое отклонение в параллельности шпинделей даёт разночтение в деталях.
Также под нагрузкой смотрят на нагрев шпинделей: воздушное охлаждение эффективно только при чистом радиаторе и нормальном обдуве. Если один шпиндель греется сильнее других — подшипники или обмотки в предаварийном состоянии.
Какие узлы дорого обходятся в ремонте
Линейные направляющие и ШВП
Замена рельсов и кареток на станке такого размера — капитальная операция. Стоимость комплекта направляющих на ось X может превышать 100–150 тыс. рублей, плюс работа. ШВП с гайками — ещё одна затратная позиция. Поэтому износ этих элементов часто становится причиной отказа от покупки.
Шпиндели и инверторы
Каждый шпиндель на JR-1218-4 — с воздушным охлаждением, не ремонтопригоден в полевых условиях. Замена нового шпинделя (включая монтаж и настройку) — от 40–60 тыс. за единицу. Инверторы (частотные преобразователи) требуют аккуратного обращения: перегрев из-за пыли или плохой вентиляции выводит их из строя, а ремонт либо замена стоят сопоставимо с новым.
Электроника управления
При отсутствии документации и схем диагностика неисправностей контроллера, драйверов осей или блоков питания — головная боль. Восстановление работоспособности может потребовать привлечения специалиста по ЧПУ, а его час работы сопоставим со стоимостью осмотра.
Пример из реальной продажи
Чтобы разобрать это на реальном примере, возьмём один из JUNRAN JR-1218-4, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: JUNRAN JR-1218-4×4T+2. Экземпляр пятиосевой, с восемью шпинделями, расположен в Москве. Цена — 7 296 300 рублей. Состояние продавцом не указано, но по фото видно, что станок внешне в рабочем состоянии, без видимых повреждений гармошек и корпуса. Однако без пусконаладки и пробной обработки точность и состояние подшипников шпинделей оценить невозможно. При таком бюджете экономия на осмотре может обернуться затратами на замену нескольких шпинделей или направляющих.
Комплектность, допустимые недостатки и тревожные признаки
Комплектность
У JR-1218-4 в стандарте идёт: станок, пульт ЧПУ, набор цанг, ключи, возможно, вакуумный стол или насос (проверяйте). Отсутствие документации на ТО — типично, но не критично, если регламенты известны. Тревожнее, когда нет хотя бы схем подключения или следов обслуживания (масло в поддонах, заглушки на разъёмах).
Допустимые недостатки
Мелкие царапины направляющих, потёртости защитных гофр, следы эксплуатации на рабочем столе — это норма. Станок возрастом 3–5 лет обычно требует замены смазки и проверки клемм. Если шпиндели издают ровный шум, а точность позиционирования в пределах 0,1 мм — это приемлемо.
Тревожные признаки
- Сильный люфт по любой оси.
- Следы перегрева в электрошкафу (оплавленные провода, горелый запах).
- Неравномерный шум подшипников шпинделей (скрежет, стук).
- Отсутствие пробной обработки или отказ продавца запустить станок.
- Следы коррозии на направляющих или шпинделях.
- Неисправная система смазки или её явное отсутствие.
Короткий чек-лист осмотра JUNRAN JR-1218-4 б/у
- Внешний осмотр: направляющие, ШВП, гармошки, стол.
- Ручная проверка шпинделей на лёгкость вращения и люфт.
- Осмотр электрошкафа: чистота, клеммы, вентиляция.
- Включение, прогрев, проверка работы системы смазки.
- Пробные перемещения по всем осям без нагрузки.
- Обработка пробной детали (минимум 2–3 одинаковых для проверки повторяемости).
- Замер точности позиционирования по каждой оси (при возможности).
- Проверка работы всех шпинделей на разных оборотах.
- Анализ документации и комплектности.
- Осмотр вакуумной системы (если есть).
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге