Обслуживание JEFFER JF-200: узлы, расходники и регламент
JEFFER JF-200 · Заточка и подготовка пил · Редакция Промсделки · чтение 5 мин · обновлено 12.11.2026
Универсальный заточной станок JEFFER JF-200 рассчитан на заточку круглых пил (диаметр 90–700 мм), фрез (до 230×230 мм), плоских ножей (до 200×40 мм) и концевого инструмента. При массе 300 кг и мощности двигателя 0,76 кВт станок предназначен для серийной заточки на предприятиях деревообработки и металлообработки. Долговечность и точность работы напрямую зависят от соблюдения регламентов обслуживания, поэтому разберём узлы, требующие внимания, периодичность операций, расходные материалы и типичные ошибки, ведущие к поломкам.
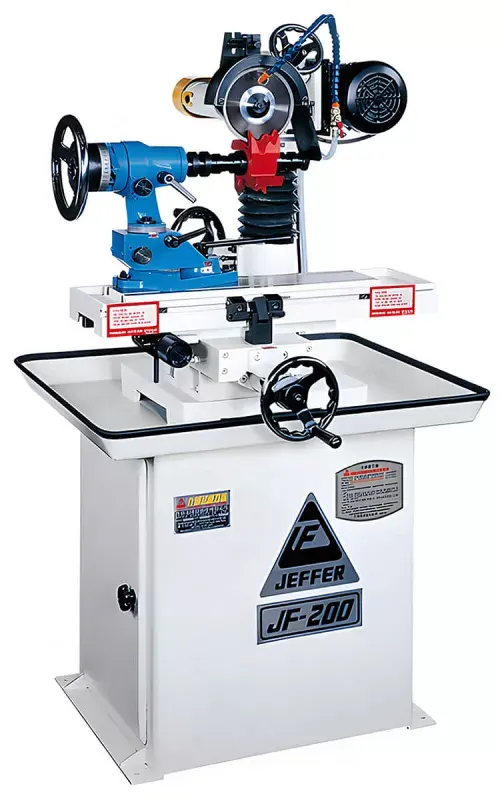
Чтобы разобрать это на реальном примере, возьмём один из JEFFER JF-200, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/universalnyy-zatochnyy-stanok-jeffer-jf-200/. Станок предлагается в Москве по цене 933 600 рублей, состояние и год выпуска не указаны. Фотографии демонстрируют массивную станину, делительную головку с насеченными лимбами и шлифовальный узел – узлы выглядят комплектными, следов коррозии на станине не видно.
Основные узлы, требующие внимания
Чтобы разобрать сказанное на реальном примере, возьмём одну из позиций каталога: Универсальный заточной станок JEFFER JF-200. Дальше - фотографии этого экземпляра.

Универсальный заточной станок JEFFER JF-200 - фото 1 из 1 в карточке продавца
Станина и направляющие стола. Станина JEFFER JF-200 – чугунная массивная отливка. Рабочий стол перемещается по направляющим скольжения. Со временем на направляющих образуется выработка, особенно при недостаточной смазке. Проверяют люфт стола в продольном и поперечном направлениях – он не должен превышать 0,02 мм (паспортная минимальная съёмка).
Передача шестерня–зубчатая рейка. Это одна из ключевых особенностей модели. Ход стола 260 мм реализован через рейку и шестерню. Зубья рейки подвержены износу при работе без смазки или с абразивным шламом. Периодически проверяют зазор в зацеплении – увеличенный зазор даёт вибрацию и снижает точность заточки.
Делительная головка с насеченными лимбами. Головка имеет два типа настроек угла заточки. Лимбы насечены, что уменьшает вероятность сбоя, но требует регулярной очистки от пыли. Нарушение фиксации лимбов – частая причина несоосности инструмента и брака.
Шлифовальный шпиндель и электродвигатель. Частота вращения 4600 об/мин, мощность 0,76 кВт. Шпиндель установлен на подшипниках – их состояние проверяют по нагреву и вибрации. Двигатель – асинхронный 380 В, требует контроля напряжения и изоляции.
Шлифовальный круг. Размеры 150×16 мм. Используются алмазные круги. Скорость вращения круга составляет около 36 м/с – это критично для безопасности: круг не должен иметь недопустимого дисбаланса.
Регламент обслуживания: что и как часто
Ежесменно
- Очистка станины, направляющих и стола от шлама (металлической и абразивной пыли).
- Проверка уровня охлаждающей жидкости (СОЖ) в бачке, при необходимости долив.
- Осмотр шлифовального круга на наличие трещин, сколов, выработки.
- Смазка зубчатой рейки и направляющих стола – рекомендуется густая смазка для открытых передач.
Еженедельно
- Проверка зазора в зацеплении шестерня–рейка. При появлении люфта – регулировка эксцентриком или замена рейки.
- Контроль натяжения ремней (если ременная передача между двигателем и шпинделем).
- Осмотр электрических соединений, кнопок пуска, аварийной остановки.
- Протирка лимбов делительной головки, проверка фиксации.
Ежемесячно
- Замена СОЖ. Водорастворимые эмульсии теряют свойства через 3–4 недели, что приводит к коррозии станины и снижению качества заточки.
- Проверка точности делительной головки по эталонному инструменту – углы не должны «плавать».
- Смазка подшипников шпинделя (если предусмотрены пресс-маслёнки).
Ежегодно или по наработке
- Замена подшипников шпинделя. Ресурс при двухсменной работе – около 4000–5000 часов.
- Капитальная смазка направляющих, при выработке – шабрение.
- Проверка геометрии станины (плоскостность и прямолинейность).
- Замена электрических контакторов при подгорании.
Расходники и материалы
Шлифовальные круги. Требуются алмазные круги D150×16 мм, зернистость подбирается под инструмент: для твёрдосплавных пил – D46…D64, для ножей – D100…D150. Круги следует хранить в сухом месте без перепадов температур.
Смазочные материалы. Для зубчатой рейки и направляющих – литиевая консистентная смазка (например, Castrol LMX). Для подшипников – пластичная смазка для высоких оборотов (класс NLGI 2). Для СОЖ – концентрат на основе синтетических масел (разведение 3–5%).
Фильтры для СОЖ. Если станок оборудован насосом, то фильтр грубой очистки (сетка) меняют при каждой замене жидкости.
Что можно сделать своими силами, когда нужен сервис
Самостоятельно выполняют замену круга, регулировку натяжения ремней, смазку всех узлов, чистку бака СОЖ, замену фильтра, проверку электрических соединений. Для обслуживания делительной головки (снятие и разборка, замена фиксаторов) при наличии навыков и ключей – также возможно, но требуется высокая аккуратность, так как сбивается заводская юстировка.
Для ремонта шпиндельного узла (замена подшипников, балансировка) лучше приглашать сервисную службу – неправильная запрессовка подшипника даёт биение круга выше 0,01 мм, что ведёт к вибрациям и быстрому износу. Шабрение направляющих – сложная слесарная операция, выполняемая только специалистами. Ремонт зубчатой рейки (замена или наплавка) требует съёма стола и точного выставления.
Типичные ошибки обслуживания, ведущие к поломкам
- Использование одного круга для всех материалов. Перегрузка круга с крупным зерном по твёрдосплавным пилам приводит к выкрашиванию связки и опасному дисбалансу.
- Пропуск смазки зубчатой рейки. В отзывах владельцев машин серии JF отмечается быстрый износ рейки при загрязнении – люфт появляется уже через 3–4 месяца ежедневной работы.
- Затянутая или ослабленная фиксация делительной головки. При затяжке «на глаз» лимбы смещаются, станок начинает точить с ошибкой по углу, что вызывает брак.
- Работа без СОЖ. Сухое шлифование перегревает алмазный слой – круг «салится» и теряет режущую способность; повышается нагрузка на шпиндель, возможен выход подшипника из строя.
- Игнорирование вибрации при работе. Вибрация свидетельствует о биении круга, разбалансировке или износе подшипников. Если не устранить, разрушаются лимбы делительной головки и направляющие.
- Попытка снимать более 0,02 мм за проход. Конструкция станка ограничивает минимальную съёмку 0,02 мм; превышение даёт механические удары и ускоренный износ зацепления.
Заключение
JEFFER JF-200 – станок с продуманной механикой, но без внимательного обслуживания его точность быстро теряется. Главное в эксплуатации – не допускать сухого трения на рейке и направляющих, своевременно менять круг и СОЖ. Осмотр реального экземпляра, выставленного на продажу, показывает, что при соблюдении регламента станок сохраняет ресурс не менее 10–15 лет. Если вы планируете приобретать подержанный JF-200, обращайте внимание на люфт стола, состояние лимбов и шпинделя – эти узлы самые затратные в восстановлении.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге