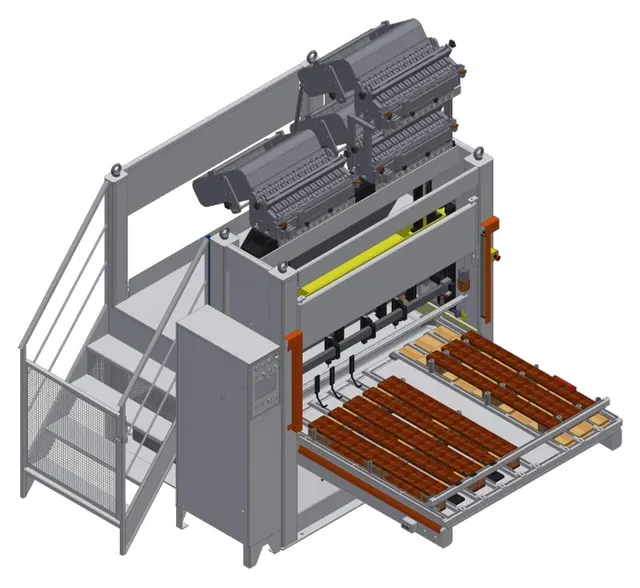
Обслуживание полуавтоматической линии сборки поддонов ITALL PALL IP 500
ITALL PALL IP 500 · Поддоны и тара · Редакция Промсделки · чтение 5 мин · обновлено 09.10.2026
Полуавтоматическая линия сборки поддонов ITALL PALL IP 500 рассчитана на производительность 400–500 поддонов за смену при работе двух операторов. Мощность оборудования — 60,25 кВт, длина линии — 23,7 м, ширина — 3,2 м. Такие габариты и энергопотребление задают определённые требования к обслуживанию: высокая нагрузка на приводы, пневматику и систему управления. В открытых источниках по модели IP 500 нет официального регламента, поэтому ниже приведены общие рекомендации для линий этого типа, с учётом заводских характеристик и отраслевой практики.
Основные узлы линии ITALL PALL IP 500
Линия включает конвейерную систему для перемещения досок и готовых поддонов, несколько сборочных постов (обычно 2–3 зоны сбивки), пневматические гвоздезабивные головки, компрессорную станцию, систему управления на базе контроллера и набор датчиков положения. Привод конвейеров — цепной или ременной, с электродвигателями. Важные точки внимания — направляющие, подшипники качения и скольжения, пневматические цилиндры, клапаны и фильтры.
Поскольку линия полуавтоматическая, часть операций (укладка досок, позиционирование) выполняется операторами вручную. Это снижает нагрузку на механику, но требует контроля за безопасностью и своевременной подачей материалов. Электрическая часть включает шкаф управления с частотными преобразователями и пусковой аппаратурой — эти элементы чувствительны к пыли и перегреву.
Расходные материалы и смазочные средства
Для непрерывной работы линии необходимы:
- Гвозди или скобы — тип крепежа зависит от конструкции поддона (европоддон, паллета 800×1200 и т.д.). На линиях ITALL PALL обычно используются гвозди длиной 50–100 мм с потайной головкой. Расход — около 7–12 гвоздей на поддон, при производительности 500 поддонов/смену требуется до 6000 гвоздей за смену.
- Смазка для направляющих и цепей — консистентная смазка типа Литол-24 или аналогичная для подшипников и шарниров, масло с вязкостью ISO VG 68 для цепей конвейеров. Периодичность смазки цепей — ежесменно при интенсивной работе.
- Масло для компрессора — в зависимости от типа компрессора (поршневой или винтовой) — минеральное или синтетическое масло с вязкостью ISO VG 32 или 46. Замена масла — каждые 500–1000 моточасов по рекомендации производителя компрессора.
- Фильтрующие элементы — фильтр-регулятор-лубрикатор (ФРЛ) в пневмосистеме: фильтр грубой очистки (5 мкм), сепаратор влаги, масляный фильтр компрессора. Замена элементов — раз в 3–6 месяцев в зависимости от запылённости цеха.
- Ремни и цепи привода — при износе (удлинение цепи более 2% от номинала, трещины на ремнях) требуется замена. Срок службы цепи конвейера при двухсменной работе — обычно 1,5–2 года.
Периодичность обслуживания
Чёткий регламент для IP 500 не опубликован, но на основе практики эксплуатации аналогичных полуавтоматических линий сборки поддонов рекомендуется следующий план:
Ежесменное обслуживание
- Визуальный осмотр цепей, ремней, пневмошлангов на предмет износа и утечек.
- Смазка направляющих и открытых шарниров.
- Проверка уровня масла в компрессоре и при необходимости долив.
- Слив влаги из ресивера пневмосистемы.
- Осмотр состояния гвоздезабивных головок: чистка от пыли и опилок, замена изношенных ножей.
Еженедельное обслуживание
- Проверка натяжения цепей конвейера и замена натяжителей при необходимости.
- Очистка корпуса шкафа управления от пыли, проверка контактов.
- Смазка подшипников приводных барабанов.
- Замена фильтрующих элементов ФРЛ, если нет автоматического дренажа.
- Тестирование работы аварийных стопов и датчиков.
Ежемесячное обслуживание
- Проверка износа пневмоцилиндров: манжеты, штоки, крепления.
- Замена масла в компрессоре (если по часам наработки совпало).
- Осмотр состояния гвоздезабивных инструментов: замена пружин, уплотнений.
- Измерение потребляемого тока двигателей привода — отклонение более 15% от номинала указывает на неисправность подшипников или заклинивание механизма.
Ежегодное обслуживание
- Замена всех цепей и ремней привода.
- Капитальный ремонт пневмоцилиндров (замена уплотнений, полировка штоков).
- Ревизия электрики: проверка контакторов, частотников, термостатов.
- Замена датчиков позиционирования при износе.
Что выполняют своими силами, а что требует вызова сервисной бригады
Операторы и механики цеха могут проводить ежесменное и еженедельное обслуживание: смазку, замену фильтров, регулировку натяжения цепей. Замена изношенных гвоздезабивных головок, ремней, цепей — тоже часто делается штатным персоналом при наличии квалификации. Но для работ, связанных с перенастройкой контроллера, заменой подшипников приводных станций, ремонтом пневмоблоков управления и компрессора, а также для капитального ремонта рекомендуется привлекать сервисный отдел производителя или подрядную организацию с опытом на линиях ITALL PALL. Это связано с тем, что ошибки при настройке давления, синхронизации конвейеров или регулировке головок приводят к выпуску бракованных поддонов и повышенному износу.
Типичные ошибки обслуживания и их последствия
Судя по отзывам эксплуатационников линий сборки поддонов, самые частые ошибки:
- Пропуск смазки пневмосистемы — приводит к заклиниванию цилиндров и гвоздезабивных головок. Восстановление может потребовать замены дорогостоящего пневмоблока.
- Загрязнение фильтра ФРЛ — из-за попадания влаги и пыли в магистраль клапаны начинают работать рывками, увеличивается расход сжатого воздуха. Снижается производительность.
- Работа с изношенной цепью конвейера — удлинённая цепь перескакивает через звёздочку, ломает направляющие и может повредить раму линии. Привод выходит из строя.
- Игнорирование вибрации двигателей — неисправный подшипник выкрашивается, повреждается обмотка ротора. Замена двигателя обходится дороже регулярной смазки.
- Нарушение зазоров в гвоздезабивных головках — при смене длины гвоздя без регулировки боёк бьёт мимо, быстро изнашиваются направляющие каналы и матрицы.
Эти ошибки встречаются часто из-за недостаточного контроля со стороны персонала или отсутствия чек-листов. Для IP 500 полезно внедрить журнал обслуживания с отметками о выполнении операций.
Чтобы разобрать это на реальном примере, возьмём один из ITALL PALL IP 500, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/poluavtomaticheskaya-liniya-sborki-poddonov-itall-pall-ip-500/. Конкретный экземпляр (цена 30 204 400 руб., расположение — Москва) продаётся без указания состояния и наработки, поэтому перед покупкой обязательно требуйте паспорт оборудования и историю обслуживания. На фото видно общее расположение узлов — конвейер, пульт, зоны сбивки. При осмотре обращайте внимание на подтёки масла на пневмоцилиндрах, состояние цепей и наличие люфта в звёздочках.
В итоге, обслуживание ITALL PALL IP 500 требует системного подхода и учёта интенсивности работы. При своевременном выполнении ежедневных операций и использовании качественных расходников линия способна отработать более 10 лет без капитального ремонта. Рекомендуется согласовать график обслуживания с сервисными инженерами, имеющими опыт работы с линиями ITALL PALL, чтобы минимизировать простои.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге