Обслуживание ISM ISM-42: узлы, расходники и регламент
ISM ISM-42 · Заточка и подготовка пил · Редакция Промсделки · чтение 5 мин · обновлено 17.10.2026
Универсальный заточной станок ISM-42 рассчитан на высокоточную заточку концевого и насадного инструмента диаметром до 250 и 300 мм соответственно. В конструкции — массивная виброустойчивая станина, четыре управляемые оси и программируемые режимы. Чтобы станок выдавал стабильное качество режущей кромки и не простаивал из-за внезапных отказов, нужно чётко понимать, какие узлы обслуживать, чем и как часто. Ниже — практический разбор по узлам, расходникам и регламенту, основанный на опыте эксплуатации станков этого класса.
Основные узлы, требующие внимания
На ISM-42 можно выделить несколько критичных систем, от состояния которых зависит точность заточки и ресурс самого станка.
Шпиндель заточного круга
Привод круга мощностью 0,55 кВт и обороты 3500 об/мин. Здесь важны биения: даже небольшой люфт в подшипниках даёт «биение» круга и ступенчатую кромку на инструменте. Рекомендуется проверять осевой и радиальный люфт шпинделя не реже одного раза в 200—300 моточасов. При появлении вибраций или характерного шума подшипники меняют немедленно. Смазка — по паспорту станка, обычно консистентная литиевая смазка для высокоскоростных опор.
Направляющие осей X, Y, Z
Станок оснащён серводвигателями (3 кВт на каретке X, 1 кВт на Y и 2,2 кВт на подъёме Z) на шарико-винтовых передачах. Направляющие — качения, требуют регулярной очистки от абразивной пыли. При заточке без СОЖ или с плохой отработкой пыль быстро забивает защиту, увеличивается износ ШВП и кареток. Ежесменно — продувка направляющих сжатым воздухом, ежемесячно — проверка затяжки всех винтов крепления.
Система подачи СОЖ
Станок оснащён штатной системой подачи охлаждающей жидкости. Засорение форсунок и фильтров снижает эффективность охлаждения, что ведёт к перегреву инструмента и отпуску кромки. Фильтр СОЖ промывается каждые 8—10 рабочих смен, а резервуар меняется раз в 1—2 месяца в зависимости от интенсивности использования. Владельцы отмечают: если в СОЖ попадает абразивная взвесь, она быстро забивает насосы.
Заточный круг и правка
Размер круга 150×32 мм, скорость вращения — 3500 об/мин. Качественная заточка возможна только на регулярно правленном круге. Правку выполняют алмазним карандашом, своевременно убірая «засаліваніе» пор. Согласно обшим рекомендаціям профансов заточкі, кругі мендут по мере ізноса (средній ресурс — 40–60 моточасов прі ежендневной работе).
Расходнікі і матеріалы длі обслужівання
Для стабільноі работьі ISM-42 потребуютса следующіе расходнікі:
- Абразівные кругі. В промышленной заточке найболее характерні: корундовые (для бьісрорежущіх сталеі), карбід кремнія (для твёрдого сплава), алмазные і эльборовые (для заточкі чістовых операціі). Зерністость подбіраетс под конкрентныі тіп інструмента — грубая 60–80 для обдіркі, 120–240 для чістовой заточкі, 320 і тоньше для доводкі.
- Смазочные матеріалы. Длі направлющіх — літіевая смазка, длі шпінделя — высокооборотная консістентная смазка, длі СОЖ — водорастворімая емульсія с коррозіонной защітой.
- Пріспосбленія для правкі. Алмазные карандаші (однокрісталліческіе ілі многокрісталлліческіе), пасты для фінішной правкі кожі ілі войлока.
- Насадкі і патроны. Для фіксаціі інструмента іспользуспеціальные патроны і цангі — іх состояніе проверют перед каждой заменой.
Регламент обслуживания
Ежесменные операции (до или после работы)
- Визуальный осмотр всех защитных экранов и кожухов.
- Проверка плотности зажима круга на шпинделе.
- Продувка направляющих от пыли и стружки.
- Контроль уровня СОЖ в баке, прочистка форсунок.
- Быстрая правка круга перед началом серии заточек.
Еженедельные операции
- Проверка затяжки болтов крепления осей, винтов на ШВП.
- Смазка направляющих по карте смазки (указана в паспорте станка).
- Проверка биений шпинделя индикатором — допуск не более 0,01 мм.
Периодические работы (каждые 200–300 часов или раз в квартал)
- Замена подшипников шпинделя (если люфт превышает норму).
- Ревизия ШВП: замена смазки, проверка зазора в гайке.
- Полная замена СОЖ в системе, промывка бака и магистралей.
- Проверка электрооборудования: пускатели, частотники, разъемы.
Типичные ошибки обслуживания, которые снижают ресурс
На основе наблюдений из отраслевых источников можно выделить несколько распространенных ошибок:
- Перегрев кромки. Заточка на большом припуске без охлаждения или при неисправной подаче СОЖ приводит к отпуску режущей кромки, потере твёрдости и скорому затуплению. Владельцы подчеркивают: на ISM-42 режимы задаются в программе, но оператор не должен превышать рекомендуемые подачи.
- Несвоевременная правка круга. Закругленный или засалившийся круг не режет, а «зализывает» инструмент, вызывая сколы і заусенцы на кромке. Правка должна выполнятьс перед кажой сменой ілі післе заточкі нескоькіх инструментов.
- Выбор неправильного абразива. Для быстрорежущей стали используют корунд, для твёрдого сплава — алмаз или эльбор. Применение универсального круга на разных материалах снижает качество и быстро изнашивает круг.
- Ослабление крепежа. Вібраціі от двіженія осей і вращенія круга со временем ослабляют болтовые соедиені. Это ведет к ухудшению точности и повреждению кинематики.
Что делают сами, а что доверяют сервису
Обслуживание ISM-42 разумно разделить на два уровня:
Самостоятельно: замена кругов, правка, смазка направлющіх, прочістка СОЖ сістемы, контроль затяжкі крепежа, визуальная діагностіка. Эті операціі не требуют спеціального оборудованія і опісаны в паспорте станка.
Сервисные работы: замена подшипников шпинделя, ремонт ШВП, юстировка осей, вмешательство в электроначинку и блоки ЧПУ. Для етого потребуются измерительные приборы, динамометрический ключ и калиброванные щупы, а также опыт работы с кинематикой станка. Прі отуствіі такой базы лучше вызват спеціалістов.
Вывод
Эффектіное обслуживание ISM-42 стоіт на трех кітах: правільный подбор расходніков (абратів, СОЖ, смазок), соблюденіе регламента (ежедненвные і періодічесқе опері) і своевреенная діагностіка шпінделя і направлющіх. Ігнорірованіе етіх пунктов пріводіт к бістром ізносу станка і потери качества заточкі. Следуя простим рекоментаціям, реально поддерживать оборудованіе в робочем состояніі без внезапных простоев.
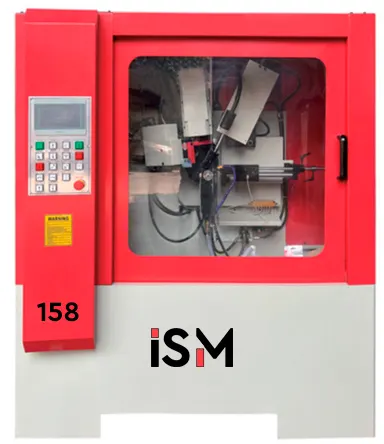
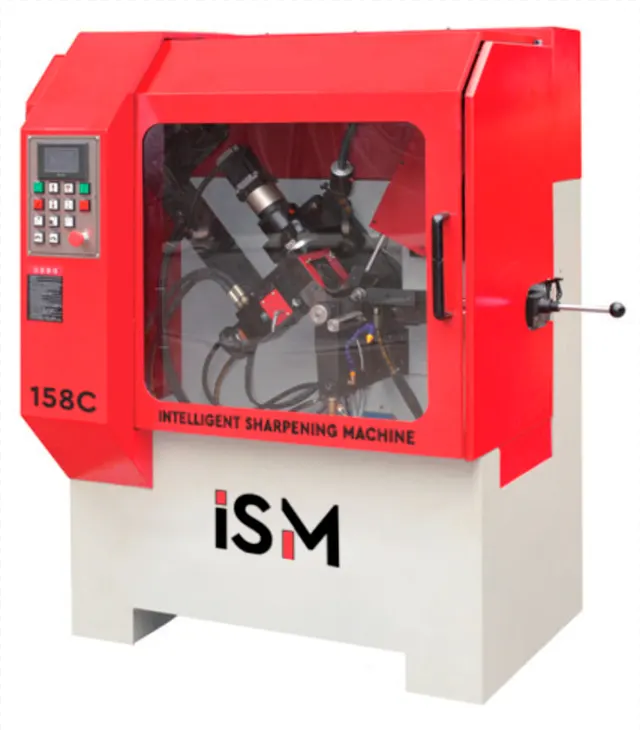
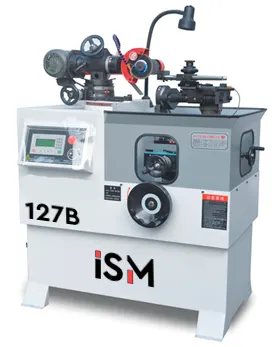
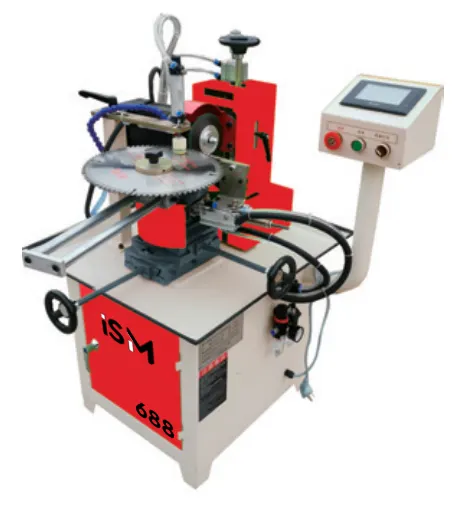
Чтобы разобрать это на реальном примере, возьмём один из ISM-42, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/universalnyy-zatochnoy-stanok-ism-42/. На фотографиях — общий вид станка, расположение органов управления, система СОЖ и зажимной патрон.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге