Как выбрать ISM ISM-257В б/у: что проверить перед покупкой
ISM ISM-257В · Заточка и подготовка пил · Редакция Промсделки · чтение 8 мин · обновлено 12.11.2026
Автоматический заточной станок ISM-257В — это профессиональное оборудование для заточки плоских ножей. По паспортным данным, он рассчитан на ножи длиной до 800 мм, магнитная плита имеет размер 100×800 мм, установленная мощность 1,6 кВт, масса 420 кг. Станок работает от сети 380 В, использует круг 150×32×60 мм с частотой вращения 2800 об/мин и регулируемой подачей каретки от 0 до 10 м/мин. Такое оборудование редко покупают новым, поэтому покупка б/у — стандартная практика. Главная задача — оценить фактическое состояние узлов и не перепутать устранимую выработку с дорогостоящим дефектом.
Специфика модели в том, что точность заточки здесь напрямую зависит от состояния магнитной плиты, призматических направляющих и шпинделя. Это узлы, ремонт которых сопоставим с ценой станка. Ниже — порядок проверки, который позволит отсечь откровенно проблемные экземпляры до торга.
Что проверить в первую очередь
Чтобы разобрать сказанное на реальном примере, возьмём одну из позиций каталога: Автоматический заточной станок с магнитной плитой ISM-257В, ISM 257B. Дальше - фотографии этого экземпляра.
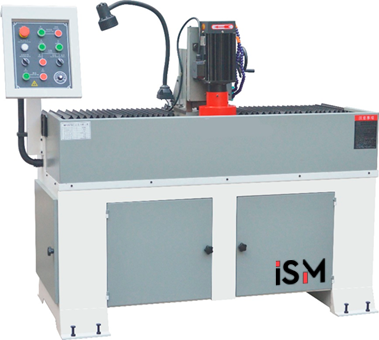
Автоматический заточной станок с магнитной плитой ISM-257В, ISM 257B - фото 1 из 1 в карточке продавца
Магнитная плита
Что проверять: поверхность плиты, геометрию, силу удержания. На плите 100×800 мм затачиваются ножи до 800 мм длиной, поэтому дефекты по длине плиты критичны.
Как проверять: визуально осмотреть рабочую плоскость на сколы, вмятины, глубокие риски и следы перегрева. Плоскостность проверить поверочной линейкой и щупом. Магнитное удержание проверить стальным бруском или ножом с ровной спинкой: уложить его в разных местах по длине плиты, включить магнит, попробовать сдвинуть и приподнять. Образец должен держаться одинаково по всей площади.
Норма: плоскостность в пределах 0,05–0,1 мм на длине 300 мм, поверхность без глубоких задиров, магнит держит уверенно, следы эксплуатации в виде средних рисок допустимы. Включение и выключение плиты отрабатывает чётко.
Что должно насторожить: сколы кромок и торцов, вмятины от падений, локальные выработки, слабое удержание по центру или по краям, нагрев плиты при работе, трещины в заливке катушек.
Чем это грозит: нож будет «гулять» во время заточки. Это даёт разный угол по длине, прижог кромки и риск вырыва ножа из под магнитной плиты. Ремонт плиты — перемотка катушек, шлифовка поверхности, замена магнитных вставок. Это один из самых дорогих ремонтов, часто до трети цены станка.
Направляющие и подача каретки
Что проверять: призматические линейные направляющие, по которым ходит каретка с кругом, и механизм подачи.
Как проверять: вручную переместить каретку по всей длине хода, затем покачать её в поперечном и вертикальном направлениях. Оценить плавность, наличие рывков, стуков, заеданий. Осмотреть направляющие на ржавчину, задиры, выкрашивание.
Норма: ход плотный, равномерный, люфт не ощущается или составляет доли миллиметра. Призма не имеет видимых задиров и ступенчатой выработки.
Что должно насторожить: заметный люфт каретки, заедание в середине хода, задиры, следы шабрения или «хирургического» восстановления без гарантии, перекос каретки.
Чем это грозит: при заточке круг равномерно прижимается только при отсутствии люфта. Люфт даёт овальную фаску, вибрацию, бой круга. Шабрение направляющих длиной 800 мм — это несколько дней работы квалифицированного мастера и заметная сумма. При сильном износе направляющие меняют, что при массе станка 420 кг уже сопоставимо с капитальным ремонтом.
Шпиндель заточного круга
Что проверять: радиальное и осевое биение вала, состояние подшипников, наличие посторонних звуков.
Как проверять: на холодном станке снять защитный кожух и круг, рукой провернуть вал. Оценить сопротивление и хруст. Покачать вал в радиальном и осевом направлениях — люфта быть не должно. При наличии индикаторной стойки проверить биение по посадочному фланцу.
Норма: вал вращается ровно, без стука, осевой люфт отсутствует, биение не более 0,02 мм. После 20 минут работы подшипники нагреваются до 60–70 °C, но не выше.
Что должно насторожить: повышенный шум, визг, хруст при провороте, люфт вала, нагрев выше 80 °C за короткое время, следы потёкшей смазки.
Чем это грозит: изношенные подшипники дают вибрацию, которая рушит кромку ножа и жжёт сталь. Замена подшипников шпинделя — снятие узла, балансировка, подбор пар — обычно стоит дорого и занимает много времени. Если шпиндель стучит уже на холодную, это аргумент для серьёзного торга или отказа.
Станина и общее состояние
Что проверять: целостность станины, сварных швов, лакокрасочного покрытия, крепёжных элементов.
Как проверять: осмотреть станину на трещины, особенно в местах установки направляющих и под плитой. Постучать по сварным швам. Проверить диагонали рамы рулеткой. Установить станок по уровню — это выявит скручивание станины.
Норма: трещины отсутствуют, швы ровные, краска сколота только в местах естественного износа, регулировочные опоры работают.
Что должно насторожить: свежие сварные швы, трещины, деформированные углы, несоосные отверстия крепежа — признаки падения или удара.
Чем это грозит: нарушение геометрии станка невозможно компенсировать настройками. Такой станок будет давать неустранимые погрешности, и его восстановление часто нерентабельно.
Электрооборудование
Что проверять: кабель питания, клеммные колодки, пускатели, концевые выключатели, работоспособность двигателей подачи, охлаждения и шпинделя.
Как проверять: снять крышку электрошкафа, осмотреть клеммы на оплавления, нагар, подгоревшие провода. Проверить заземление. Включить станок на холостом ходу — все три двигателя должны запуститься без запаха горелой изоляции.
Норма: соединения чистые, провода без оголённых мест, контакторы не щёлкают, двигатели шумят ровно.
Что должно насторожить: запах гари, оплавленный корпус контактора, обгоревший ноль, заменённые кустарным способом предохранители, отсутствие защитных крышек клемм.
Чем это грозит: короткое замыкание в сети 380 В — риск пожара и выхода из строя всех обмоток. Замена двигателя или электроники подачи — ещё одна дорогая позиция.
Как проверять станок в работе
На холодном станке. До запуска проверяют вручную все движения: перемещение каретки, подъём-опускание шпинделя, натяжение ремней. При первом включении слушают, как раскручивается круг: нарастающий вой при разгоне — норма, резкий скрежет — признак дефекта подшипников или задевания.
После прогрева. Через 20–30 минут непрерывной работы проверяют температуру корпусов подшипников шпинделя, редуктора подачи и двигателя. Нагрев до 60–70 °C на ощупь терпим. Температура выше 80 °C, подклинивание или запах перегретого лака — это повод завершить испытание и требовать вскрытия узла.
Проверяют подачу СОЖ: насос должен качать без кавитации, шланги без трещин, сопла направляют струю в зону заточки. Отсутствие охлаждения при длине ножа 800 мм приведёт к перегреву кромки и отпуску стали.
Под нагрузкой. Нужно попросить продавца заточить контрольный нож длиной 300–500 мм. Во время заточки обращают внимание на плавность подачи каретки: рывки и визг говорят о проблемах в редукторе или механизме подачи. Съём металла должен быть равномерным, без искровых «провалов». После заточки лезвие проверяют на равномерность фаски и отсутствие завалов. Нож не должен уводить в сторону по длине — это признак износа направляющих или слабой магнитной плиты.
Какие узлы дорого обходятся в ремонте
Дороже всего в этом станке восстанавливать узлы, связанные с геометрией и точностью. Направляющие и шпиндель — первая пара по стоимости: шабрение или замена направляющих, замена подшипников шпинделя с балансировкой — это обычно десятки процентов от цены станка. Магнитная плита также дорогая: перемотка катушек, шлифовка рабочей поверхности и восстановление магнитного поля требуют специализированного участка.
Электроника и механика подачи дешевле, но тоже неприятны: замена двигателя подачи, редуктора, частотного преобразователя или платы управления. При покупке б/у важно заложить в бюджет возможный ремонт хотя бы одного из этих узлов.
Реальный пример для оценки
Чтобы разобрать это на реальном примере, возьмём один из ISM-257В, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: ISM-257В с магнитной плитой.
Этот станок продаётся в Москве за 542 000 рублей. Возраст и фактическое состояние в объявлении не указаны, что само по себе требует повышенного внимания. Продавец не подтверждает ни количество наработок, ни проводившихся ремонтов, поэтому такому экземпляру обязательна проверка по всем узлам перед передачей денег.
Комплектность
Для ISM-257В в комплекте должны быть: паспорт и руководство по эксплуатации, штатный заточной круг, защитный кожух, ключи для снятия круга, приспособление для правки круга, насос с ёмкостью и шлангами для системы охлаждения. Проверьте наличие регулировочного инструмента для настройки угла заточки.
Если паспорта нет — это тревожный признак: станок мог быть восстановлен после серьёзной поломки, куплен на аукционе или разукомплектован. Отсутствие насоса СОЖ сильно бьёт по точности заточки и требует замены всей системы, а не только насоса.
Допустимые недостатки б/у
При покупке б/у допустимы косметические дефекты: потёртости краски, мелкие царапины на плите, не влияющие на плоскостность, следы ржавчины на нерабочих поверхностях, загрязнение смазки. Допустима выработка до 0,1 мм на 300 мм длины плиты, если она равномерная и не даёт ступеньки под ножом.
Тревожные признаки, при которых лучше отказаться
От покупки стоит отказаться, если: каретка люфтит, направляющие имеют глубокие задиры; шпиндель при провороте хрустит или клинит; магнитная плита не держит по всей длине; в электрошкафу видны следы оплавлений; станина треснута или перекошена; при пробной заточке появляется сильная вибрация; продавец категорически отказывается демонстрировать станок под нагрузкой.
Короткий чек-лист осмотра
- Осмотреть станину и сварные швы на трещины.
- Приложить поверочную линейку к плите, проверить щупом зазор.
- Испытать магнитное удержание ножа в трёх точках по длине.
- Покачать каретку в поперечном и вертикальном направлении.
- Проверить плавность хода каретки по всей длине.
- Снять кожух, проверить люфт вала шпинделя руками.
- Включить станок на холостом ходу, послушать звук, проверить нагрев.
- Проверить подачу СОЖ и направление струи.
- Заточить контрольный нож, измерить угол и равномерность фаски.
- Проверить комплектность — паспорт, ключ, правящий инструмент.
Если по чек-листу не всплыло ни одного серьёзного дефекта — такой ISM-257В можно брать. Если больше двух пунктов вызывают вопросы, считайте стоимость устранения замечаний до торга, а не после него.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге