Как выбрать ISM 2515АС б/у: что проверить перед покупкой
ISM ISM 2515АС · Заточка и подготовка пил · Редакция Промсделки · чтение 8 мин · обновлено 12.11.2026
Заточной станок с ЧПУ ISM 2515АС предназначен для заточки дробильных и лущильных ножей. Это оборудование с магнитной плитой длиной от 1680 до 4000 мм (модификации различаются), мощностью 7,5 кВт и массой от 1800 до 3350 кг. Угол заточки задаётся через контроллер, подача СОЖ выполняется в зону резания, заточной круг — 205×145×115 мм при 1440 об/мин. При покупке б/у станка важно понимать, что ресурс и состояние конкретного экземпляра зависят от условий эксплуатации, а не только от марки и модели. Ниже — что именно проверять и как, чтобы не уйти из цеха в ремонт с дорогим узлом.
Что проверить в первую очередь
Осмотр начинается с холодного станка — до включения. Это время, когда видны следы аварий, перегрузок, плохого ухода. Начинайте с рамы и станины. Ищите трещины, следы сварки, деформации. На массивной станине виброустойчивость заложена конструкцией, но если её перевозили без крепления, возможны дефекты литья. Трещина в станине — повод отказаться от покупки, восстановление нерентабельно.
Второй узел — магнитная плита. Она удерживает нож во время заточки, от её состояния зависит точность. Проверьте ровность плиты поверочной линейкой: зазор в 0,05 мм на длине 1000 мм — нормально для б/у, больше 0,15 мм — значит, плиту протачивали или она изношена неравномерно. Включите питание магнита и попробуйте притянуть металлическую пластину толщиной 10–20 мм — если сила заметно меньше, чем у нового станка, магнитное поле просело, а это восстановлению не поддаётся.
Осмотрите каретку и направляющие. При перемещении вручную не должно быть люфтов и рывков. Износ направляющих часто показывает себя в виде характерных вибраций при рабочей подаче — проверять это нужно уже под нагрузкой, но на холодном станке можно почувствовать ступеньки при ходе. Замерьте зазор между кареткой и направляющей: если он больше 0,1 мм, скоро потребуется замена либо шлифовка станины, что по цене сравнимо с третью стоимости нового станка.
Шпиндель заточного круга — один из самых дорогих узлов. На холодном станке проверьте осевой и радиальный люфт: покачайте круг рукой. Люфт более 0,02 мм — предвестник выработки подшипников. Посмотрите на состояние посадочного места круга: если есть выработка на посадочном конусе, круг будет бить, а это ухудшает качество заточки и перегружает редуктор шпинделя.
Как проверять в работе
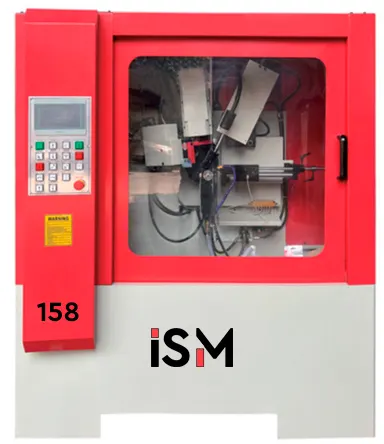
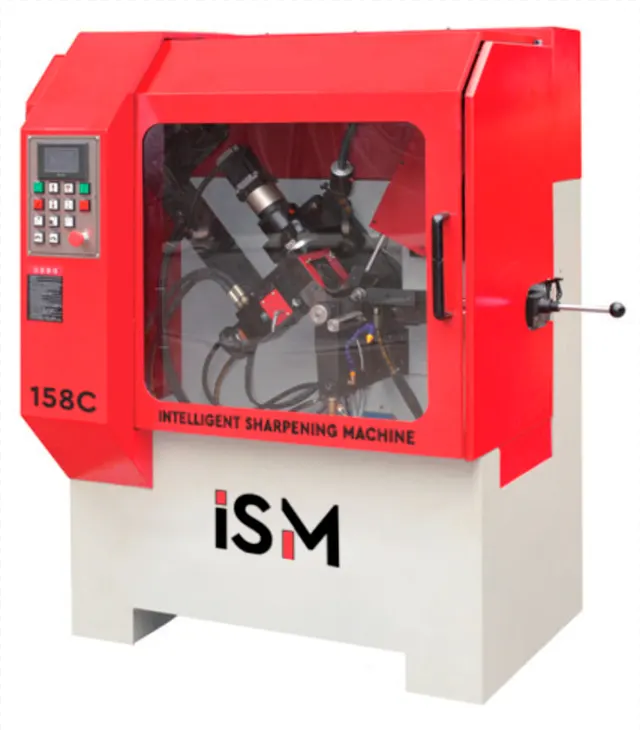
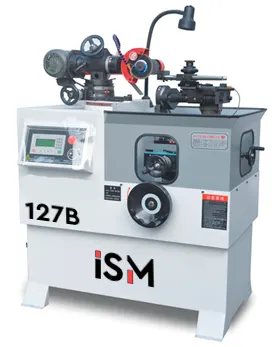
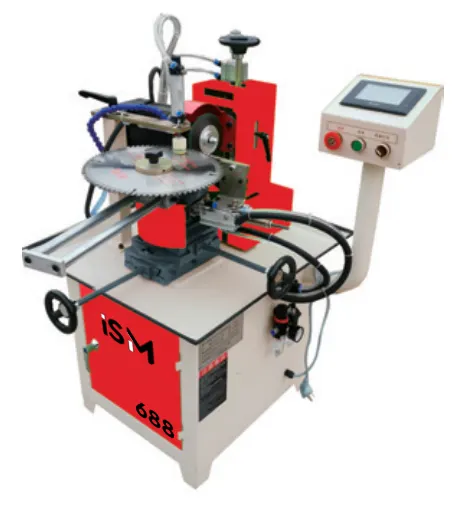
Чтобы разобрать сказанное на реальном примере, возьмём одну из позиций каталога: Заточной станок с ЧПУ с магнитной плитой для дробильных и лущильных ножей ISM-АС, ISM 2515АС. Дальше - фотографии этого экземпляра.

Заточной станок с ЧПУ с магнитной плитой для дробильных и лущильных ножей ISM-АС, ISM 2515АС - фото 1 из 1 в карточке продавца
После холодного осмотра запускайте станок на холостом ходу. Цель — оценить поведение узлов после прогрева. Включите шпиндель и дайте ему поработать 15–20 минут. Прислушайтесь: нормальный звук — ровный гул, без стуков. Стук с частотой вращения — износ подшипника, который проявится после прогрева из-за расширения корпуса. Проверьте нагрев корпуса шпинделя через 20 минут: температура до 50°С — нормально, выше 70°С — нарушена смазка или регулировка.
Перейдите к подаче каретки. Задайте скорость 5–6 м/мин через контроллер и наблюдайте за движением: рывков быть не должно. Осмотрите рейку или шарико-винтовую передачу: пятна задиров на рейке означают, что подача работала с перегрузом. Если станок оснащён электроникой PLC, проверьте, как хранятся параметры угла заточки: выключите питание и снова включите — станок должен вернуть последние настройки без «забытых» значений. Авария памяти контроллера — частая причина отказа, когда станок встаёт в ошибке.
Под нагрузкой проверяйте заточку на том ноже, который позволит продавец. Поставьте нож, произведите один проход. Оцените шероховатость поверхности: она должна быть равномерной, без поджогов и рисок. Если следы заточки неоднородны — искривлена магнитная плита или люфтует каретка. Обратите внимание на подачу СОЖ: струя должна попадать в зону контакта круга и ножа. Слабый напор — насос подачи СОЖ на 90 Вт мог забиться, либо фильтры не чистятся. Это дешёвый ремонт, но если станок продают с забитой системой — значит, обслуживали небрежно.
Во время работы оцените, как станок стоит на полу: вибрация на холостом ходу и под нагрузкой не должна ощущаться. Сильная вибрация — разбалансирован круг, но возможно и повторение износа направляющих.
Какие узлы дорого обходятся в ремонте
Самый затратный узел в ISM 2515АС — шпиндель. Замена подшипников с балансировкой узла стоит в пределах 200–300 тысяч рублей, а замена шпинделя целиком — от 500 тысяч. Поэтому на холодном осмотре люфт шпинделя — один из критичных дефектов.
Второй дорогой узел — магнитная плита (особенно при длине 2500 мм и более). Восстановление ровности шлифовкой возможно один, максимум два раза; после этого плита уходит в брак. Новая плита под заказ идёт от 400 тысяч рублей. Если магнитное поле слабое, а толщина плиты уже уменьшена проточкой — станок отработал своё.
Третье — контроллер PLC. Замена платы и перепрошивка могут стоить 150–200 тысяч, если найти оригинал. Однако при осмотре важно не столько наличие ошибки, сколько то, что продавец может показать процесс смены параметров. Если контроллер не реагирует на ввод и станок уходит в защиту — это, скорее всего, не программная настройка, а аппаратная поломка.
Направляющие каретки: износ их поверхности вызывает ухудшение качества заточки, а ремонт со шлифовкой станины и перекладкой направляющих — от 300 тысяч. Дешевле такой станок выкупают на запчасти, чем восстанавливают.
Система СОЖ — менее дорогой узел (насос стоит около 10–15 тысяч), но забитые каналы быстро убивают диск: подгоны перегрева ножа — одна из типичных причин отбраковки после покупки б/у станка.
Чтобы разобрать это на реальном примере, возьмём один из ISM 2515АС, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: ISM 2515АС на promsdelka.ru.
Экземпляр из каталога — это станок в Москве, заявленная цена 2 190 400 рублей. На фотографии видна общая компоновка: массивная станина, магнитная плита, шкаф управления. Состояние конкретной плиты и шпинделя по фото не определить — нужен визуальный осмотр и запуск, как описано выше.
Комплектность б/у станка: что должно быть в комплекте
При оформлении покупки проверьте наличие заточного круга. Нормально, когда в комплекте есть один круг, установленный на шпинделе, и один запасной. Но учитывайте: размер круга 205×145×115 мм — для заточки дробильных ножей. Если круг изношен до минимального диаметра, это не страшно, но проверьте его балансировку — на б/у станках это частая проблема.
Обязательно должны быть ключи для смены круга (специальная трещотка на гайку шпинделя), ключ для правки круга (алмазный карандаш), а также приспособления для крепления ножей на магнитной плите: это стальные угольники или упоры, которые фиксируют нож от сдвига. Если упоры не входят в комплект, их придётся дозаказывать — они индивидуальны для каждой длины плиты.
Из документации нужен паспорт станка, электрическая схема и руководство по эксплуатации. Для ISM 2515АС наличие паспорта важно ещё и потому, что в нём указан заводской номер и дата выпуска — по ним можно проверить, действительно ли перед вами станок с магнитной плитой нужной длины, а не переделанный из меньшей модели. Если продавец говорит, что «бумаги потеряны», это снижает риск, но заставляет внимательнее отнестись к проверке геометрии плиты измерительными инструментами.
Опция «автоматический поворот магнитной плиты» — в базовой версии её нет. Если станок с поворотом, проверьте, как работает поворотный механизм: на холодном станке прогоните плиту в обе стороны на малой скорости — должен быть плавный ход без рывков и стука редуктора.
Допустимые недостатки при покупке б/у
Не существует б/у станка, у которого нет следов работы. К допустимым отнесите:
- Пятна коррозии на нерабочих поверхностях станины и шкафа — косметика, если нет глубоких раковин;
- Мелкие риски на магнитной плите, закрывающие до 10% площади — это следы контакта ножа, они не влияют на точность;
- Небольшой износ заточного круга (диаметр меньше нового на 5–10 мм) — нормальная выработка;
- Загрязнение бака СОЖ — это чистится и стоит недорого;
- Мелкие царапины на корпусе контрольного шкафа — если электропроводка внутри в порядке.
Такие недостатки — повод торговаться, но не отказываться от покупки, если узлы исправны.
Тревожные признаки, при которых лучше отказаться
Есть дефекты, с которыми станок брать не следует, даже если цена привлекательна. Они не ремонтируются экономически оправданно:
- Трещины на станине в зоне крепления шпинделя или по плитной части;
- Люфт шпинделя более 0,05 мм, либо шум подшипника, который не исчезает после 20 минут прогрева;
- Магнитная плита проточена до «синюшного» цвета или с глубокими следами от удалённых рисок — это значит, толщина плиты уже меньше допустимой, а магнитное поле ослаблено;
- Следы перегрева каретки (синий отлив на направляющих) — задиры восстановлению не поддаются;
- Не работает хотя бы одна из осей (подача или поворот плиты), а продавец объясняет это «прошивкой» — скорее всего, вышел из строя преобразователь частоты либо плата контроллера;
- Обрывы проводов в шкафу управления, перепаянные дорожки на плате контроллера — после таких вмешательств надёжность непредсказуема.
Если видите хотя бы два из перечисленных признаков, ищите другой экземпляр — дешевле выйдет купить новый станок той же мощности, чем чинить такой.
Короткий чек-лист осмотра ISM 2515АС
Выезжая на осмотр, распечатайте этот перечень, чтобы не упустить главное:
- Станина: трещины, сварные следы, деформации;
- Плита: ровность (линейка 1000 мм), сила магнитного удержания, толщина плиты, работа поворота (если есть);
- Шпиндель: осевой и радиальный люфт, звук после прогрева, температура корпуса;
- Каретка: ход вручную без рывков, замер зазора направляющих, состояние рейки;
- Контроллер: включение, сохранение параметров после снятия питания, ввод угла с клавиатуры;
- СОЖ: напор, состояние бака и фильтров, подача в зону контакта;
- Работа: заточка пробного ножа — равномерность, отсутствие поджогов, вибрации.
Чек-лист занимает около 40–60 минут при внимательном осмотре. Не торопитесь подписывать акт, пока не убедились, что станок выходит в рабочую вибрацию без сюрпризов.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге