Какие узлы ISM ISM 158C изнашиваются первыми
ISM ISM 158C · Заточка и подготовка пил · Редакция Промсделки · чтение 5 мин · обновлено 14.10.2026
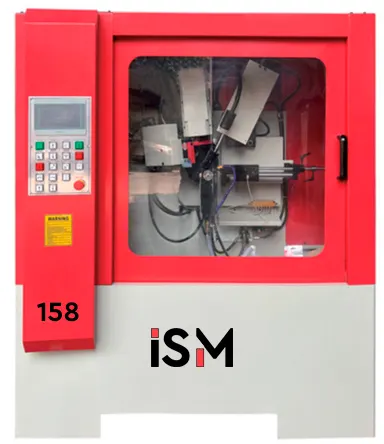
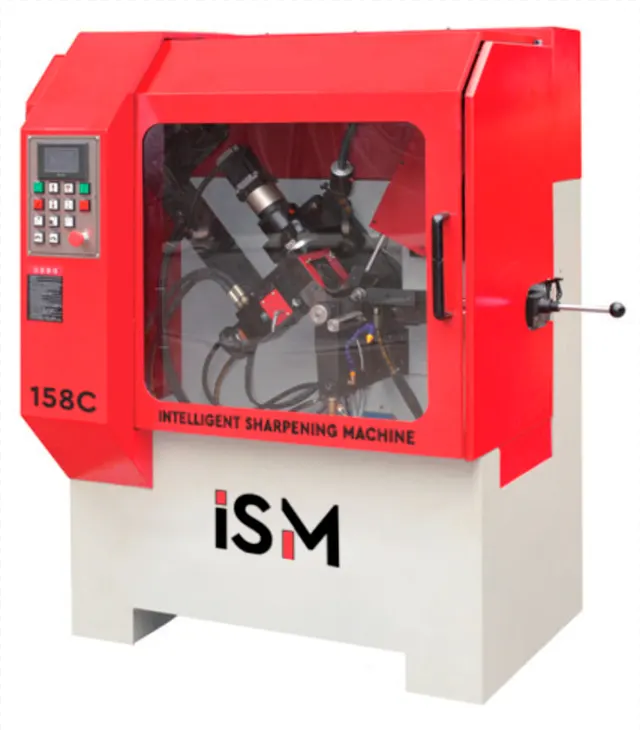
ISM 158C — автоматический заточной станок для дисковых пил, рассчитанный на полотна диаметром 100–800 мм (до 1000 мм с учётом модификаций) и толщиной до 8 мм. Аппарат имеет закрытую кабину, виброустойчивую станину, измерительные лимбы и автоматический цикл заточки. По паспорту производительность достигает 20 зубьев в минуту, мощность 1,85 кВт, давление в гидросистеме 4 МПа, бак для СОЖ — 80 л.
При выборе такого станка важно понимать: большинство проблем в эксплуатации связано не столько с конкретной моделью, сколько с состоянием узлов и качеством настройки. В обсуждениях заточного оборудования владельцы и мастера регулярно называют три типичные зоны риска: заусенец после заточки, перегрев кромки, люфты с вибрацией. Ниже — как проявляются эти проблемы и как выявить их до покупки.
Заусенец и быстрое затупление зубьев
В чём проблема. После прохода шлифовального круга на режущей кромке остаётся заусенец — отогнутый и наклёпанный металл. Владельцы описывают это как «после заточки заусенец, быстро отваливается»: зуб вроде бы острый, но при первом резе кромка выкрашивается. Причиной часто становится неверно выбранный абразив, слишком высокая подача или отсутствие доводочного прохода.
Как проявляется. Пила после заточки непозволительно быстро тупится. На зубьях виден светлый заусенец, при работе появляются сколы и выкрошенные участки. Это снижает ресурс дорогого полотна.
Как проверить при осмотре. На станке делают пробную заточку на ненужной пиле. Зубья осматривают с лупой при боковом освещении: заусенец хорошо заметен. Если станок в порядке, кромка должна быть чистой, без завалов и заусенца. Проверяют также, есть ли возможность дополнительной доводки — в инструкциях по заточке рекомендуют править кромку по уже сформированным подводам.
Во что обходится. Если заусенец появляется регулярно, приходится либо вручную доводить каждый зуб, либо менять круг и настраивать режим. На это уходит время оператора и расходники: абразивные камни, алмазные бруски, финишная паста. Восстановление инструмента всё равно дешевле покупки новой пилы, но постоянная доводка снижает производительность участка.
Перегрев и отпущенные участки на кромке
В чём проблема. При высокой скорости подачи, тупом круге или недостаточном охлаждении кромка зуба перегревается. Владельцы отмечают, что после такой заточки на зубьях появляются «отпущенные участки» — металл теряет твёрдость. Прямая рекомендация из обсуждений: не использовать электроинструмент с высокими оборотами для заточки, чтобы не перегреть кромку.
Как проявляется. На режущей кромке видны цвета побежалости — соломенный, синий, фиолетовый. В этих местах зуб быстро изнашивается, режущая кромка «садится», и пила начинает рвать волокно, а не резать.
Как проверить при осмотре. Проверить систему подачи СОЖ: в модели ISM 158C ёмкость бака 80 л, давление в гидросистеме 4 МПа. Убедиться, что насос рабочий, а шланги и форсунки направляют жидкость в зону контакта круга с зубом. Сделать короткий тестовый проход и сразу осмотреть кромку на цвета побежалости. Также стоит посмотреть на регулировку скорости подачи — у ISM 158C она от 0,5 до 6 мм/с, этого диапазона достаточно, чтобы подобрать безопасный режим.
Во что обходится. Отпущенный участок не восстанавливается — его нужно полностью выбирать при повторной заточке. Если перегрев случался на многих зубьях, приходится снимать лишний слой металла, что уменьшает диаметр пилы и её ресурс. На станке это приводит к дополнительной настройке и расходу абразива.
Люфты, вибрация и биение шпинделя
В чём проблема. Люфты в соединениях и износ подшипников шпинделя дают вибрацию и биение круга. В обсуждениях владельцев это звучит как «люфт в соединениях, вибрация, биение». Перед работой инструмент советуют осматривать на люфты и деформации — это касается и самого станка.
Как проявляется. При работе слышен стук или гул, на поверхности зуба появляются волнистые следы, заточка получается неровной. Биение может быть незаметно на холостом ходу, но под нагрузкой круг «гуляет», и результат становится непредсказуемым.
Как проверить при осмотре. Выключить станок, отжать подводящую каретку и покачать шлифовальный шпиндель в радиальном и осевом направлении — люфт ощущается рукой как щелчок. Проверить посадочное место круга на забоины и овальность. Включить станок на холостом ходу и послушать — повышенный шум подшипников обычно слышен сразу. При возможности поставить индикатор на посадочный конус и оценить биение.
Во что обходится. Замена подшипников шпинделя — стандартная операция по техническому обслуживанию заточного станка. Стоимость зависит от типоразмера подшипников и трудоёмкости разборки. Косвенные затраты — это потеря точности заточки и перерасход абразивных кругов, пока проблема не устранена.
Что смотреть на конкретном станке ISM 158C
Чтобы разобрать это на реальном примере, возьмём один из ISM 158C, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: ISM 158C.
По карточке товара: станок находится в Москве, цена 1 138 500 рублей. Состояние и комплектность продавцом не указаны, поэтому перед принятием решения нужно запрашивать их отдельно. По фотографиям можно оценить внешний вид и сохранность кабины, но внутренние узлы — шпиндель, гидравлику, электронику — так не проконтролировать.
Учитывая, что это автоматический станок с гидравлической системой, при осмотре стоит отдельно проверить:
- люфт шпинделя и состояние посадочного места под круг;
- работу механизма подачи и зажима пилы — плавность, отсутствие рывков;
- состояние бака СОЖ, наличие подтёков и загрязнений;
- целостность кабелей, кнопок и панели управления;
- посторонние стуки при включении на холостом ходу.
Какой бы исправной ни выглядела машина, окончательная проверка — тестовая заточка с осмотром зубьев под увеличением. Это позволяет выявить те же заусенцы, цвета побежалости и неровность заточки, которые невозможно увидеть по фотографиям. Если продавец не даёт сделать пробный прогон, стоит рассматривать это как фактор риска.
Примечание: приведённые выше типичные неисправности взяты из обсуждений заточного оборудования в целом, а не из статистики именно по модели ISM 158C. Поэтому их нужно использовать как чек-лист для осмотра, а не как гарантированный список дефектов конкретного станка.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге