Обслуживание токарного станка с ЧПУ по дереву ISM 12D2: узлы, расходники и регламент
ISM ISM 12D2 · Токарные · Редакция Промсделки · чтение 6 мин · обновлено 07.10.2026
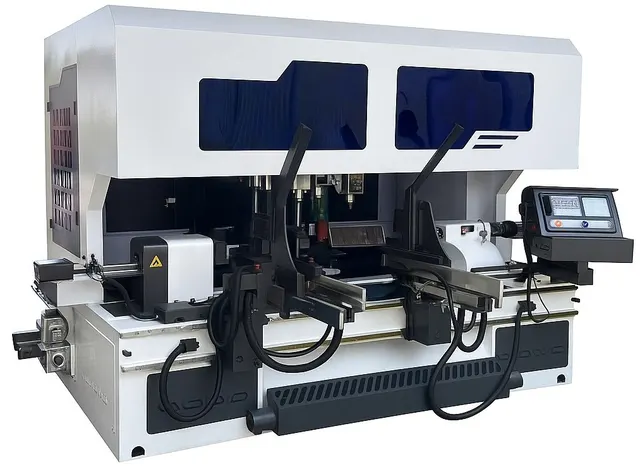
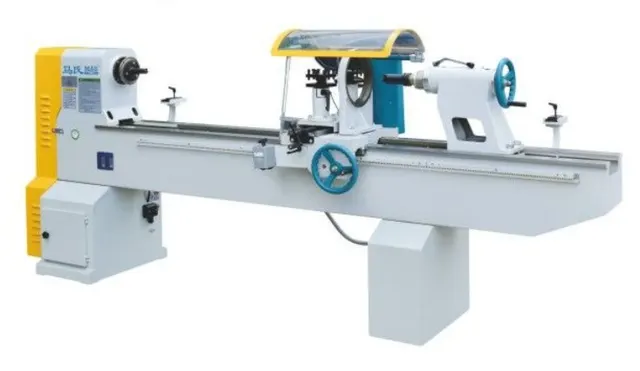
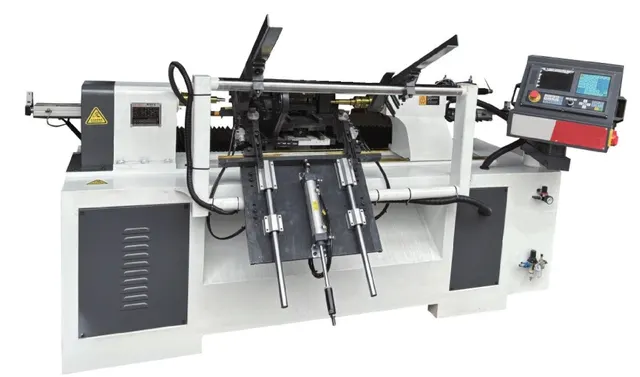
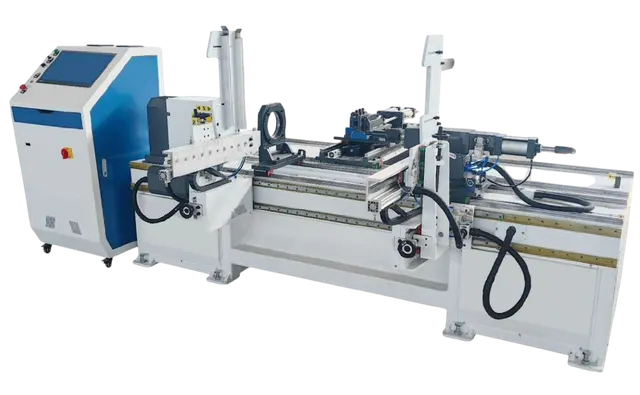
Токарный станок с ЧПУ ISM 12D2 ориентирован на серийное производство балясин, ножек мебели и других цилиндрических деталей из дерева. Конструкция включает два резца (основной и боковой), щёточный шлифовальный узел, пневматический зажим задней бабки и автоматическую подачу заготовок. От регулярности обслуживания этих узлов напрямую зависит точность обработки и ресурс оборудования. В открытых источниках нет официального регламента ISM 12D2, поэтому рекомендации ниже основаны на типовых процедурах для станков такого класса и компоновки.
Узлы, требующие регулярного внимания
Пневматическая система. Зажим заготовки на задней бабке работает от давления 0,6–0,8 МПа. Главный элемент – пневмоцилиндр и блок подготовки воздуха. Фильтр-влагоотделитель и маслораспылитель нужно проверять еженедельно: при засорении фильтра давление падает, и заготовка может провернуться во время обработки. Масло в маслораспылителе (обычно ISO VG 32 или 46) доливают по мере расхода – примерно раз в 1–2 смены. Если станок долго стоял, перед пуском следует продуть магистраль, чтобы удалить конденсат.
Шлифовальный узел. Мощность привода – 1,1 кВт, щёточный вал вращается с постоянной скоростью. Состояние щёток (ворса) проверяют при каждой замене заготовки: если ворс забит смолой или подгорел, снижается качество поверхности. Очистку выполняют металлической щёткой или продувкой сжатым воздухом. При износе щёток на 30–40 % их меняют – обычно через 200–400 часов работы в зависимости от породы дерева. Подшипники вала смазывают консистентной смазкой (например, Литол-24) раз в полгода или при появлении шума.
Режущий инструмент. Станок оснащён двумя резцами: основной (для черновой обработки) и боковой (для профилирования). Нагрузка на резцы зависит от подачи и породы дерева. Владельцы отмечают, что твердосплавные пластины (они же – сменные режущие кромки) выхаживают 50–80 часов при обработке дуба и до 150 часов на сосне. Притупление определяют по появлению ворса на детали или росту тока шпинделя. Менять пластины нужно комплектом – замена одного резца без другого нарушает балансировку суппорта.
Направляющие и ходовые винты. ISM 12D2 не оснащён закрытыми телескопическими защитами, поэтому стружка и пыль оседают на направляющих. Ежедневно перед началом работы направляющие и шарико-винтовые пары (ШВП) очищают и смазывают. Используют масло для направляющих (вязкость 68–100 cSt при 40 °C). На станках с автоматической подачей важно следить за состоянием пыльников ШВП – если они порваны, абразив быстро изнашивает винт. Замена ШВП – дорогостоящая операция, поэтому проще каждые 2–3 месяца промывать винт уайт-спиритом и наносить свежую смазку.
Электроника и система ЧПУ. Контроллер и частотные преобразователи чувствительны к перегреву и пыли. Раз в месяц нужно продувать электрошкаф сжатым воздухом (давление не более 0,3 МПа, чтобы не повредить платы). Периодически проверяют затяжку клемм в силовых цепях – ослабление контактов приводит к греющимся соединениям. Калибровку датчиков положения (на ремне привода шпинделя и оси X) проводят после каждой замены ремня или при смещении показаний.
Расходники и материалы для обслуживания
- Резцы / сменные пластины – стандартные токарные твердосплавные пластины для обработки дерева (например, с радиусом закругления R1–R2). Производитель не указывает конкретную геометрию, но по фотографиям станка видно: пластины квадратные, крепление винтовое. Покупать лучше с запасом 5–10 шт. на квартал при двухсменной работе.
- Щётки для шлифовального узла – щёточный барабан диаметром около 200 мм, ворс из абразивного нейлона или латунированной проволоки. Обычно меняются раз в 300–500 часов. Рекомендуется приобретать у поставщика станка, так как нестандартный профиль может не подойти по развалу.
- Фильтры пневмосистемы – сменные фильтрующие элементы для блока подготовки воздуха. Подходят любые 1/4-дюймовые фильтры, но лучше уточнить производителя блока (чаще всего SMC, Festo или Camozzi). Замена – раз в 6–12 месяцев.
- Масла и смазки: масло для направляющих (Shell Tonna S2 V 68 или аналог), консистентная смазка для подшипников (Литол-24, SKF LGHP 2), масло для пневмоцилиндров (ISO VG 32). Объём масла для направляющих – около 0,5 л на одну заправку (раз в 1–2 недели).
- Ремни привода. В станке используются поликлиновые ремни на шпинделе и шлифовальном узле. Ресурс – 2000–3000 часов. Признак износа – вибрация на холостом ходу. Замена производится с обязательной регулировкой натяжения.
Регламент обслуживания: периодичность и типовые работы
Единого регламента от ISM для модели 12D2 в открытом доступе нет, поэтому приводим усреднённый график, собранный из практики эксплуатации аналогичных токарных ЧПУ по дереву.
| Ежесменно | Очистка стружки и пыли с направляющих, суппорта, патрона; проверка уровня масла в маслораспылителе пневмосистемы; осмотр щёток шлифовального узла на наличие подгоревших участков; смазка направляющих вручную (шприцем); проверка зажима заготовки (ручное открытие/закрытие пневмозажима). |
| Еженедельно | Проверка состояния фильтра-влагоотделителя (слив конденсата); осмотр пыльников ШВП; проверка натяжения ремней шпинделя и шлифовального узла; тестовый цикл на холостом ходу – нет ли посторонних шумов. |
| Ежемесячно | Чистка электрошкафа от пыли; проверка затяжки всех винтовых соединений (включая крепление резцедержателя); замена смазки на направляющих (если используется консистентная); проверка точности позиционирования (по тестовой детали). |
| Раз в 3 месяца | Замена резцовых пластин (если не делалось раньше по износу); промывка пневматического цилиндра и замена уплотнений (при необходимости); смазка подшипников шлифовального узла и шпинделя (консистентная смазка). |
| Раз в 6–12 месяцев | Замена фильтра пневмосистемы; проверка состояния щёток шлифовального узла (часто требуется замена); ревизия подшипников шпинделя (замена смазки, при износе – замена подшипников). |
Ошибки обслуживания, которые приводят к поломкам
Игнорирование конденсата в пневмосистеме. Вода в масле ускоряет износ уплотнений цилиндра зажима. При попадании воды в управляющий клапан он может залипнуть, и зажим откажет в самый неподходящий момент. Слив конденсата нужно делать ежедневно.
Работа на затупленных резцах. Как только резец затупляется, растёт нагрузка на шпиндель и привод подачи. Привод подачи ISM 12D2 рассчитан на момент до определённого предела – превышение ведёт к пропуску шагов (ошибки по оси Z на ЧПУ). В итоге – брак и возможный ремонт сервопривода.
Перегрузка шлифовального узла. Попытка снять большой припуск шлифовальным барабаном (например, при обработке сучковатой сосны) приводит к остановке вала, перегоранию предохранителей или выходу из строя инвертора. Щёточная шлифовка предназначена только для финишной обработки, съём не должен превышать 0,2 мм за проход.
Износ ходовых винтов. Частая причина – отсутствие смазки на направляющих. Стружка, смешиваясь с маслом, образует абразивную пасту. Через 1–2 года такой эксплуатации ШВП приходится менять. Чтобы этого избежать, достаточно еженедельной очистки направляющих и использования качественной смазки.
Реальный пример: станок ISM 12D2 в продаже
Чтобы разобрать это на реальном примере, возьмём один из ISM 12D2, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: Токарный станок с ЧПУ по дереву ISM 12D2. Цена — 1 389 400 руб., Москва. Состояние не указано, поэтому при осмотре такого станка в первую очередь обращают внимание на пневмосистему (проверка работы цилиндра при давлении 0,6–0,8 МПа), на люфт ходовых винтов (по индикатору), на износ щёток шлифовального узла. Если станок был в эксплуатации, следует заменить все расходники (масло, фильтры, смазку) и проверить калибровку ЧПУ.
Выводы
Обслуживание ISM 12D2 сводится к регулярному контролю пневмосистемы, сменным элементам инструмента и чистке направляющих. Наиболее дорогие внеплановые поломки – замена ШВП, ремонт привода шлифовального узла и выход из строя электроники. Профилактика этих неисправностей обходится в разы дешевле и требует не более 1–2 часов в неделю. При постановке бывшего в употреблении станка на учёт рекомендуется сразу заменить все фильтры, масло и проверить состояние подшипников шпинделя.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге