Обслуживание HOLZMATIC V-1325: узлы, расходники и регламент
HOLZMATIC V-1325 · Фрезерные и ЧПУ · Редакция Промсделки · чтение 7 мин · обновлено 25.09.2026
Фрезерно-гравировальный станок HOLZMATIC V-1325 (модификация M3.2 VC) построен по классической для своего класса схеме: портальная конструкция с рабочим полем 1300×2500 мм, шпиндель водяного охлаждения 3,2 кВт, сервомоторы, реечная передача по X и Y, ШВП по Z, комбинированный вакуумно-механический стол. Такая конфигурация определяет перечень узлов, требующих регулярного внимания. Без своевременного обслуживания станок теряет точность, появляются люфты и перегревы, а простой из-за поломки обходится дороже любой профилактики.
Шпиндель и система охлаждения
Основной инструментальный узел — шпиндель 3,2 кВт с водяным охлаждением (0–18 000 об/мин). В паспорте обычно указан тип охлаждающей жидкости (чаще всего дистиллированная вода с антифризом или готовый низкозамерзающий состав). Менять её рекомендуется не реже одного раза в 6–12 месяцев — в зависимости от загрузки и загрязнения. Признаки необходимости замены: помутнение, появление осадка, запах.
Насос охлаждения должен обеспечивать непрерывную циркуляцию. Завоздушивание системы или падение уровня ведут к перегреву обмоток и выходу шпинделя из строя — ремонт часто нерентабелен. При осмотре проверяют герметичность соединений, состояние радиатора (если есть внешний), работу термореле. Некоторые операторы дополнительно ставят фильтр на входе насоса, чтобы исключить засорение каналов.
Подшипники шпинделя — расходный элемент. Ресурс сильно зависит от режима резания и качества смазки. На станках серии HOLZMATIC V-1325 шпиндель неразборный, поэтому при появлении вибрации или шума его заменяют целиком. Типичная наработка до замены по отзывам — 3000–5000 моточасов при щадящей работе, но гарантий производитель не даёт. Оператору достаточно контролировать температуру корпуса (не выше 50–60 °C) и своевременно менять охлаждающую жидкость.
Перемещение по осям: рейки, ШВП, направляющие
По осям X и Y используются косозубые рейки и шестерни. Они требуют регулярной смазки консистентным составом (например, Литол-24 или специализированная смазка для реечных передач). Периодичность — каждые 40–50 часов работы или раз в неделю при интенсивной эксплуатации. Смазку наносят на открытые участки рейки и зуб шестерни. Износ реек проявляется неравномерным шагом и ступенчатостью при перемещении — это диагностируется по индикатору часового типа на станке.
По оси Z стоит шарико-винтовая передача (ШВП). Её обслуживание сводится к смазке через маслёнки на гайке (обычно масло И-20 или аналогичное). Замена смазки — раз в 200–300 часов. Гайка ШВП — высоконагруженный узел; если пропускать смазку, появляется люфт и биение. Регулировка предварительного натяга гайки возможна не на всех модификациях, поэтому при износе часто меняют узел в сборе.
Направляющие качения (по всем осям) также нуждаются в чистке и смазке. Пыль и стружка налипают на смазку, превращая её в абразив. Рекомендуется перед смазкой протирать направляющие сухой ветошью, а затем наносить свежую смазку. Рейки и винты защищают гофрированными чехлами — их целостность проверяют ежемесячно.
Вакуумный стол и насос
Стол HOLZMATIC V-1325 комбинированный: вакуумный с механическим креплением, Т-образные пазы, 4 зоны. Для нормальной работы вакуумной системы необходимо следить за состоянием уплотнительных резинок (по периметру зон) и чистотой вакуумных отверстий. Если резинки изношены или повреждены, падает удержание, материал может сместиться — это аварийный режим для инструмента.
Вакуумный насос (входит в комплект поставки или приобретается отдельно) требует замены масла по регламенту производителя — обычно через 500–1000 часов. Также проверяют ремень привода (если насос ременной) и клапаны. Владельцы отмечают, что самая частая проблема вакуумной системы — засорение пластиковой стружкой и мелкой пылью, поэтому на входе стоит ставить фильтр.
Инструментальная оснастка: цанги, вибронож
Для фрезерования используется цанговый зажим ER20 (посадка до Ø20 мм). Цанги — расходник; при износе они не обеспечивают точного зажима, фреза бьёт, ухудшается качество обработки и растет нагрузка на шпиндель. Менять цанги рекомендуется при появлении рисок или зазубрин на внутренней поверхности. Периодичность — по факту, обычно раз в 2–3 месяца при ежедневной работе.
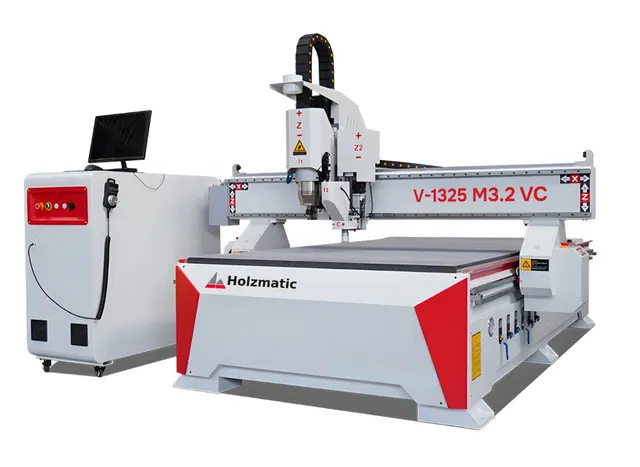
Модификация V-1325 M3.2 VC оснащена виброножом и поворотной ножевой головкой. Лезвия ножа меняются по мере затупления; их количество и тип зависят от обрабатываемого материала. Ресурс лезвия — от нескольких часов до смены, зависит от материала. При работе с гофрокартоном лезвия хватает на 100–300 метров реза. Поворотная головка требует периодической смазки зубчатого механизма и проверки болтов крепления.
Электроника, сервомоторы и система ЧПУ
Сервомоторы на всех осях обеспечивают скорость до 25 м/мин холостого хода. Они не требуют особого обслуживания, кроме очистки от пыли и контроля температуры драйверов. Драйверы сервоприводов в шкафу управления охлаждаются принудительно вентиляторами — их нужно чистить или менять при засорении. Перегрев драйвера — одна из частых причин остановки станка с ошибкой.
Контроллер ЧПУ (обычно на базе DSP или промышленного ПК) требует сохранения настроек и резервного копирования управляющих программ. Раз в год рекомендуется проверять литиевую батарейку на плате (если она есть) — при её разряде теряются параметры. Блок питания станка на 380 В содержит конденсаторы, которые со временем теряют ёмкость; при увеличении пульсаций могут возникать сбои. Хорошая практика — раз в 2–3 года проводить профилактику шкафа управления с продувкой и подтяжкой клемм.
Регламент обслуживания
На практике обслуживание HOLZMATIC V-1325 разбивают на три уровня.
- Ежесменное (начало работы): визуальный осмотр шпинделя, проверка уровня охлаждающей жидкости, очистка стола от стружки, проверка целостности защитных чехлов, быстрый контроль смазки реек (пройти рукой — если сухо, добавить).
- Еженедельное: смазка направляющих и ШВП, проверка состояния ремней на вакуумном насосе (если есть), осмотр цанг, проверка затяжки болтов кареток, очистка вентиляционных решёток шкафа управления.
- Ежемесячное: замена охлаждающей жидкости (если не используется антифриз — раз в 1–3 месяца, точный интервал уточняется по паспорту), смазка поворотной головки виброножа, проверка состояния уплотнений вакуумного стола, замена лезвий ножа (по износу).
- Годовое (или через 1000–1500 часов): замена масла вакуумного насоса, чистка радиатора шпинделя (если внешний), проверка контактов в шкафу и драйверах, контроль состояния конденсаторов блока питания, замена батарейки контроллера.
Точный регламент производитель указывает в инструкции; если её нет, приведённые выше периоды берутся из практики эксплуатации аналогичных станков.
Типичные ошибки обслуживания и их последствия
Самая распространённая ошибка — игнорирование смазки реек. Рейка работает в абразивной среде (пыль, стружка). Если смазку не обновлять, износ зубьев ускоряется в 5–10 раз, и через 200–300 часов появляется ступенчатость. Замена рейки на косозубой передаче — трудоёмкая и дорогая процедура.
Вторая по частоте — перегрев шпинделя из-за остановки насоса или низкого уровня жидкости. Система водяного охлаждения часто строится по открытому контуру (ёмкость с водой), и операторы забывают доливать испаряющуюся воду. Падение уровня на 1–2 см уже критично. Результат — подгорание обмотки, замена шпинделя целиком.
Третья — загрязнение направляющих. Даже мелкая стружка, попавшая между шариками и направляющей, вызывает задиры, которые невозможно устранить без перешлифовки. Поэтому перед смазкой обязательна тщательная очистка ветошью без ворса.
Также встречается перетяжка цанги — операторы затягивают гайку с большим усилием, деформируя цангу или разбивая посадочное место. Динамометрический ключ на цанговых гайках — не роскошь, а необходимость.
Чтобы разобрать это на реальном примере, возьмём один из HOLZMATIC V-1325, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: — HOLZMATIC V-1325 M3.2 VC. На момент публикации станок находится в Москве, цена 1 638 800 руб. (НДС? не указано). Фото позволяет оценить общее состояние: рабочая зона, вибронож, вакуумный стол, шпиндель. При осмотре конкретного экземпляра особое внимание стоит обратить на состояние реек и направляющих — их износ виден невооружённым глазом. Также проверить отсутствие подтёков охлаждающей жидкости и работу поворотной головки ножа.
Заключение
Регулярное обслуживание HOLZMATIC V-1325 — это не только продление срока службы, но и прямая экономия. Замена смазки раз в неделю стоит копейки, а выход из строя рейки или шпинделя — десятки тысяч рублей. При грамотном подходе станок отрабатывает заложенный производителем ресурс без серьёзных поломок. Рекомендуется вести журнал обслуживания с отметками даты, пробега (часов) и выполненной работы — это помогает планировать замену расходников и избегать внезапных простоев.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге